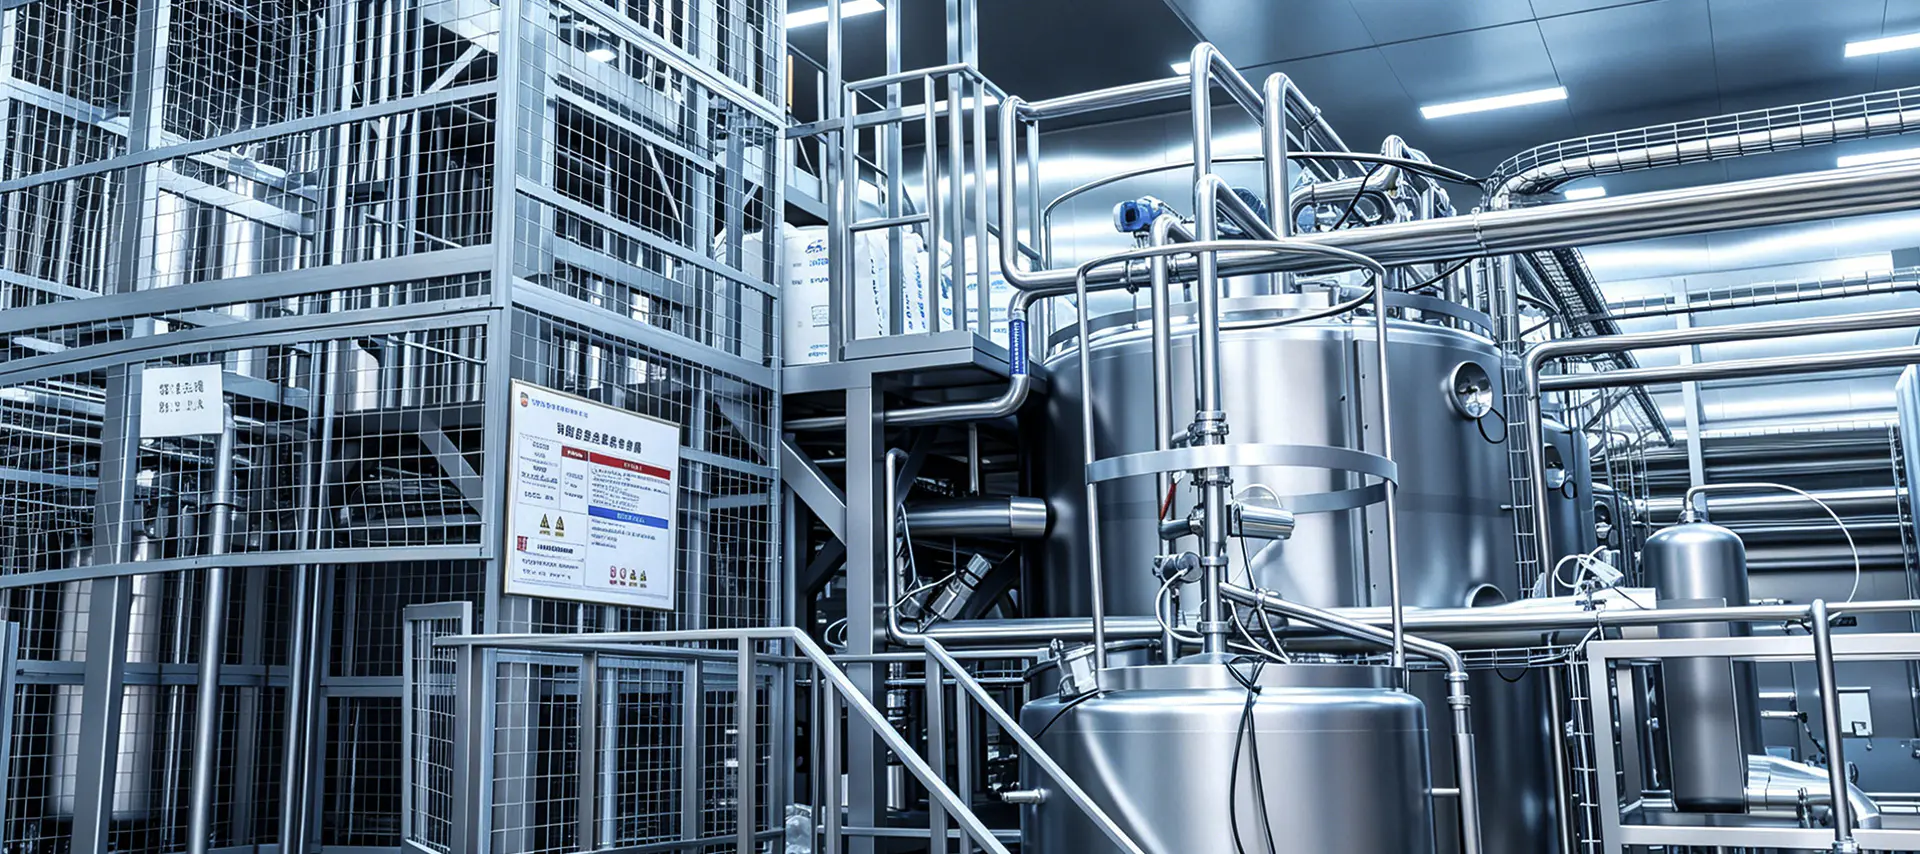
Komercyjna produkcja napojów herbacianych obejmuje znacznie więcej niż tylko zaparzenie dzbanka herbaty i zamknięcie go w butelce. W pełni zintegrowana linia do przetwarzania napojów herbacianych łączy w sobie precyzyjną obsługę składników, obróbkę termiczną, sterylne napełnianie i zautomatyzowane pakowanie w ciągły, wysokowydajny system. Niezależnie od tego, czy produktem końcowym jest gotowa do spożycia (RTD) zielona herbata, czarna herbata z mlekiem czy napary ziołowe, podstawowa logika produkcji opiera się na zorganizowanej sekwencji operacji. Zrozumienie każdego etapu pomaga producentom zidentyfikować luki w wydajności, zapewnić zgodność z bezpieczeństwem żywności i skalować produkcję bez utraty jakości produktu.
Każdy cykl produkcyjny rozpoczyna się od przyjęcia surowca. Suche liście herbaty, ekstrakty roślinne, słodziki, dodatki i woda są odbierane i sprawdzane pod kątem ustalonych specyfikacji jakości. W przypadku luźnych liści zawartość wilgoci, wielkość cząstek i obciążenie mikrobiologiczne ocenia się przed wprowadzeniem materiałów na halę produkcyjną. Uzdatnianie wody jest równie istotne, ponieważ woda z kranu lub studni musi być oczyszczana poprzez filtrację odwróconej osmozy (RO) i dejonizację w celu usunięcia chloru, metali ciężkich i rozpuszczonych substancji stałych, które w przeciwnym razie mogłyby zmienić smak i stabilność.
Suche składniki są zazwyczaj przechowywane w klimatyzowanych silosach lub szczelnych pojemnikach, aby zapobiec zbrylaniu się i zanieczyszczeniu. Składniki płynne, takie jak stężone ekstrakty roślinne lub środki aromatyzujące, przechowywane są w zbiornikach ze stali nierdzewnej wyposażonych w systemy mieszania. Etap obróbki wstępnej wyznacza podstawę jakości dla wszystkich dalszych etapów produkcji, dzięki czemu kwalifikacja dostawcy i kontrola przychodząca nie podlegają negocjacjom na każdej dobrze zarządzanej linii.
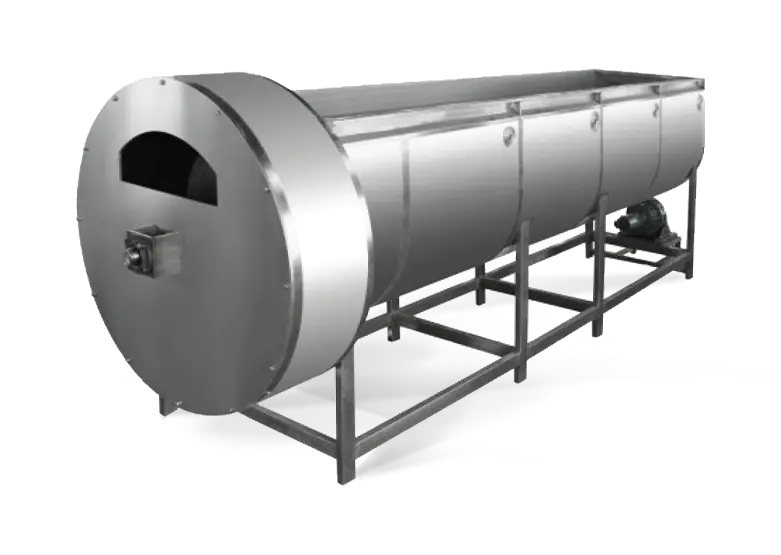
Etap ekstrakcji przekształca surowce herbaciane w skoncentrowaną płynną bazę. Przemysłowe systemy ekstrakcji herbaty zazwyczaj dzielą się na dwie kategorie: ekstrakcja gorącą wodą i ekstrakcja zimnego naparu. Ekstrakcja gorącą wodą wykorzystuje temperatury od 75°C do 95°C, w zależności od odmiany herbaty, w celu rozpuszczenia katechin, kofeiny, teaniny i związków aromatycznych w kontrolowanym czasie kontaktu. Systemy zimnego parzenia działają w temperaturach poniżej 20°C przez dłuższy czas, dając gładszy profil smakowy z mniejszą goryczką, ale wymagają dłuższych czasów cyklu i większej pojemności zbiornika.
Poniższa tabela podsumowuje standardowe zakresy robocze dla popularnych rodzajów herbaty w systemie ciągłej gorącej ekstrakcji:
| Rodzaj herbaty | Temperatura ekstrakcji (°C) | Czas kontaktu (min) | Stosunek herbaty do wody |
| Zielona herbata | 75–80 | 3–6 | 1:80 do 1:100 |
| Czarna herbata | 88–95 | 4–8 | 1:60 do 1:80 |
| Herbata Oolong | 82–88 | 4–7 | 1:70 do 1:90 |
| Napar ziołowy | 90–95 | 5–10 | 1:50 do 1:70 |
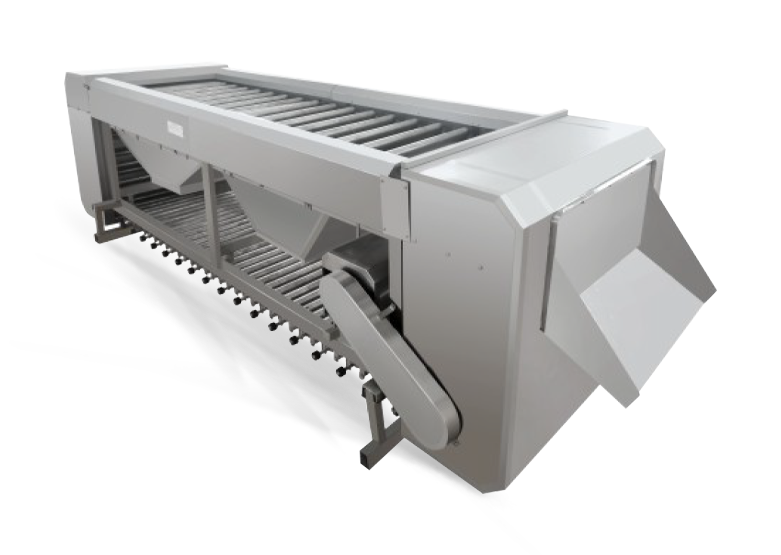
Po ekstrakcji ciecz przechodzi przez etap filtracji, który usuwa zużyte liście i zawieszone ciała stałe. Powszechnie stosuje się ciągłe prasy taśmowe, wirówki lub filtry płytowo-ramowe, po których stosuje się dodatkową membranę mikrofiltracyjną, aby uzyskać klarowność oczekiwaną w komercyjnej herbacie butelkowanej.
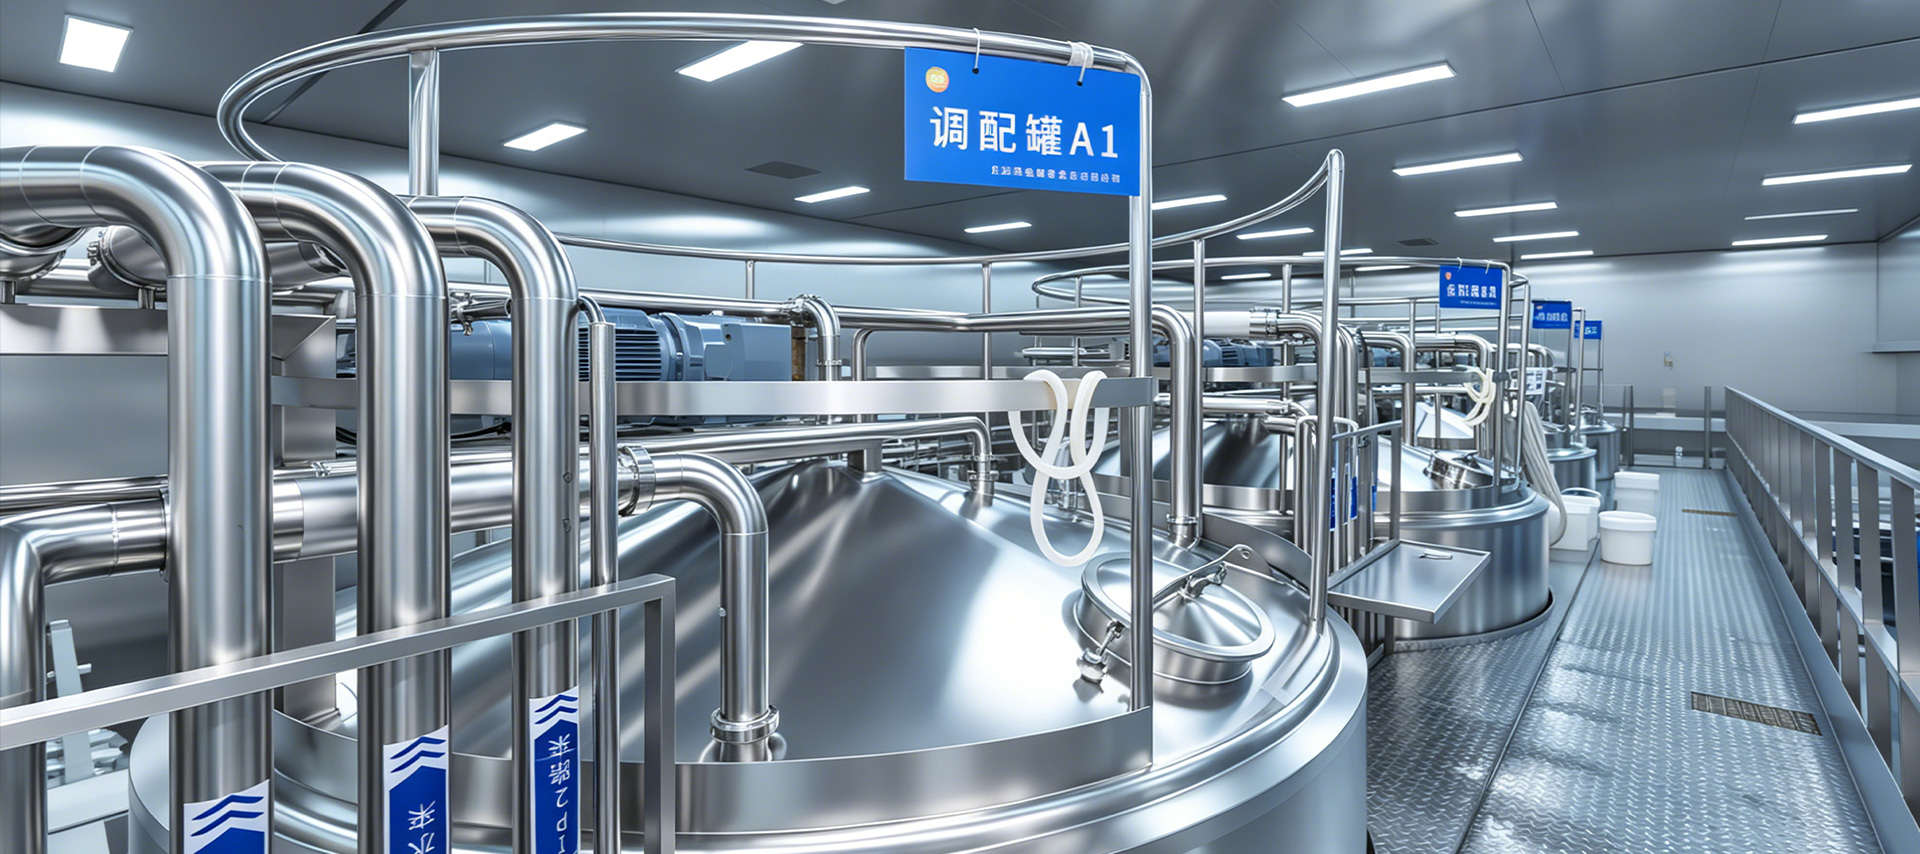
Po przygotowaniu bazowego płynu herbacianego trafia on do zbiornika miksującego, w którym zgodnie z recepturą produktu dodawane są słodziki, kwasy, stabilizatory, witaminy lub aromaty. Zautomatyzowane systemy dozowania wykorzystują przepływomierze i czujniki wagowe, aby zapewnić, że każdy składnik jest dodawany w wąskich zakresach tolerancji. W przypadku odmian herbaty mlecznej stosuje się sprzęt emulgujący w celu równomiernego rozproszenia składników mlecznych lub roślinnych zawierających tłuszcz w płynnej matrycy.
Standaryzacja polega na dostosowaniu wartości Brixa (zawartości cukru), pH i stosunku Brixa do kwasu w celu spełnienia docelowego profilu sensorycznego. Refraktometry in-line i czujniki pH dostarczają w czasie rzeczywistym informacji zwrotnej do systemu sterowania, umożliwiając automatyczne wprowadzanie korekt, zanim produkt zostanie przekazany do obróbki termicznej. Na tym etapie odbywa się większość prac związanych ze spójnością poszczególnych partii i wymaga ona ścisłej koordynacji pomiędzy zespołem ds. formuły a operatorami produkcji.
Obróbka termiczna jest najważniejszym etapem zapewniającym bezpieczeństwo żywności na całej linii produkcyjnej napojów herbacianych. W zależności od formatu opakowania i pożądanego okresu przydatności do spożycia stosuje się dwie główne metody:
Wybór pomiędzy tymi dwiema metodami wpływa nie tylko na inwestycję w sprzęt, ale także na profil smakowy produktu końcowego. W herbatach poddanych obróbce UHT często pojawia się nuta ugotowania w wyniku reakcji Maillarda w podwyższonych temperaturach, z którymi należy sobie poradzić poprzez dostosowanie receptury lub dodanie środków maskujących smak.
Na etapie napełniania należy zachować sterylność ustaloną podczas obróbki termicznej. Trzy podejścia do napełniania są standardem w całej branży:
Dokładność objętości napełnienia jest monitorowana za pomocą wbudowanych wag kontrolnych lub przepływomierzy, z automatycznymi systemami odrzucania usuwającymi niedostatecznie lub przepełnione pojemniki, zanim dotrą one do jednostki zgrzewającej.
Po zaklejeniu pojemniki przechodzą przez maszyny etykietujące, które z precyzyjnym pasowaniem nanoszą etykiety samoprzylepne, termokurczliwe lub naklejane na klej. Szybkie drukarki atramentowe lub laserowe drukarki drukują numery partii, daty produkcji i daty przydatności do spożycia bezpośrednio na pojemnikach lub nakrętkach. Systemy kontroli wizyjnej sprawdzają brakujące etykiety, przekrzywione aplikacje i nieczytelne kody, zanim pojemniki trafią do opakowań zbiorczych.
Pakowanie wtórne polega na grupowaniu pojedynczych pojemników w opakowania zbiorcze, umieszczaniu ich w kartonach lub owijaniu folią termokurczliwą. Zautomatyzowane maszyny do składania skrzynek, przenośniki produktów i maszyny pakujące skrzynki formują i wypełniają skrzynki wysyłkowe z szybkością zsynchronizowaną z wcześniejszym systemem napełniania. Roboty paletyzujące układają skrzynki na paletach według wstępnie zaprogramowanych wzorców, które optymalizują stabilność ładunku i wydajność układania w magazynie.
Nowoczesne linie produkcyjne do przetwarzania napojów herbacianych wdrażaj kontrolę jakości na każdym etapie, zamiast polegać wyłącznie na kontroli na końcu linii produkcyjnej. Krytyczne punkty kontrolne obejmują temperaturę i czas ekstrakcji, zmętnienie po filtracji, mieszanie w skali Brixa i pH, śmiertelność procesu termicznego (wartość F lub równoważne zmniejszenie logarytmiczne), masę wypełnienia i integralność uszczelnienia. Każdy z tych parametrów jest rejestrowany przez system SCADA lub PLC i przechowywany w celu śledzenia partii.
Panele oceny sensorycznej oceniają smak, kolor i aromat każdej partii produkcyjnej przy użyciu standardowych protokołów. Badania mikrobiologiczne zatrzymanych próbek potwierdzają sterylność produktu przed wydaniem produktu z magazynu. W przypadku rynków eksportowych dodatkowe kontrole zgodności obejmują limity metali ciężkich, poziomy pozostałości pestycydów we wkładzie herbaty oraz badania migracji opakowań.
Wydajność linii w zakładzie produkującym napoje herbaciane zależy nie tylko od indywidualnej prędkości maszyny, ale także od tego, jak dobrze każdy etap jest zintegrowany. Zbiorniki buforowe pomiędzy ekstrakcją a napełnianiem chronią przed opóźnieniami na dopływie. Zautomatyzowane systemy CIP (Clean-in-Place) przełączają rurociąg technologiczny pomiędzy sekwencjami ługu, kwasu i płukania pomiędzy seriami produkcyjnymi, minimalizując przestoje i zmniejszając ryzyko skażenia krzyżowego. Śledzenie OEE (ogólnej efektywności sprzętu) pomaga zespołom operacyjnym oddzielnie określić ilościowo straty w dostępności, szybkości i jakości, umożliwiając ukierunkowane działania usprawniające, a nie szerokie zwiększanie wydajności.
Wybór właściwej kombinacji obróbki termicznej, technologii napełniania i formatu pojemnika na wczesnym etapie projektowania pozwala uniknąć kosztownych późniejszych modernizacji. Producenci zwiększający produkcję z 5000 butelek na godzinę do 30 000 butelek na godzinę stoją nie tylko przed wyzwaniami dotyczącymi rozmiaru sprzętu, ale także zmianami w sekwencjonowaniu CIP, dostawach mediów i dokumentacji systemu jakości. Planowanie linii produkcyjnej jako zintegrowanego systemu od samego początku odróżnia zrównoważone zwiększanie skali od reaktywnego rozwiązywania problemów.

Dane kontaktowe
Production Address: Nr 9188 Chuannan Fenggong Road, dystrykt Fengxian, Szanghaj
Office Address: Pokój 603, budynek 57, nr 260 Maoyuan Road, dzielnica Fengxian, Szanghaj
TEL: 86-18221904658
E-mail: [email protected]
Szybkie łącze
Poproś o niestandardową wycenę Potrzebujesz czegoś specjalnego? Jesteśmy tutaj, aby pomóc.