Wiadomości branżowe
Oct 09, 2026
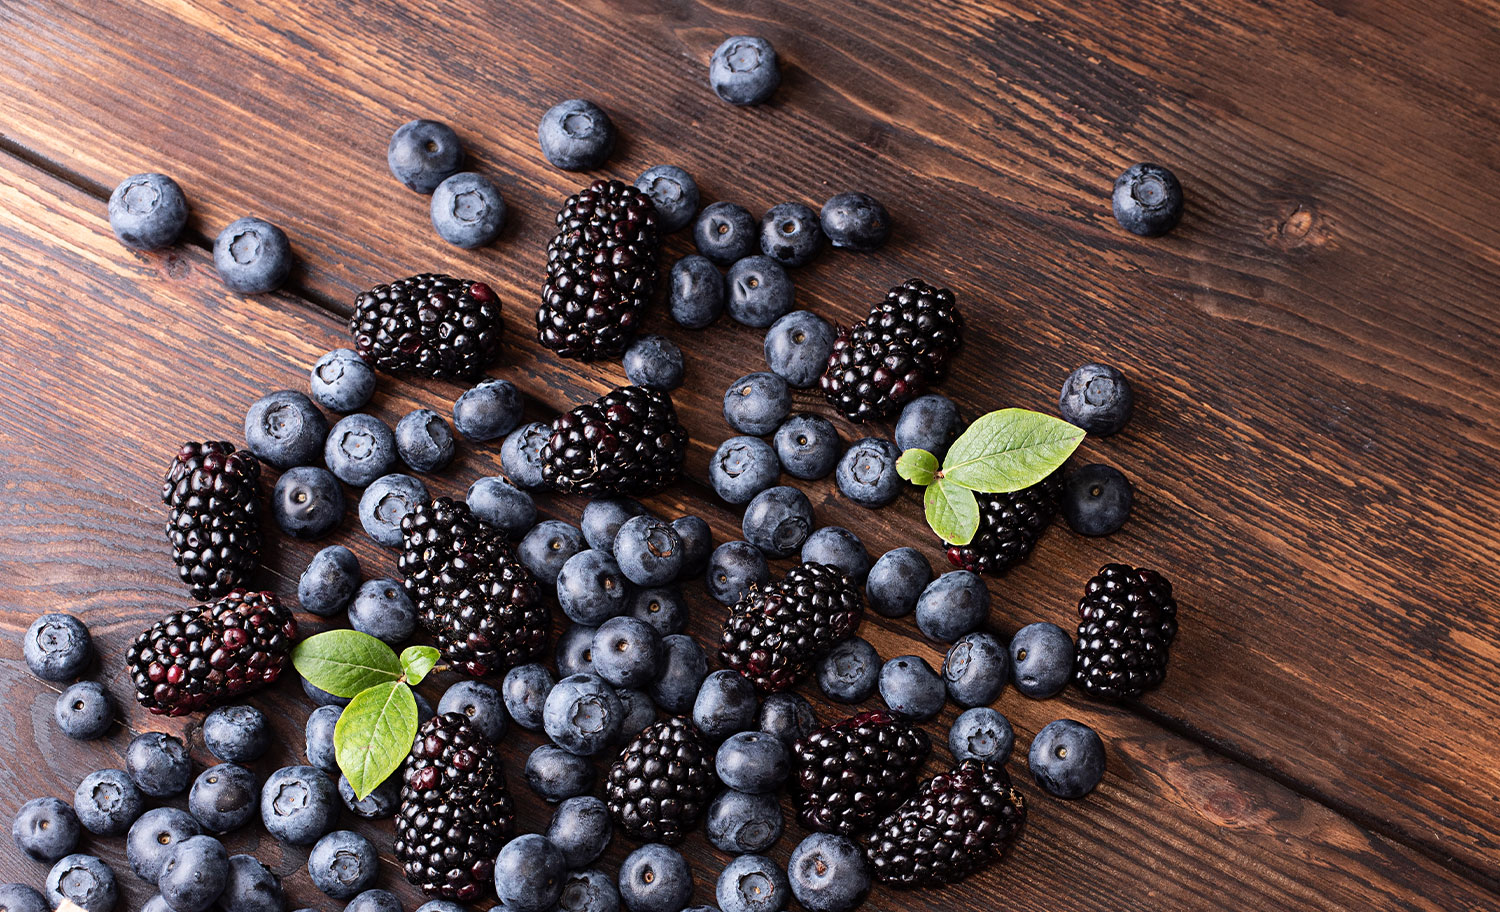
Zrozumienie głównego celu linii produkcyjnej do przetwarzania przecieru jagodowego A linia do produkcji przecieru jagodowego przeznaczony jest do przekształcania surowych jagód, takich jak truskawki, jagody, maliny i jeżyny, w gładkie, spójne puree odpowiednie do stosowania w napojach, jogurtach, dżemach, nadzieniach piekarniczych i żywności dla dzieci. Proces musi zachować smak, kolor i wartość odżywczą, jednocześnie eliminując nasiona, łodygi i zanieczyszczenia, które mogłyby mieć wpływ na jakość produktu. Ponieważ jagody są delikatne i łatwo psują się, linia produkcyjna musi szybko i higienicznie przemieszczać surowce przez etapy czyszczenia, przetwarzania i konserwacji, aby zapobiec zepsuciu się i zachować świeżość. W przeciwieństwie do linii przetwarzających jędrniejsze owoce, systemy przecierów jagodowych wymagają delikatniejszego sprzętu do obsługi, aby uniknąć nadmiernego siniaczenia lub utleniania, a także systemów dokładnej filtracji w celu usunięcia nasion bez usuwania miąższu i naturalnej tekstury. Zrozumienie każdego etapu procesu pomaga producentom wybrać odpowiedni sprzęt i uniknąć kosztownych nieefektywności. Kluczowe etapy procesu produkcji przecieru jagodowego Kompletna linia do produkcji przecieru jagodowego zazwyczaj składa się z sekwencji etapów, z których każdy wymaga specjalnych maszyn, aby zapewnić bezpieczeństwo i spójność produktu. Poniższa tabela przedstawia podstawowe etapy i ich funkcję w całym procesie. Scena Funkcja Wspólny sprzęt Sortowanie i mycieUsuwanie resztek, uszkodzonych jagód i zanieczyszczeńPłuczka bąbelkowa, sortownik rolkowyKruszenieRozbijanie jagód na papkowatą mieszankęKruszarka-trzepaczkaObróbka enzymatycznaRozbijanie pektyny w celu poprawy ekstrakcjiZbiornik dozujący enzymuRafinacja i usuwanie nasionUsuwanie nasion i skórek, wytwarzanie gładkiego pureeRozbieralnik, rafinator ślimakowyHomogenizacjaUtwórz jednolitą teksturę i konsystencjęWysokociśnieniowe homogenizatorPasteryzacjaEliminacja szkodliwych mikroorganizmówPasteryzator rurowy lub płytkowyNapełnianie aseptycznePakowanie puree z zachowaniem sterylnościAseptyczny wypełniacz typu bag-in-box lub bębna Każdy z tych etapów odgrywa odrębną rolę w zapewnieniu, że produkt końcowy spełnia standardy bezpieczeństwa, zachowując jednocześnie kolor, smak i integralność odżywczą, za które ceniony jest przecier jagodowy. Szczegółowo wyjaśniono niezbędny sprzęt Maszyny kruszarki i ubijaczki Kruszarka-trzepaczka jest często pierwszą dużą jednostką przetwarzającą po myciu. Delikatnie rozbija jagody, oddzielając większe nasiona i łodygi we wstępnym przejściu, zmniejszając obciążenie dalszych urządzeń rafinacyjnych. Regulowana prędkość ubijaka pozwala operatorowi kontrolować teksturę początkowego miąższu, co jest ważne, ponieważ różne rodzaje jagód mają różną jędrność i wielkość nasion. Pulper-Finishery do usuwania nasion Urządzenia do rozcierania i wykańczania wykorzystują obrotowe łopatki i drobne sita do oddzielania nasion i skórek od puree. Rozmiary sit zazwyczaj wahają się od 0,5 mm do 1,5 mm, w zależności od pożądanej gładkości, przy czym drobniejsze sita dają bardziej wyrafinowane puree odpowiednie do napojów, podczas gdy nieco grubsze sita są używane do produktów takich jak dżemy, które mają nieco większą konsystencję. Homogenizatory zapewniające konsystencję konsystencji Homogenizatory wysokociśnieniowe rozbijają pozostałe cząstki, tworząc jednolitą, gładką konsystencję i zapobiegając oddzielaniu się podczas przechowywania. Ten etap jest szczególnie ważny w przypadku przecierów jagodowych stosowanych w nabiale lub napojach, gdzie jednolitość tekstury bezpośrednio wpływa na postrzeganie jakości produktu przez konsumenta. Utrzymanie jakości produktu podczas całego procesu przetwarzania Jagody są szczególnie wrażliwe na utlenianie i ciepło, które, jeśli nie są odpowiednio zarządzane, mogą pogorszyć kolor i zawartość witamin. Producenci powinni zwracać szczególną uwagę na następujące praktyki, aby zachować jakość produktu na całej linii produkcyjnej. Zminimalizuj czas między rozdrabnianiem a pasteryzacją, aby zmniejszyć brązowienie oksydacyjne i utratę składników odżywczych. Jeśli to możliwe, używaj zamkniętych systemów o ograniczonej zawartości tlenu, aby chronić wrażliwe pigmenty antocyjaninowe odpowiedzialne za kolor jagód. Zastosuj pasteryzację błyskawiczną lub obróbkę aseptyczną, aby skrócić czas ekspozycji na ciepło, zapewniając jednocześnie bezpieczeństwo mikrobiologiczne. Utrzymuj spójne warunki łańcucha chłodniczego podczas przechowywania i transportu, jeśli produkt nie jest trwały podczas przechowywania. Regularnie kalibruj sprzęt rafinujący, aby zapewnić spójne usuwanie nasion bez nadmiernej utraty miazgi. Praktyki te pomagają producentom dostarczać przecier, który bardzo przypomina świeże owoce zarówno pod względem wyglądu, jak i smaku, co stanowi kluczowy wyróżnik na konkurencyjnych rynkach żywności i napojów. Wybór właściwej wydajności i konfiguracji linii produkcyjnej Wydajność linii produkcyjnej należy wybrać w oparciu o oczekiwaną sezonową podaż jagód, docelową wielkość produkcji i dalsze zastosowania produktów. Mniejsze zakłady przetwarzające kilkaset kilogramów na godzinę mogą zdecydować się na kompaktowe, półautomatyczne linie, podczas gdy duże zakłady przetwarzające kilka ton na godzinę zazwyczaj wymagają w pełni zautomatyzowanych systemów ze zintegrowanymi funkcjami CIP (czyszczenie na miejscu), aby skrócić przestoje między seriami produkcyjnymi. Ważne jest również uwzględnienie elastyczności w projektowaniu sprzętu, ponieważ wiele zakładów przetwarza wiele rodzajów jagód na tej samej linii. Maszyny z regulowanymi rozmiarami sit, regulowaną prędkością i szybko wymienialnymi komponentami umożliwiają producentom przełączanie pomiędzy przecierami z truskawek, jagód lub mieszanych jagód bez długich przestojów lub wymiany sprzętu. Typowe wyzwania i sposoby ich uniknięcia Częstym wyzwaniem w produkcji przecierów jagodowych jest zanieczyszczenie nasion w produkcie końcowym, które zazwyczaj wynika ze zużytych lub nieodpowiednich rozmiarów sit rozdrabniających. Regularna kontrola i terminowa wymiana sit mogą zapobiec temu problemowi i utrzymać stałą jakość produktu w całej partii. Innym częstym problemem jest degradacja koloru spowodowana długotrwałym działaniem tlenu lub nadmiernym ciepłem podczas pasteryzacji. Producenci mogą rozwiązać ten problem, inwestując w sprzęt zaprojektowany z myślą o minimalnym narażeniu na działanie powietrza oraz optymalizując ustawienia temperatury i czasu pasteryzacji specjalnie dla produktów na bazie jagód, zamiast stosować ogólne parametry przetwarzania owoców, które mogą nie uwzględniać wyjątkowej wrażliwości pigmentów i składników odżywczych jagód.
Zrozumienie podstawowych elementów linii produkcyjnej produktów mlecznych A linia do produkcji mleka obejmuje szereg wzajemnie powiązanych etapów przetwarzania mających na celu przekształcenie surowego mleka w bezpieczne produkty konsumenckie o trwałym okresie przechowywania, przy jednoczesnym zachowaniu wartości odżywczej i smaku. Od momentu dotarcia surowego mleka do zakładu do momentu, w którym gotowe produkty są pakowane i gotowe do dystrybucji, na każdym etapie należy zapewnić precyzyjną kontrolę temperatury, harmonogram i standardy higieny, aby zapewnić spójne bezpieczeństwo i jakość produktu w każdej wyprodukowanej partii. Nowoczesne zakłady przetwórstwa mleczarskiego zazwyczaj integrują kilka wyspecjalizowanych linii produkcyjnych w ramach jednego parasola operacyjnego, z których każda jest zoptymalizowana pod kątem określonej kategorii produktu. To modułowe podejście umożliwia przetwórcom produktów mleczarskich wydajną produkcję wielu rodzajów produktów, takich jak mleko UHT, mleko pasteryzowane i jogurt, przy użyciu wspólnej infrastruktury, przy jednoczesnym zachowaniu odrębnych parametrów przetwarzania wymaganych dla każdego produktu. Linia do produkcji mleka UHT Przetwarzanie w bardzo wysokiej temperaturze, czyli UHT, polega na podgrzewaniu mleka do temperatury zwykle od 135 do 150 stopni Celsjusza przez kilka sekund, skutecznie eliminując praktycznie wszystkie mikroorganizmy i zarodniki, które w przeciwnym razie mogłyby spowodować psucie się. Ta intensywna, ale krótka obróbka cieplna w połączeniu z aseptycznym opakowaniem zapobiegającym ponownemu zanieczyszczeniu po przetworzeniu, pozwala zachować trwałość mleka UHT w temperaturze pokojowej przez kilka miesięcy bez chłodzenia. Proces UHT opiera się w dużej mierze na precyzyjnej kontroli temperatury i natężenia przepływu na całym etapie sterylizacji, ponieważ nawet niewielkie odchylenia mogą albo nie zapewnić odpowiedniej sterylizacji, albo niepotrzebnie pogorszyć smak i profil odżywczy mleka w wyniku nadmiernej ekspozycji na ciepło. Ze względu na tę czułość linie UHT wymagają wyrafinowanych zautomatyzowanych systemów sterowania zdolnych do utrzymywania stałych warunków przetwarzania w ciągłych seriach produkcyjnych. Linia do produkcji mleka pasteryzowanego Pasteryzacja wymaga stosunkowo mniejszej obróbki cieplnej niż obróbka UHT, zazwyczaj podgrzewając mleko do około 72 stopni Celsjusza przez około 15 sekund w ramach tak zwanej krótkotrwałej pasteryzacji w wysokiej temperaturze. Metoda ta skutecznie eliminuje szkodliwe patogeny, zachowując więcej naturalnego smaku i właściwości odżywczych mleka w porównaniu z przetwarzaniem UHT, chociaż powstały produkt wymaga ciągłego chłodzenia i ma znacznie krótszy okres przydatności do spożycia. Linie do produkcji mleka pasteryzowanego zazwyczaj obejmują układ płytowych wymienników ciepła, który skutecznie przenosi ciepło zarówno podczas fazy podgrzewania, jak i późniejszego schładzania, minimalizując zużycie energii, a jednocześnie zapewniając szybkie schłodzenie mleka po pasteryzacji, aby zapobiec ponownemu wzrostowi bakterii przed pakowaniem. Pomieszczenia mleczne w gospodarstwie mlecznym Pomieszczenia mleczne służą jako krytyczne środowisko pierwszego etapu przetwarzania, zlokalizowane w miejscu odbioru mleka lub w jego pobliżu, gdzie surowe mleko jest początkowo schładzane, filtrowane i przechowywane przed transportem do centralnego zakładu przetwórczego. Właściwy projekt mleczarni i dobór wyposażenia bezpośrednio wpływają na jakość surowego mleka, ponieważ niewłaściwe tempo chłodzenia lub opóźnione przetwarzanie może spowodować przyspieszenie rozwoju bakterii, zanim mleko osiągnie formalne etapy przetwarzania. Skuteczne działanie w mleczarni zazwyczaj obejmuje szybkie schładzanie do temperatury poniżej 4 stopni Celsjusza w krótkim czasie po doju, a także regularne czyszczenie sprzętu w celu zapobiegania zanieczyszczeniom, które mogłyby zagrozić całemu dalszemu procesowi produkcyjnemu. Ponieważ warunki w mleczarni wyznaczają podstawową jakość surowca wchodzącego na szerszą linię produkcyjną, inwestycja w niezawodny sprzęt do chłodzenia i przechowywania na tym etapie procentuje w całym łańcuchu przetwarzania. Linia do produkcji fermentacji jogurtu Produkcja jogurtu wprowadza dodatkową warstwę złożoności w porównaniu z przetwarzaniem płynnego mleka, ponieważ wymaga kontrolowanego etapu fermentacji, podczas którego określone kultury bakterii przekształcają cukry mleczne w kwas mlekowy, nadając jogurtowi charakterystyczny pikantny smak i gęstą konsystencję. Ten proces fermentacji wymaga precyzyjnej kontroli temperatury, zwykle utrzymywanej na poziomie około 42 do 45 stopni Celsjusza, wraz ze starannie monitorowanym czasem trwania fermentacji, aby uzyskać stałą konsystencję i kwasowość produktu w każdej partii. Po fermentacji linie do produkcji jogurtu zazwyczaj obejmują etapy chłodzenia w celu zatrzymania dalszej aktywności bakterii po osiągnięciu pożądanego poziomu kwasowości, wraz z opcjonalnymi etapami homogenizacji i dodawania smaku, w zależności od konkretnej receptury produktu. Precyzja wymagana na każdym z tych etapów sprawia, że zautomatyzowane systemy monitorowania są szczególnie cenne dla utrzymania stałej jakości jogurtu na komercyjną skalę produkcji. Porównanie kluczowych typów linii do produkcji produktów mlecznych Poniższa tabela podsumowuje podstawowe różnice w przetwarzaniu i typowe wyniki dotyczące okresu przydatności do spożycia dla głównych typów linii produkcyjnych produktów mlecznych. Linia produkcyjna Temperatura przetwarzania Typowy okres trwałości Mleko UHT 135–150°C, kilka sekund Kilka miesięcy, temperatura pokojowa Mleko pasteryzowane ~72°C, 15 sekund 1–3 tygodnie, w lodówce Jogurt Fermentacja 42–45°C 2–4 tygodnie, w lodówce Kluczowe czynniki przy ocenie inwestycji w linię do produkcji wyrobów mleczarskich Zakłady rozważające inwestycję w nowy lub zmodernizowany sprzęt do przetwórstwa mlecznego powinny ocenić kilka czynników operacyjnych, aby upewnić się, że wybrany system jest zgodny z ich konkretnymi celami produkcyjnymi. Wymagania dotyczące wydajności produkcyjnej — potwierdź, że przepustowość sprzętu odpowiada obecnemu i przewidywanemu przyszłemu zapotrzebowaniu. Elastyczność asortymentu — zastanów się, czy linia może pomieścić wiele typów produktów bez konieczności rozległego przezbrajania. Możliwości automatyzacji i monitorowania — oceniaj systemy sterowania, które zapewniają stałą jakość w ciągłych seriach produkcyjnych. Higieniczne standardy projektowania — zapewniają, że sprzęt spełnia obowiązujące wymagania dotyczące bezpieczeństwa żywności i warunków sanitarnych w przetwórstwie mleczarskim. Efektywność energetyczna — oceń funkcje odzyskiwania ciepła i zużycia energii, które wpływają na długoterminowe koszty operacyjne. Utrzymywanie stałej jakości w całym procesie produkcyjnym Niezależnie od tego, jaki konkretny produkt mleczny jest wytwarzany, przestrzeganie rygorystycznych protokołów higieny i konsekwentne monitorowanie procesu na każdym etapie pozostaje niezbędne do wytwarzania bezpiecznych, wysokiej jakości produktów mlecznych na skalę komercyjną. Regularne czyszczenie i odkażanie sprzętu w połączeniu z ciągłym monitorowaniem temperatury i jakości pomaga zakładom wcześnie wykryć potencjalne problemy i utrzymać spójne standardy produktów, których oczekują zarówno organy regulacyjne, jak i konsumenci od nowoczesnych zakładów przetwórstwa mleczarskiego.
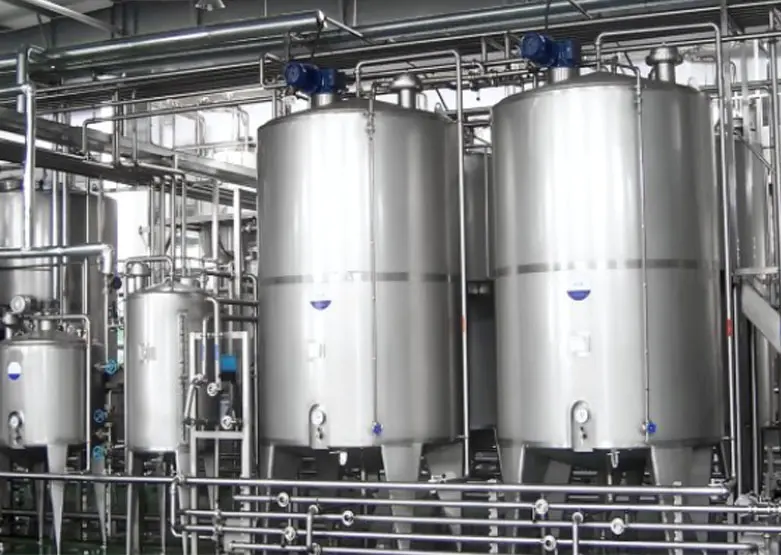
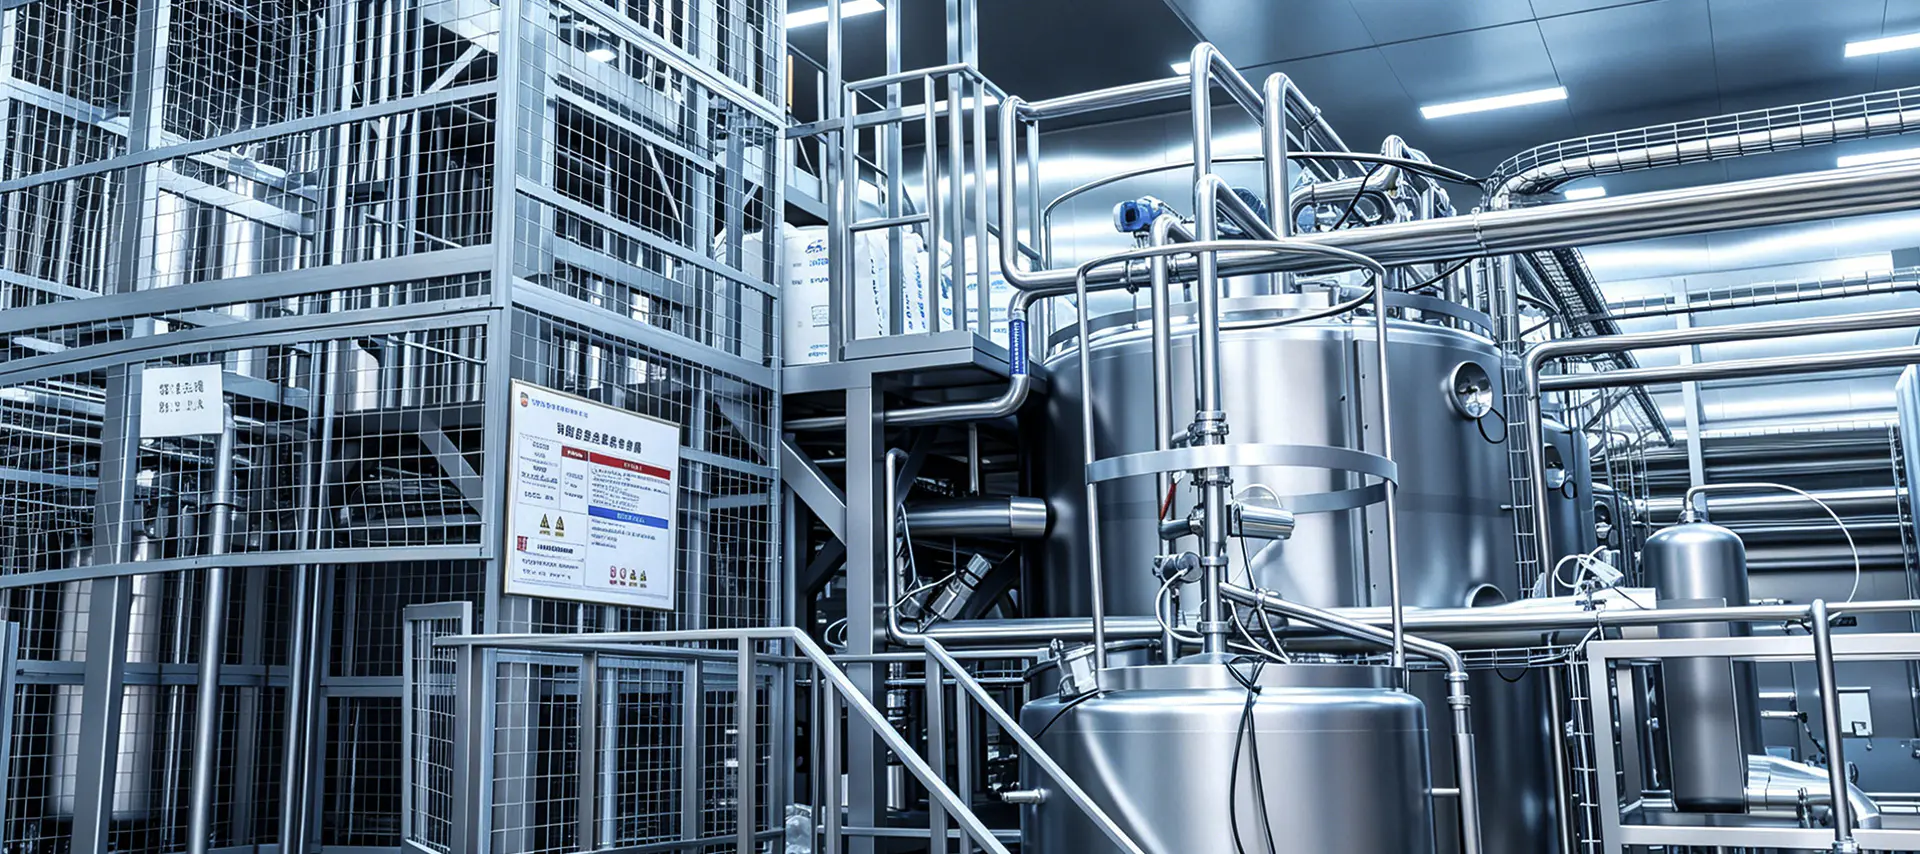
Operacje przetwarzania cieczy w mleczarstwie, produkcji soków i napojów, warzeniu piwa, przemyśle chemicznym i biotechnologicznym mają wspólną potrzebę: niezawodny sprzęt do tymczasowego przechowywania i mieszania surowców, półproduktów lub wyrobów gotowych przed kolejnym etapem produkcji. Jednowarstwowe zbiorniki magazynowe skutecznie spełniają tę rolę, oferując proste i opłacalne rozwiązanie dla obiektów, które nie wymagają izolacji termicznej ani płaszcza występującego w bardziej złożonych konstrukcjach zbiorników. Zrozumienie, jak te zbiorniki są zbudowane, gdzie pasują do linii produkcyjnej i jakie czynniki wpływają na wybór zbiornika, pomaga kierownikom zakładów i inżynierom procesu w podejmowaniu świadomych decyzji dotyczących sprzętu. Co to jest jednowarstwowy zbiornik magazynowy? A jednowarstwowy zbiornik magazynowy składa się z konstrukcji o pojedynczej ścianie, zwykle wykonanej ze stali nierdzewnej, bez dodatkowej warstwy płaszcza stosowanej do celów ogrzewania, chłodzenia lub izolacji, występującej w zbiornikach z podwójnym lub potrójnym płaszczem. Ta prostsza konstrukcja sprawia, że zbiorniki jednowarstwowe są lżejsze, tańsze w produkcji oraz łatwiejsze do czyszczenia i konserwacji, a jednocześnie spełniają standardy higieniczne wymagane w zastosowaniach związanych z żywnością, napojami i farmaceutyką. Zbiorniki te są najczęściej używane do tymczasowego przechowywania i mieszania materiałów płynnych, które nie wymagają precyzyjnej kontroli temperatury w okresie przetrzymywania. Obejmuje to przechowywanie buforowe pomiędzy etapami produkcji, mieszanie składników, przechowywanie gotowego produktu przed pakowaniem lub przechowywanie surowców w oczekiwaniu na dalsze przetworzenie. Kluczowe gałęzie przemysłu opierające się na zbiornikach jednowarstwowych Jednowarstwowe zbiorniki magazynujące pojawiają się w szerokiej gamie środowisk produkcyjnych, a każde z nich ma nieco inne wymagania dotyczące konstrukcji zbiornika, pojemności i mieszania. Przetwórstwo nabiału W mleczarniach często stosuje się zbiorniki jednowarstwowe do przechowywania surowego mleka przed pasteryzacją, przechowywania mleka standaryzowanego pomiędzy etapami przetwarzania lub buforowania gotowych produktów, takich jak mleko smakowe lub śmietana, przed pakowaniem. Ponieważ produkty mleczne są wrażliwe na zanieczyszczenia, wnętrza zbiorników muszą mieć gładkie, wypolerowane powierzchnie, które minimalizują gromadzenie się bakterii i ułatwiają czyszczenie. Produkcja soków i napojów Producenci soków i napojów stosują jednowarstwowe zbiorniki do mieszania koncentratów z wodą, mieszania aromatów i substancji słodzących oraz przechowywania gotowych napojów przed butelkowaniem lub puszkowaniem. Na tym etapie często wymagane jest mieszanie, aby zapewnić równomierne rozprowadzenie składników w całej partii. Warzenie Piwa Browary powszechnie używają zbiorników jednowarstwowych jako zbiorników jasnego piwa, zbiorników do przechowywania wody lub zbiorników do przechowywania brzeczki i gotowego piwa na etapach procesu, w których kontrola temperatury jest zarządzana w innym miejscu systemu. Zbiorniki te umożliwiają elastyczny, wieloetapowy charakter warzenia, w którym ciecz przepływa pomiędzy kilkoma naczyniami, zanim dotrze do linii pakowania. Zastosowania chemiczne i biotechnologiczne W środowisku chemicznym i biotechnologicznym zbiorniki jednowarstwowe służą jako naczynia do przechowywania odczynników, roztworów pośrednich lub cieczy buforowych stosowanych w procesach formułowania i produkcji. Zastosowania te często wymagają ścisłej kompatybilności materiałowej, ponieważ niektóre chemikalia wymagają określonych gatunków stopów, aby zapobiec korozji lub niepożądanym reakcjom z powierzchnią zbiornika. Materiały konstrukcyjne i cechy konstrukcyjne Większość jednowarstwowych zbiorników magazynujących jest zbudowana ze stali nierdzewnej 304 lub 316, przy czym gatunek 316 jest preferowany w zastosowaniach obejmujących żrące chemikalia, produkty o wysokim zasoleniu lub rygorystyczne wymagania farmaceutyczne. Wykończenie powierzchni wewnętrznej jest zwykle określane na podstawie wartości Ra mierzonej w mikrometrach, przy czym gładsze wykończenia zmniejszają ryzyko pozostałości produktu i rozwoju bakterii. Góry zbiorników mogą być płaskie, wypukłe lub stożkowe, w zależności od zastosowania, podczas gdy dna są często nachylone, aby umożliwić całkowity drenaż podczas czyszczenia i wyładowywania produktu. Standardowe wyposażenie obejmuje włazy umożliwiające dostęp wewnętrzny, wzierniki do monitorowania wizualnego, przyłącza wlotowe i wylotowe urządzeń sanitarnych oraz otwory wentylacyjne umożliwiające zarządzanie zmianami ciśnienia podczas dodawania lub usuwania cieczy. Opcje mieszania: z mieszaniem i bez mieszania Zbiorniki jednowarstwowe można skonfigurować z mieszadłem lub bez, w zależności od tego, czy proces wymaga aktywnego mieszania. Zbiorniki używane wyłącznie do przechowywania lub buforowania jednorodnej cieczy, takiej jak gotowe mleko pasteryzowane oczekujące na pakowanie, często nie wymagają mieszania. Natomiast zbiorniki używane do mieszania składników, rozpuszczania proszków lub utrzymywania zawiesiny cząstek zazwyczaj wymagają mieszalnika. Typowe typy mieszadeł obejmują mieszadła śmigłowe montowane od góry do ogólnego mieszania, mieszadła kotwiczne do cieczy o wyższej lepkości oraz mieszalniki z bocznym wejściem do zbiorników o dużej średnicy, gdzie wał montowany od góry byłby niepraktyczny. Wybór prędkości mieszadła i konstrukcji łopatek zależy od lepkości cieczy, wymaganej intensywności mieszania oraz tego, czy w procesie istnieje ryzyko wprowadzenia do produktu nadmiaru powietrza lub piany. Wybór właściwej pojemności zbiornika i konfiguracji Rozmiar zbiornika powinien opierać się na wielkości produkcji, częstotliwości partii i ilości czasu buforowania potrzebnego pomiędzy etapami przetwarzania. Niewymiarowe zbiorniki mogą tworzyć wąskie gardła, które spowalniają produkcję, natomiast zbiorniki ponadgabarytowe zwiększają koszty inwestycyjne i wymagania dotyczące powierzchni użytkowej, nie dodając proporcjonalnie wartości. Zastosowanie Typowy zakres wydajności Potrzebna agitacja Przechowywanie buforu surowego mleka 1000 do 20 000 litrów Opcjonalne Mieszanie soku 500 do 10 000 litrów Wymagane Trzymanie jasnego piwa 1000 do 30 000 litrów Zwykle nie jest to wymagane Przechowywanie odczynników chemicznych 200 do 5000 litrów Zależy od preparatu Uwagi dotyczące konserwacji i higieny Ponieważ zbiorniki jednowarstwowe są często używane w żywności, napojach i zastosowaniach biotechnologicznych, sanitacja jest centralnym elementem bieżącej pracy. Wiele zbiorników zaprojektowano do obsługi systemów czyszczenia na miejscu, które rozprowadzają roztwory czyszczące i odkażające przez zbiornik i powiązane rurociągi bez konieczności ręcznego demontażu. Kulki natryskowe zamontowane wewnątrz zbiornika rozprowadzają płyn czyszczący po wewnętrznych powierzchniach, docierając do miejsc, które w innym przypadku byłyby trudno dostępne. Rutynowa kontrola uszczelek, zaworów i spawów pomaga zapobiegać wyciekom i ryzyku zanieczyszczenia. Obiekty obsługujące produkty podlegające ścisłym regulacjom, takie jak farmaceutyki lub składniki odżywek dla niemowląt, często przestrzegają bardziej rygorystycznych protokołów walidacji, aby potwierdzić, że cykle czyszczenia konsekwentnie spełniają standardy kontroli mikrobiologicznej. Kluczowe czynniki, które należy ocenić przed zakupem Wybór odpowiedniego jednowarstwowego zbiornika magazynowego wymaga rozważenia kilku praktycznych czynników specyficznych dla zamierzonego zastosowania. Potwierdź, że gatunek materiału odpowiada wymaganiom zgodności chemicznej lub biologicznej przechowywanej cieczy. Określ, czy konieczne jest mieszanie, a jeśli tak, wybierz odpowiedni typ mieszadła i wielkość silnika w zależności od lepkości cieczy. Sprawdź, czy zbiornik zawiera odpowiednią armaturę sanitarną i obsługuje procedury czyszczenia na miejscu, jeśli wymagają tego normy prawne. Oceń wymagania dotyczące powierzchni podłogi i podpór konstrukcyjnych, szczególnie w przypadku większych zbiorników pionowych, które mogą wymagać wzmocnionych fundamentów. Wybierając moce produkcyjne, należy wziąć pod uwagę przyszły wzrost produkcji, co pozwoli na pewną elastyczność bez znaczącego przeinwestowania w niewykorzystaną wielkość. Jednowarstwowe zbiorniki magazynowe pozostają praktycznym, wszechstronnym wyborem dla obiektów, które wymagają niezawodnego przechowywania i wydajności mieszania bez dodatkowych kosztów i złożoności płaszcza termicznego. Starannie dopasowując materiał, konfigurację, mieszanie i pojemność zbiornika do specyficznych wymagań procesów mleczarskich, napojów, browarniczych, chemicznych lub biotechnologicznych, kierownicy obiektów mogą osiągnąć niezawodną wydajność, zachowując jednocześnie proporcjonalność inwestycji w sprzęt do rzeczywistych potrzeb produkcyjnych.
Zrozumienie pełnego zakresu linii produkcyjnej do przetwarzania napojów herbacianych Komercyjna produkcja napojów herbacianych obejmuje znacznie więcej niż tylko zaparzenie dzbanka herbaty i zamknięcie go w butelce. W pełni zintegrowana linia do przetwarzania napojów herbacianych łączy w sobie precyzyjną obsługę składników, obróbkę termiczną, sterylne napełnianie i zautomatyzowane pakowanie w ciągły, wysokowydajny system. Niezależnie od tego, czy produktem końcowym jest gotowa do spożycia (RTD) zielona herbata, czarna herbata z mlekiem czy napary ziołowe, podstawowa logika produkcji opiera się na zorganizowanej sekwencji operacji. Zrozumienie każdego etapu pomaga producentom zidentyfikować luki w wydajności, zapewnić zgodność z bezpieczeństwem żywności i skalować produkcję bez utraty jakości produktu. Odbiór surowców i obróbka wstępna Każdy cykl produkcyjny rozpoczyna się od przyjęcia surowca. Suche liście herbaty, ekstrakty roślinne, słodziki, dodatki i woda są odbierane i sprawdzane pod kątem ustalonych specyfikacji jakości. W przypadku luźnych liści zawartość wilgoci, wielkość cząstek i obciążenie mikrobiologiczne ocenia się przed wprowadzeniem materiałów na halę produkcyjną. Uzdatnianie wody jest równie istotne, ponieważ woda z kranu lub studni musi być oczyszczana poprzez filtrację odwróconej osmozy (RO) i dejonizację w celu usunięcia chloru, metali ciężkich i rozpuszczonych substancji stałych, które w przeciwnym razie mogłyby zmienić smak i stabilność. Suche składniki są zazwyczaj przechowywane w klimatyzowanych silosach lub szczelnych pojemnikach, aby zapobiec zbrylaniu się i zanieczyszczeniu. Składniki płynne, takie jak stężone ekstrakty roślinne lub środki aromatyzujące, przechowywane są w zbiornikach ze stali nierdzewnej wyposażonych w systemy mieszania. Etap obróbki wstępnej wyznacza podstawę jakości dla wszystkich dalszych etapów produkcji, dzięki czemu kwalifikacja dostawcy i kontrola przychodząca nie podlegają negocjacjom na każdej dobrze zarządzanej linii. Ekstrakcja i browarnictwo Etap ekstrakcji przekształca surowce herbaciane w skoncentrowaną płynną bazę. Przemysłowe systemy ekstrakcji herbaty zazwyczaj dzielą się na dwie kategorie: ekstrakcja gorącą wodą i ekstrakcja zimnego naparu. Ekstrakcja gorącą wodą wykorzystuje temperatury od 75°C do 95°C, w zależności od odmiany herbaty, w celu rozpuszczenia katechin, kofeiny, teaniny i związków aromatycznych w kontrolowanym czasie kontaktu. Systemy zimnego parzenia działają w temperaturach poniżej 20°C przez dłuższy czas, dając gładszy profil smakowy z mniejszą goryczką, ale wymagają dłuższych czasów cyklu i większej pojemności zbiornika. Parametry ekstrakcji klucza Poniższa tabela podsumowuje standardowe zakresy robocze dla popularnych rodzajów herbaty w systemie ciągłej gorącej ekstrakcji: Rodzaj herbaty Temperatura ekstrakcji (°C) Czas kontaktu (min) Stosunek herbaty do wody Zielona herbata 75–80 3–6 1:80 do 1:100 Czarna herbata 88–95 4–8 1:60 do 1:80 Herbata Oolong 82–88 4–7 1:70 do 1:90 Napar ziołowy 90–95 5–10 1:50 do 1:70 Po ekstrakcji ciecz przechodzi przez etap filtracji, który usuwa zużyte liście i zawieszone ciała stałe. Powszechnie stosuje się ciągłe prasy taśmowe, wirówki lub filtry płytowo-ramowe, po których stosuje się dodatkową membranę mikrofiltracyjną, aby uzyskać klarowność oczekiwaną w komercyjnej herbacie butelkowanej. Mieszanie, standaryzacja i dostosowywanie receptur Po przygotowaniu bazowego płynu herbacianego trafia on do zbiornika miksującego, w którym zgodnie z recepturą produktu dodawane są słodziki, kwasy, stabilizatory, witaminy lub aromaty. Zautomatyzowane systemy dozowania wykorzystują przepływomierze i czujniki wagowe, aby zapewnić, że każdy składnik jest dodawany w wąskich zakresach tolerancji. W przypadku odmian herbaty mlecznej stosuje się sprzęt emulgujący w celu równomiernego rozproszenia składników mlecznych lub roślinnych zawierających tłuszcz w płynnej matrycy. Standaryzacja polega na dostosowaniu wartości Brixa (zawartości cukru), pH i stosunku Brixa do kwasu w celu spełnienia docelowego profilu sensorycznego. Refraktometry in-line i czujniki pH dostarczają w czasie rzeczywistym informacji zwrotnej do systemu sterowania, umożliwiając automatyczne wprowadzanie korekt, zanim produkt zostanie przekazany do obróbki termicznej. Na tym etapie odbywa się większość prac związanych ze spójnością poszczególnych partii i wymaga ona ścisłej koordynacji pomiędzy zespołem ds. formuły a operatorami produkcji. Obróbka termiczna: pasteryzacja i UHT Obróbka termiczna jest najważniejszym etapem zapewniającym bezpieczeństwo żywności na całej linii produkcyjnej napojów herbacianych. W zależności od formatu opakowania i pożądanego okresu przydatności do spożycia stosuje się dwie główne metody: Pasteryzacja HTST (krótki czas w wysokiej temperaturze): Produkt podgrzewa się do temperatury około 85–95°C przez 15–30 sekund za pomocą płytowego wymiennika ciepła, a następnie szybko schładza. Metoda ta nadaje się do napełnianych na gorąco butelek szklanych i pojemników PET z aluminiowymi nakrętkami, osiągając okres przydatności do spożycia od 6 do 12 miesięcy w temperaturze otoczenia. Przetwarzanie UHT (ultrawysoka temperatura): Produkt osiąga temperaturę 130–145°C przez 2–6 sekund, eliminując wszystkie organizmy wegetatywne i większość zarodników. Obróbka UHT jest połączona z aseptycznymi systemami napełniania, aby uzyskać wydłużony okres przydatności do spożycia wynoszący 12–18 miesięcy bez chłodzenia, co czyni go idealnym rozwiązaniem dla formatów kartonów Tetra Pak i aseptycznych formatów PET. Wybór pomiędzy tymi dwiema metodami wpływa nie tylko na inwestycję w sprzęt, ale także na profil smakowy produktu końcowego. W herbatach poddanych obróbce UHT często pojawia się nuta ugotowania w wyniku reakcji Maillarda w podwyższonych temperaturach, z którymi należy sobie poradzić poprzez dostosowanie receptury lub dodanie środków maskujących smak. Systemy napełniania i uszczelniania Na etapie napełniania należy zachować sterylność ustaloną podczas obróbki termicznej. Trzy podejścia do napełniania są standardem w całej branży: Gorące wypełnienie: Produktem napełnia się w temperaturze 85–90°C bezpośrednio do wstępnie uformowanych pojemników PET lub szklanych. Ciepło resztkowe sterylizuje przestrzeń nad pojemnikiem. Po zamknięciu pojemniki odwraca się na chwilę w celu wysterylizowania wnętrza zakrętki, a następnie przepuszcza przez tunel chłodzący. System ten wiąże się z niższymi kosztami sprzętu, ale ogranicza konstrukcję pojemnika ze względu na efekt skurczu termicznego. Napełnianie na zimno z pasteryzacją tunelową: Produktem napełnia się na zimno szczelne pojemniki, które następnie przepuszcza się przez pasteryzator tunelowy. Ta metoda pozwala na bardziej elastyczne kształty pojemników, ale zwiększa koszty energii i wymagania dotyczące powierzchni. Wypełnienie aseptyczne: Pojemniki i zamknięcia są sterylizowane oddzielnie przy użyciu nadtlenku wodoru lub promieni UV, a napełnianie odbywa się w pomieszczeniu czystym klasy 100. Jest to opcja najbardziej kapitałochłonna, ale zapewniająca najlepszą stabilność produktu i najszerszą kompatybilność formatów opakowań. Dokładność objętości napełnienia jest monitorowana za pomocą wbudowanych wag kontrolnych lub przepływomierzy, z automatycznymi systemami odrzucania usuwającymi niedostatecznie lub przepełnione pojemniki, zanim dotrą one do jednostki zgrzewającej. Etykietowanie, kodowanie i pakowanie wtórne Po zaklejeniu pojemniki przechodzą przez maszyny etykietujące, które z precyzyjnym pasowaniem nanoszą etykiety samoprzylepne, termokurczliwe lub naklejane na klej. Szybkie drukarki atramentowe lub laserowe drukarki drukują numery partii, daty produkcji i daty przydatności do spożycia bezpośrednio na pojemnikach lub nakrętkach. Systemy kontroli wizyjnej sprawdzają brakujące etykiety, przekrzywione aplikacje i nieczytelne kody, zanim pojemniki trafią do opakowań zbiorczych. Pakowanie wtórne polega na grupowaniu pojedynczych pojemników w opakowania zbiorcze, umieszczaniu ich w kartonach lub owijaniu folią termokurczliwą. Zautomatyzowane maszyny do składania skrzynek, przenośniki produktów i maszyny pakujące skrzynki formują i wypełniają skrzynki wysyłkowe z szybkością zsynchronizowaną z wcześniejszym systemem napełniania. Roboty paletyzujące układają skrzynki na paletach według wstępnie zaprogramowanych wzorców, które optymalizują stabilność ładunku i wydajność układania w magazynie. Integracja kontroli jakości na całej linii Nowoczesne linie produkcyjne do przetwarzania napojów herbacianych wdrażaj kontrolę jakości na każdym etapie, zamiast polegać wyłącznie na kontroli na końcu linii produkcyjnej. Krytyczne punkty kontrolne obejmują temperaturę i czas ekstrakcji, zmętnienie po filtracji, mieszanie w skali Brixa i pH, śmiertelność procesu termicznego (wartość F lub równoważne zmniejszenie logarytmiczne), masę wypełnienia i integralność uszczelnienia. Każdy z tych parametrów jest rejestrowany przez system SCADA lub PLC i przechowywany w celu śledzenia partii. Panele oceny sensorycznej oceniają smak, kolor i aromat każdej partii produkcyjnej przy użyciu standardowych protokołów. Badania mikrobiologiczne zatrzymanych próbek potwierdzają sterylność produktu przed wydaniem produktu z magazynu. W przypadku rynków eksportowych dodatkowe kontrole zgodności obejmują limity metali ciężkich, poziomy pozostałości pestycydów we wkładzie herbaty oraz badania migracji opakowań. Rozważania dotyczące automatyzacji i integracji linii Wydajność linii w zakładzie produkującym napoje herbaciane zależy nie tylko od indywidualnej prędkości maszyny, ale także od tego, jak dobrze każdy etap jest zintegrowany. Zbiorniki buforowe pomiędzy ekstrakcją a napełnianiem chronią przed opóźnieniami na dopływie. Zautomatyzowane systemy CIP (Clean-in-Place) przełączają rurociąg technologiczny pomiędzy sekwencjami ługu, kwasu i płukania pomiędzy seriami produkcyjnymi, minimalizując przestoje i zmniejszając ryzyko skażenia krzyżowego. Śledzenie OEE (ogólnej efektywności sprzętu) pomaga zespołom operacyjnym oddzielnie określić ilościowo straty w dostępności, szybkości i jakości, umożliwiając ukierunkowane działania usprawniające, a nie szerokie zwiększanie wydajności. Wybór właściwej kombinacji obróbki termicznej, technologii napełniania i formatu pojemnika na wczesnym etapie projektowania pozwala uniknąć kosztownych późniejszych modernizacji. Producenci zwiększający produkcję z 5000 butelek na godzinę do 30 000 butelek na godzinę stoją nie tylko przed wyzwaniami dotyczącymi rozmiaru sprzętu, ale także zmianami w sekwencjonowaniu CIP, dostawach mediów i dokumentacji systemu jakości. Planowanie linii produkcyjnej jako zintegrowanego systemu od samego początku odróżnia zrównoważone zwiększanie skali od reaktywnego rozwiązywania problemów.
Kluczowe etapy linii produkcyjnej przecieru jagodowego A linia do produkcji przecieru jagodowego przetwarza surowe owoce przez sekwencję etapów obróbki mechanicznej i termicznej, aby wytworzyć gładkie, trwałe puree nadające się do wykorzystania w sokach, jogurtach, dżemach, nadzieniach piekarniczych lub koncentratach napojów. Ogólny przepływ przebiega od sortowania i mycia, poprzez kruszenie i roztwarzanie, do etapów rafinacji, które usuwają nasiona i skórki, po których następuje pasteryzacja i końcowe napełnianie pojemników do przechowywania lub transportu. Każdy etap tej sekwencji ma bezpośredni wpływ na konsystencję produktu końcowego, zachowanie koloru i bezpieczeństwo mikrobiologiczne, dlatego też dobór sprzętu na każdym etapie musi odpowiadać specyficznym cechom przetwarzanej odmiany jagód. Jagody stwarzają wyjątkowe wyzwania w przetwórstwie w porównaniu z bardziej jędrnymi owocami ze względu na wysoką zawartość wilgoci, delikatną strukturę skórki, a w wielu przypadkach małe nasiona osadzone w miąższu, które należy oddzielić bez nadmiernej utraty użytecznego miąższu. Dobrze zaprojektowana linia produkcyjna uwzględnia te cechy na każdym etapie, zamiast polegać na zwykłym sprzęcie do przetwarzania owoców, który może nie przetwarzać jagód efektywnie. Sortowanie, mycie i przygotowywanie surowych jagód Pierwszy etap każdej linii przecieru jagodowego obejmuje usunięcie uszkodzonych owoców, łodyg, liści i obcych zanieczyszczeń przed rozpoczęciem mycia, ponieważ przetwarzanie zanieczyszczonych lub zepsutych owoców może zagrozić całej dalszej partii. Optyczne maszyny sortujące, które wykorzystują kamery, a czasami czujniki bliskiej podczerwieni do wykrywania wad koloru i powierzchni, stają się coraz bardziej powszechne na większych liniach produkcyjnych, ponieważ mogą identyfikować pleśń, niedojrzałe owoce lub ciała obce znacznie szybciej i dokładniej niż sama kontrola ręczna. Po sortowaniu jagody zazwyczaj przechodzą przez system mycia bąbelkowego lub natryskowego, którego zadaniem jest usunięcie brudu i resztek powierzchniowych bez obijania delikatnych owoców. Myjki bąbelkowe wykorzystują wznoszące się pęcherzyki powietrza do delikatnego mieszania owoców w łaźni wodnej, co jest na ogół preferowane w porównaniu z wysokociśnieniowymi systemami natryskowymi w przypadku miękkich jagód, takich jak maliny lub jeżyny, które mogą zostać uszkodzone przez bezpośrednie uderzenie strumienia wody. Kruszenie, obróbka enzymatyczna i rafinacja Po oczyszczeniu jagody przechodzą do etapu kruszenia i rozcierania, gdzie mechaniczne ubijaki lub walce rozdrabniające rozbijają owoce na gruby miąższ. Ten surowy zacier nadal zawiera nasiona, fragmenty skórki, a w niektórych przypadkach łodygi, które należy usunąć, zanim puree osiągnie ostateczną gładką konsystencję. Leczenie enzymami pektynazowymi Wiele odmian jagód, szczególnie truskawki i jagody, zawiera pektynę, która zagęszcza zacier i utrudnia skuteczne oddzielanie nasion i skórki podczas rafinacji. Dodanie enzymu pektynazy na tym etapie rozbija strukturę pektyny, zmniejszając lepkość i poprawiając wydajność soku i miazgi podczas kolejnego etapu rafinacji. Należy dokładnie kontrolować dawkę enzymu i czas reakcji, ponieważ zarówno niewystarczająca, jak i nadmierna obróbka może mieć wpływ na końcową konsystencję puree i stabilność koloru. Sprzęt do usuwania kamieni i nasion Po obróbce enzymatycznej zacier przechodzi przez maszynę rafinującą, często zwaną wykańczaczem łopatkowym lub prasą śrubową, która przepycha miąższ przez perforowane sito, podczas gdy nasiona, fragmenty skórki i wszelkie pozostałe łodygi są oddzielane i odprowadzane oddzielnie. Rozmiar oczek sita dobiera się w oparciu o pożądaną końcową teksturę, przy czym drobniejsze sita dają gładsze puree kosztem nieco niższej ogólnej wydajności, ponieważ część użytecznej pulpy nieuchronnie zostaje usunięta wraz z odpadami nasion i skórki przy mniejszych ustawieniach oczek. Porównanie metod pasteryzacji i aseptycznego napełniania Obróbka cieplna jest konieczna w celu dezaktywacji mikroorganizmów i enzymów powodujących psucie się, które w przeciwnym razie w dalszym ciągu pogarszałyby kolor i smak przecieru podczas przechowywania. Wybrana metoda wpływa zarówno na okres przydatności do spożycia, jak i na inwestycje w sprzęt wymagany dla linii produkcyjnej. Metoda Typowa temperatura Wpływ na trwałość Pasteryzacja HTST 85°C do 95°C, krótkie przytrzymanie Przechowywanie w lodówce, tygodnie lub miesiące Przetwarzanie aseptyczne 90°C do 110°C, bardzo krótkie utrwalenie Przechowywanie w temperaturze pokojowej, do 12 miesięcy Gorące wypełnienie 85°C do 90°C podczas napełniania Przechowywanie w temperaturze otoczenia, kilka miesięcy Przetwarzanie aseptyczne wymaga większych inwestycji w sprzęt, ponieważ przecier musi zostać szybko schłodzony po obróbce cieplnej i napełniony wstępnie wysterylizowanymi opakowaniami w całkowicie zamkniętym, sterylnym środowisku, aby zapobiec ponownemu zanieczyszczeniu. Metoda ta jest na ogół preferowana w przypadku większych przedsiębiorstw zaopatrujących masowych odbiorców przemysłowych, ponieważ wydłużony okres przydatności do spożycia w temperaturze otoczenia upraszcza logistykę i zmniejsza potrzebę transportu i magazynowania w łańcuchu chłodniczym. Rozważania dotyczące sprzętu dla różnych typów jagód Różne odmiany jagód wymagają dostosowania ustawień sprzętu, a czasem zupełnie innych konfiguracji maszyn, aby zapewnić wydajną obróbkę. Truskawki, ze względu na ich stosunkowo duży rozmiar i bardziej miękki miąższ, generalnie wymagają delikatniejszych wałków kruszących ustawionych z większym prześwitem, aby uniknąć nadmiernej fragmentacji nasion, która może wprowadzić gorzki smak do końcowego puree, jeśli nasiona zostaną zmiażdżone zbyt agresywnie. Borówki amerykańskie, ze względu na ich mały rozmiar i twardszą skórkę, często wymagają drobniejszego wstępnego kruszenia, ale wymagają mniej agresywnej rafinacji, ponieważ ich nasiona są na tyle małe, że całkowite usunięcie nie ma mniejszego znaczenia dla tekstury produktu końcowego. Maliny i jeżyny wymagają starannego oddzielania nasion ze względu na dużą liczbę małych, twardych nasion, które, jeśli nie zostaną odpowiednio przefiltrowane, mogą negatywnie wpłynąć na smak w ustach. Truskawki wymagają delikatniejszej obróbki mechanicznej na całej linii ze względu na ich bardziej miękki miąższ oraz większą podatność na obicia i szybkie utlenianie. Żurawina, ponieważ jest jędrniejsza i bardziej kwaśna, często wymaga dłuższego etapu wstępnej obróbki kruszenia lub parowania, aby zmiękczyć skórkę, zanim nastąpi skuteczne rozcieranie. Borówki amerykańskie korzystają z ochrony koloru, ponieważ zawarte w nich pigmenty antocyjaninowe są wrażliwe na utlenianie i długotrwałe narażenie na powierzchnie poddane obróbce metali. Utrzymywanie standardów higieny i bezpieczeństwa żywności Linie do produkcji przecierów jagodowych należy od początku projektować z myślą o czyszczeniu i higienie, ponieważ pozostałości miąższu owocowego pozostawione w szczelinach sprzętu mogą szybko stać się pożywką dla pleśni i bakterii pomiędzy seriami produkcyjnymi. Konstrukcja ze stali nierdzewnej na całej linii w połączeniu z sanitarnymi złączami typu Tri-Clamp zamiast gwintowanych połączeń rurowych sprawia, że demontaż i czyszczenie są znacznie szybsze i dokładniejsze pomiędzy partiami. W wielu zakładach wdrażane są systemy czyszczenia na miejscu, które rozprowadzają roztwory czyszczące i odkażające przez zamknięte sekcje linii bez konieczności całkowitego ręcznego demontażu, co zmniejsza zarówno czas pracy, jak i ryzyko niepełnego czyszczenia w trudno dostępnych miejscach. Regularne badania mikrobiologiczne zarówno surowców, jak i gotowych partii puree, w połączeniu z udokumentowanymi harmonogramami czyszczenia, potwierdzają zgodność z certyfikatami bezpieczeństwa żywności, takimi jak HACCP czy BRC, których wielu nabywców komercyjnych wymaga przed wyrażeniem zgody na pozyskiwanie puree od danego dostawcy. Maksymalizacja wydajności i redukcja odpadów Maksymalizacja użytecznej wydajności puree przy jednoczesnej minimalizacji odpadów na etapie rafinacji wymaga zrównoważenia doboru oczek przesiewacza, dawki enzymu i prędkości pracy maszyny z pożądaną końcową specyfikacją tekstury. Zbyt szybkie uruchomienie sprzętu do rafinacji może spowodować, że nadmierna ilość użytecznej pulpy zostanie uwięziona w strumieniu wyładowanych nasion i skórek, natomiast zbyt wolne działanie sprzętu do rafinacji zmniejsza ogólną wydajność produkcyjną, niekoniecznie zwiększając wydajność. Wiele zakładów okresowo pobiera próbki i analizuje strumień produktów ubocznych z nasion i skórek, aby potwierdzić, że straty w plonach mieszczą się w akceptowalnym zakresie, dostosowując rozmiar sita lub czas obróbki enzymatycznej, gdy straty zaczynają wykazywać tendencję wzrostową. Strumienie produktów ubocznych z etapu rafinacji, w tym nasiona i skórki, są coraz częściej wykorzystywane przez niektórych przetwórców do produktów wtórnych, takich jak suplementy błonnika owocowego lub naturalne ekstrakty barwników, zamieniając to, co wcześniej stanowiło koszt utylizacji odpadów, w dodatkowe źródło przychodów z tej operacji.
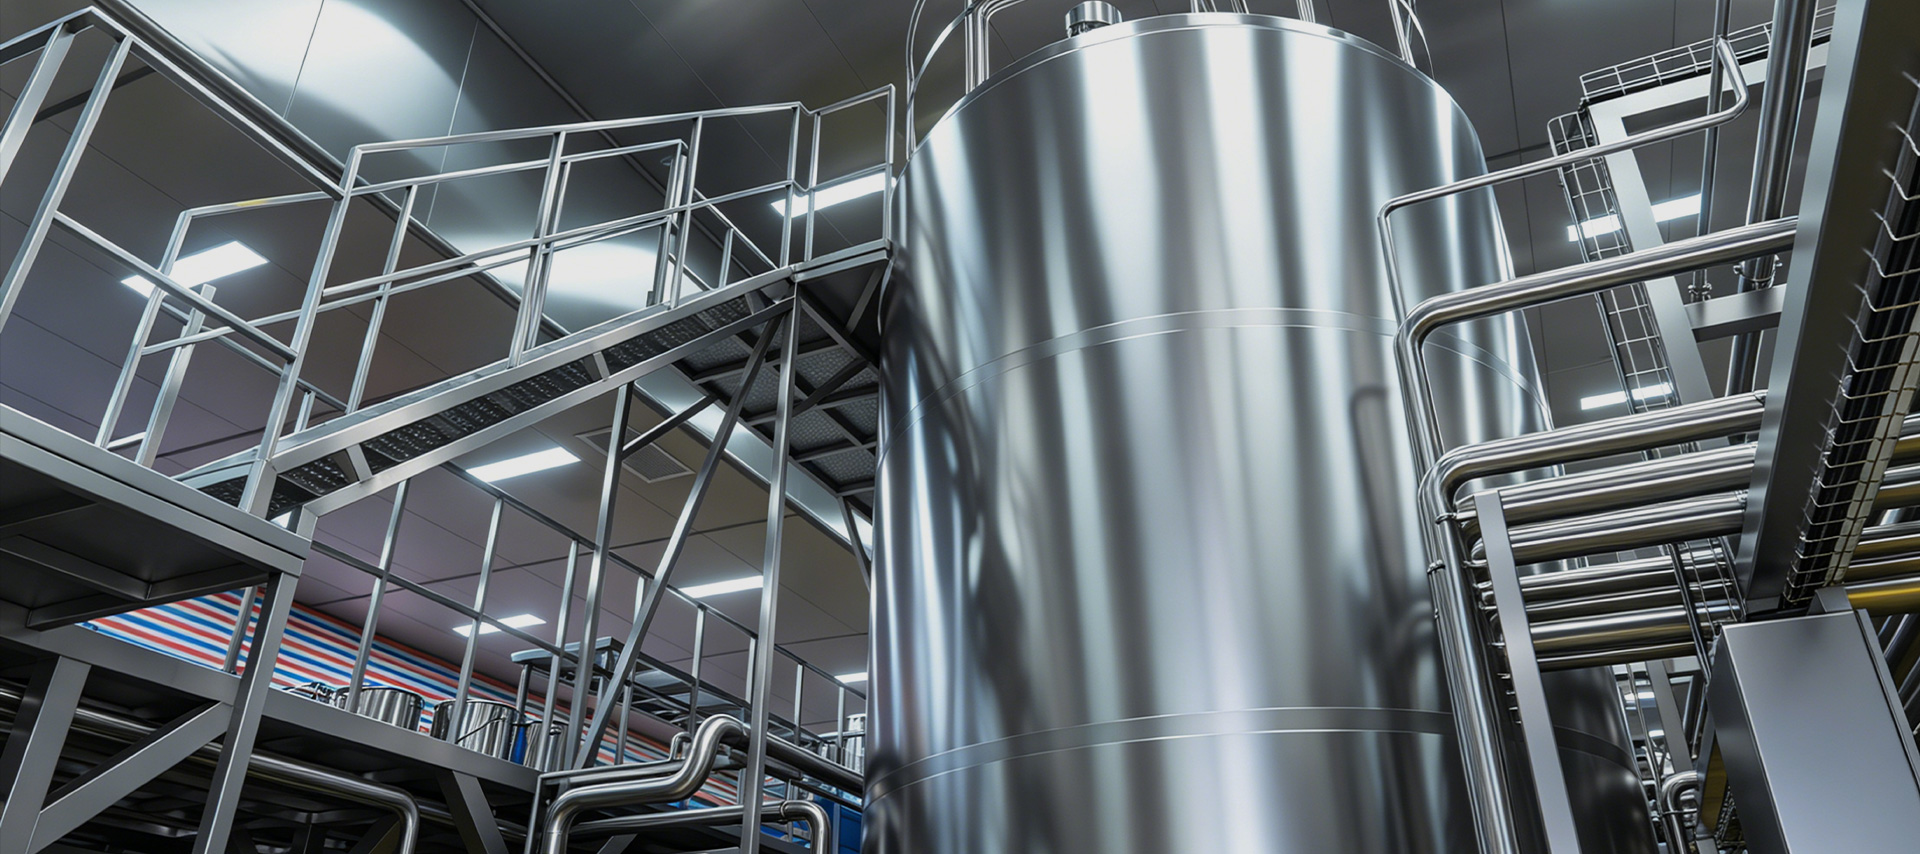
W przypadku dużych mleczarni i zakładów przetwórstwa mleka jakość surowego mleka nie jest determinowana wyłącznie przez stado – kształtuje ją w równym stopniu to, co dzieje się w godzinach pomiędzy dojem a przetwarzaniem. Kontrola temperatury, higieniczne warunki przechowywania i ciągłe mieszanie podczas przetrzymywania – wszystko to bezpośrednio wpływa na liczbę bakterii, stabilność kuleczek tłuszczu i właściwości sensoryczne mleka, które ostatecznie dociera do konsumentów. Duży zewnętrzny zbiornik do przechowywania mleka to centralny element infrastruktury zarządzający tym krytycznym oknem, a jego prawidłowy wybór, instalacja i obsługa to jedna z najważniejszych decyzji podejmowanych przez kierownika mleczarni. W tym artykule przedstawiono szczegółowe, praktyczne badanie duże zewnętrzne zbiorniki do przechowywania mleka — ich cechy konstrukcyjne, kluczowe komponenty, kwestie dotyczące wymiarów, wymagania operacyjne i przydatność do zastosowań poza mleczarstwem, w tym do przechowywania żywności i płynów farmaceutycznych. Dlaczego instalacja na zewnątrz wymaga określonych standardów projektowych W przeciwieństwie do wewnętrznych zbiorników silosowych instalowanych w halach przetwórczych z kontrolowaną temperaturą, zewnętrzne zbiorniki do przechowywania mleka są narażone na bezpośrednie promieniowanie słoneczne, wahania temperatury otoczenia, opady deszczu, wiatr, a w niektórych klimatach mróz lub ekstremalne upały. Te obciążenia środowiskowe nakładają wymagania projektowe, które są znacznie bardziej rygorystyczne niż wymagania dotyczące odpowiedników wnętrzowych o tej samej wydajności. Zewnętrzna powłoka zewnętrznego zbiornika na mleko jest wykonana ze stali nierdzewnej 304 lub 316L dopuszczonej do kontaktu z żywnością, a jej wewnętrzna powierzchnia jest polerowana (zwykle Ra ≤ 0,8 µm), aby zminimalizować przyleganie bakterii i ułatwić skuteczne czyszczenie. Pomiędzy powłoką wewnętrzną i zewnętrzną izolacja z pianki poliuretanowej o dużej gęstości – zwykle o grubości od 100 do 150 mm – jest wtryskiwana pod ciśnieniem, tworząc bezszwową, pozbawioną pustych przestrzeni barierę termiczną. Ta warstwa izolacyjna umożliwia utrzymanie w zbiorniku temperatury mleka na poziomie 4°C lub poniżej, nawet gdy temperatura otoczenia przekracza 35°C, bez konieczności ciągłej pracy sprężarki. Okładzina zewnętrzna składa się zwykle z matowej lub szczotkowanej stali nierdzewnej lub panelu aluminiowego, który odbija obciążenie cieplne słońca. W regionach o dużym natężeniu promieni UV czasami instaluje się dodatkowe powłoki odblaskowe lub osłony przeciwsłoneczne nad kopułą zbiornika, aby zmniejszyć obciążenie termiczne układu chłodniczego. Podpory nóg i ramy podstawy przeznaczone są do zakotwienia w podłożu na zewnątrz, z zapewnieniem odprowadzania wody drenażowej i eliminacji szkodników na poziomie fundamentów. Podstawowe komponenty i ich funkcje Dobrze zaprojektowany, duży, zewnętrzny zbiornik do przechowywania mleka integruje wiele systemów, które współpracują ze sobą w celu utrzymania jakości mleka, umożliwienia bezpiecznej pracy i zapewnienia zgodności z przepisami. Następujące komponenty są standardem w urządzeniach klasy przemysłowej: System chłodzenia i chłodzenia Układ chłodzenia składa się z wężownicy parownika przyspawanej bezpośrednio do zewnętrznej powierzchni wewnętrznej ściany zbiornika — konstrukcja znana jako bezpośrednie rozprężanie (DX) lub chłodzenie bezpośrednie. Czynnik chłodniczy przepływa przez te wężownice i pochłania ciepło z mleka, szybko je schładzając. Agregat sprężarkowy i skraplacz montuje się oddzielnie, albo na platformie przylegającej do zbiornika, albo na płozie obok niego. W przypadku bardzo dużych zbiorników (powyżej 50 000 litrów) zamiast systemów DX stosuje się czasami pośrednie obwody chłodzenia na bazie glikolu, ponieważ umożliwiają one pojedynczemu agregatowi chłodniczemu obsługę wielu zbiorników i zmniejszają ryzyko zanieczyszczenia czynnika chłodniczego w przypadku wycieku wężownicy. System mieszania Mleko nie jest jednorodną cieczą — kuleczki tłuszczu są mniej gęste niż faza wodna i upłynniają się w górę w ciągu 30–60 minut, jeśli mleko pozostanie nienaruszone. System mieszania zapobiega temu rozdzieleniu, a także zapewnia równomierny rozkład temperatury w całej objętości zbiornika. W większości dużych zbiorników zewnętrznych stosuje się mieszadło silnikowe o niskim ścinaniu, montowane w górnym lub bocznym włazie, z wirnikami łopatkowymi lub śmigłowymi ze stali nierdzewnej dobranymi odpowiednio do średnicy zbiornika. Szybkość mieszania wynosi zazwyczaj 10 do 30 obr./min — wystarczająco szybko, aby utrzymać jednorodność, wystarczająco wolno, aby uniknąć uszkodzenia kuleczek tłuszczu lub wprowadzenia powietrza, co mogłoby sprzyjać utlenianiu i powstawaniu nieprzyjemnego smaku. System mycia CIP Zintegrowany system mycia Clean-In-Place (CIP) umożliwia czyszczenie i odkażanie wnętrza zbiornika bez demontażu, przy użyciu automatycznych kul natryskowych lub obrotowych głowic strumieniowych zamontowanych wewnątrz kopuły zbiornika. Standardowy cykl CIP zbiornika do przechowywania mleka obejmuje wstępne płukanie zimną wodą w celu wypłukania resztek mleka, płukanie alkaliczne (zwykle 1–2% roztwór NaOH w temperaturze 70–75°C) w celu usunięcia osadów białka i tłuszczu, płukanie pośrednie, płukanie kwasem (0,5–1% kwasem azotowym lub fosforowym) w celu rozpuszczenia kamienia mineralnego oraz końcowe płukanie odkażające. Cały cykl trwa zazwyczaj od 45 do 90 minut i jest kontrolowany przez sterownik CIP oparty na PLC z automatyczną sekwencją zaworów i weryfikacją przewodności wody płuczącej. Przyrządy do wyświetlania i monitorowania temperatury Temperatura przechowywania mleka jest krytycznym punktem kontroli zarówno w świetle przepisów dotyczących bezpieczeństwa żywności, jak i standardów przemysłu mleczarskiego. Duże zbiorniki zewnętrzne są wyposażone w rezystancyjne czujniki temperatury (RTD) PT100 na różnych wysokościach zbiornika — zazwyczaj na dole, na środku i blisko góry — w celu potwierdzenia równomiernego chłodzenia w całej objętości. Cyfrowe wyświetlacze temperatury są montowane na wysokości oczu operatora na zewnątrz zbiornika, a w nowoczesnych instalacjach dane dotyczące temperatury są przesyłane w czasie rzeczywistym do centralnego systemu SCADA lub systemu zarządzania gospodarstwem. Przekaźniki alarmowe wysokiej temperatury uruchamiają alarmy dźwiękowe i wizualne, jeśli temperatura mleka wzrośnie powyżej ustalonego progu (zwykle 6°C), umożliwiając operatorom interwencję, zanim bezpieczeństwo produktu zostanie zagrożone. Wskaźniki poziomu cieczy i wziernik Dokładne monitorowanie poziomu cieczy spełnia zarówno funkcje operacyjne, jak i bezpieczeństwa. Montowane zewnętrznie pływakowe lub ciśnieniowe przetworniki poziomu zapewniają ciągły odczyt objętości na panelu operatora. Przyrządy te są kalibrowane do określonej geometrii zbiornika i danych wyjściowych zarówno w procentach pełnej, jak i bezwzględnej objętości (litry). Rurka wziernika ze stali nierdzewnej ze skalowanymi oznaczeniami na zewnątrz zbiornika zapewnia bezpośrednią wizualną kontrolę krzyżową odczytu poziomu i jest szczególnie przydatna podczas pobierania lub przenoszenia mleka. Niektóre instalacje zawierają również alarm wysokiego poziomu, aby zapobiec przepełnieniu i rozlaniu. Przepisy dotyczące oświetlenia i dostępu Wewnętrzne oświetlenie LED jest zamontowane w górnej kopule w celu oświetlenia wnętrza zbiornika podczas kontroli, pobierania próbek lub konserwacji. Lampy są uszczelnione zgodnie ze standardem IP68, co zapewnia odporność na wilgoć i zazwyczaj są to jednostki LED o niskim nagrzewaniu, co pozwala uniknąć miejscowego nagrzewania się powierzchni mleka. Dostęp do wnętrza zapewnia właz wejściowy znajdujący się od góry (zwykle o średnicy 500 mm w dużych zbiornikach), wyposażony w odchylaną, uszczelnioną pokrywę, którą można otworzyć w celu ręcznej kontroli lub instalacji głowicy natryskowej CIP. W przypadku zbiorników o wysokości powyżej 3 metrów można również zainstalować stałą lub teleskopową drabinę wewnętrzną. Wytyczne dotyczące doboru pojemności i wymiarowania Wybór właściwej pojemności zbiornika jest funkcją dziennej objętości pobieranego mleka, częstotliwości odbioru i harmonogramu przetwarzania. Z praktycznej zasady pojemność magazynu powinna obejmować co najmniej 24 godziny szczytowej objętości poboru, aby zapewnić bufor na wypadek opóźnień w odbiorze, przestojów linii technologicznej lub zakłóceń w harmonogramie tankowców. W przypadku dużych stacji skupu skupiających mleko z wielu gospodarstw często określa się 48-godzinną pojemność przechowywania, aby uwzględnić luki w przetwarzaniu w weekendy lub święta. Skala obiektu Dzienna objętość spożycia Zalecana pojemność zbiornika Typowa konfiguracja Średnia stacja mleczarska 10 000–20 000 l/dzień 20 000–30 000 litrów 1–2 zbiorniki Duże centrum zbiórki 30 000–60 000 l/dzień 50 000–100 000 litrów 2–3 czołgi Przemysłowy zakład przetwórczy 100 000 L/dzień Łącznie 200 000–500 000 l Wiele zbiorników w baterii Zainstalowanie wielu zbiorników o średniej pojemności zamiast jednego, bardzo dużego zbiornika zapewnia korzyści operacyjne: jeden zbiornik można wyłączyć w celu czyszczenia lub konserwacji, podczas gdy inne pozostają w użyciu, a mleko przychodzące z różnych gospodarstw lub o różnej jakości można przechowywać oddzielnie w celu zapewnienia identyfikowalności. Zastosowania poza nabiałem: przechowywanie żywności i płynów farmaceutycznych Chociaż przechowywanie mleka mlecznego jest głównym zastosowaniem, zasady projektowania dużego zewnętrznego zbiornika do przechowywania mleka – higieniczna konstrukcja ze stali nierdzewnej, izolowana obudowa, zgodność z systemem CIP i precyzyjna kontrola temperatury – sprawiają, że nadaje się on równie dobrze do szeregu innych zastosowań przechowywania płynów w przemyśle spożywczym i farmaceutycznym. Zakłady przetwarzające soki owocowe, płynne jaja, oleje jadalne, syropy lub półprodukty farmaceutyczne często używają identycznych strukturalnie zbiorników z niewielkimi modyfikacjami materiałów uszczelek, konstrukcji mieszadła lub zakresu nastawy temperatury. Kluczowe zastosowania międzybranżowe obejmują: Przechowywanie schłodzonych soków i koncentratów napojów przed mieszaniem lub butelkowaniem Zbiorniki do przechowywania cukru płynnego i syropu glukozowego w zakładach cukierniczych i piekarniczych Przechowywanie bulionu fermentacyjnego lub pożywki hodowlanej w zakładach farmaceutycznych i biotechnologicznych Przechowywanie surowego płynu jajecznego w temperaturze 2–4°C pomiędzy rozbiciem a pasteryzacją w zakładach przetwórstwa jaj Przechowywanie buforu oleju jadalnego z osłoną azotu, aby zapobiec utlenianiu Przy określaniu zbiornika do zastosowań innych niż mleczarskie ważne jest sprawdzenie, czy materiały uszczelek i uszczelnień są kompatybilne z konkretną przechowywaną cieczą — w przypadku produktów kwaśnych lub zawierających rozpuszczalniki mogą być wymagane uszczelki z fluorosilikonu lub EPDM zamiast standardowego silikonu klasy mlecznej. W przypadku produktów lepkich, takich jak gęste syropy lub koncentraty przecierów owocowych, może zaistnieć konieczność zwiększenia momentu obrotowego mieszadła. Najlepsze praktyki operacyjne zapewniające długoterminową wydajność Żywotność dużego zewnętrznego zbiornika do przechowywania mleka zależy w dużej mierze od tego, jak konsekwentnie jest on konserwowany. Cykle CIP należy wykonywać po każdym opróżnieniu zbiornika — pomijanie lub skracanie cykli czyszczenia prowadzi do tworzenia się biofilmu na powierzchni zbiornika, który staje się coraz trudniejszy do usunięcia i ostatecznie pogarsza jakość mleka. Stężenia i temperatury substancji chemicznych w CIP należy weryfikować poprzez miareczkowanie lub badanie przewodności, a nie zakładać wyłącznie na podstawie ustawień pompy dozującej. Równie istotna jest konserwacja układu chłodniczego. Wężownice skraplacza w instalacjach zewnętrznych gromadzą kurz, owady i zanieczyszczenia, które zmniejszają wydajność wymiany ciepła i wydłużają czas pracy sprężarki. Comiesięczna kontrola wzrokowa i czyszczenie żeberek skraplacza sprężonym powietrzem, w połączeniu z kwartalną kontrolą ilości czynnika chłodniczego i roczną analizą oleju sprężarkowego, znacznie wydłuży żywotność sprzętu i zmniejszy zużycie energii. Kalibrację rejestratora temperatury należy przeprowadzać co najmniej raz w roku względem certyfikowanego termometru referencyjnego, aby mieć pewność, że zarejestrowane dane dotyczące temperatury będą nadal możliwe do obrony prawnej na potrzeby audytów bezpieczeństwa żywności. Wreszcie, fundamenty zbiorników i konstrukcje wsporcze należy co roku sprawdzać pod kątem korozji, osiadania lub pęknięć, szczególnie w regionach o agresywnych glebach lub sezonowych falach mrozu. Zbiornik, który odchyla się od poziomu nawet o kilka stopni, może mieć wpływ na obciążenie łożysk mieszadła, dokładność czujnika poziomu cieczy i całkowite opróżnienie podczas CIP — niewielkie inwestycje konserwacyjne na poziomie fundamentów zapobiegają znacznie większym problemom operacyjnym w dalszej części procesu.
W jaki sposób linia do przetwarzania przecierów z owoców pestkowych zamienia świeże owoce w produkty gotowe do wprowadzenia na rynek? Owoce pestkowe – w tym brzoskwinie, morele, śliwki, wiśnie, mango i oliwki – należą do najbardziej wartościowych handlowo kategorii owoców w światowym przemyśle spożywczym i napojów. Ich bogate profile smakowe, naturalna słodycz i wysoka zawartość składników odżywczych czynią je idealnymi kandydatami do szerokiej gamy produktów przetworzonych: od czystych przecierów owocowych i aromatyzowanych past do smarowania po nadzienia piekarnicze, bazy dżemów i dodatki do napojów. Jednak przekształcenie świeżych owoców pestkowych w stabilne puree wysokiej jakości wymaga starannie zaprojektowanej linii produkcyjnej, która uwzględnia unikalne wyzwania strukturalne i biochemiczne, jakie stwarzają te owoce – zwłaszcza twardą pestkę w środku. W tym artykule omówiono całość linia do przetwarzania przecierów z owoców pestkowych praktycznie szczegółowo, obejmujący każdy etap przetwarzania, używany sprzęt i konkretne produkty wyjściowe, które linia może obsłużyć. Odbiór i wstępne sortowanie surowców Proces produkcji rozpoczyna się od przyjęcia i kontroli przychodzących surowych owoców. Owoce pestkowe są bardzo łatwo psujące się i wrażliwe na odpryski, co oznacza, że szybkie i ostrożne postępowanie z nimi na etapie odbioru ma kluczowe znaczenie dla zachowania jakości miazgi i zminimalizowania utleniania. Po dostawie partie owoców są ważone, pobierane są próbki i testowane pod kątem kluczowych parametrów jakościowych, w tym Brixa (zawartość cukru), pH, jednorodności koloru i wskaźnika widocznych defektów. Sortowanie wstępne odbywa się na przenośnikach rolkowych lub wibracyjnych, gdzie usuwane są uszkodzone, przejrzałe lub niewymiarowe owoce – ręcznie lub za pomocą optycznych systemów sortowania wyposażonych w kamery bliskiej podczerwieni (NIR). W przypadku linii produktów premium, takich jak przecier miodowo-brzoskwiniowy lub przecier wiśniowy pojedynczej odmiany, na tym etapie egzekwowane są rygorystyczne specyfikacje dotyczące surowców, aby zapewnić spójność smaku i koloru produktu końcowego. Owoce, które przejdą kontrolę, trafiają do mycia, natomiast odrzucony materiał kierowany jest do strumieni wtórnego wykorzystania lub do przetwarzania odpadów. Mycie, usuwanie kamieni i rozcieranie na miazgę Po sortowaniu owoce trafiają do wielostopniowego systemu mycia. Zwykle składa się to ze zbiornika flotacyjnego do wstępnego namaczania i usuwania zanieczyszczeń, po którym następuje płukanie natryskowe pod wysokim ciśnieniem w celu wyeliminowania mikroorganizmów powierzchniowych, pozostałości agrochemicznych i cząstek gleby. Temperatura wody oraz poziomy dozowania chloru lub ozonu w systemie mycia są kontrolowane zgodnie z protokołami bezpieczeństwa żywności i wymogami zgodności z rynkiem eksportowym. Usuwanie pestek to najbardziej wymagający technicznie etap, charakterystyczny dla przetwarzania owoców pestkowych. Pestkę należy całkowicie oddzielić od miazgi, nie zanieczyszczając strumienia puree – fragmenty pestek stanowią krytyczne zagrożenie dla bezpieczeństwa żywności. Przemysłowe maszyny do usuwania pestek z brzoskwiń, moreli i śliwek wykorzystują kombinację ostrzy rozłupujących i obracających się szczotek lub łopatek, aby uwolnić pestkę od otaczającego miąższu. W przypadku mniejszych owoców pestkowych, takich jak wiśnie, bardziej odpowiednie są szybkie odśrodkowe odkamieniacze lub pneumatyczne systemy wyrzucania. Owoce z twardą pestką, takie jak oliwki, wymagają specjalistycznego podejścia. W urządzeniach do usuwania kamieni z oliwek zazwyczaj stosuje się przeciwbieżne walce lub głowice tnące skalibrowane pod kątem określonego stosunku pestek do miąższu przetwarzanej odmiany oliwek. Niezależnie od rodzaju owoców, za destonatorem należy zainstalować wykrywacz metali lub urządzenie do kontroli rentgenowskiej, aby sprawdzić, czy nie przedostały się przez nie fragmenty pestek. Po usunięciu pestek miąższ owocowy trafia do rozcieracza, który rozbija tkankę i przepuszcza puree przez sito ze stali nierdzewnej. Rozmiary otworów sit dobiera się w oparciu o pożądaną teksturę przecieru: grubsze sita (1,0–2,0 mm) do produktów rustykalnych lub piekarniczych, drobniejsze sita (0,4–0,8 mm) do gładkich przecierów do napojów. Wykańczacz drugiego przejścia dodatkowo udoskonala teksturę i usuwa wszelkie pozostałe fragmenty włókien lub nasion. Inaktywacja i mieszanie enzymów Przecier ze świeżych owoców pestkowych zawiera naturalnie występujące enzymy — zwłaszcza oksydazę polifenolową (PPO) i peroksydazę — które powodują szybkie brązowienie i degradację smaku w przypadku uszkodzenia tkanki. Inaktywacja enzymu jest zatem etapem krytycznym czasowo, który musi nastąpić możliwie jak najszybciej po roztwarzaniu. Dwie główne metody stosowane w przemysłowych liniach przecierów z owoców pestkowych to: Przetwarzanie na gorąco: przecier jest szybko podgrzewany do temperatury 85–95°C za pomocą wymiennika rurowego lub wymiennika ciepła o powierzchni skrobakowej bezpośrednio po roztwarzaniu. Dzięki tej metodzie uzyskuje się bardziej stabilne, jaśniejsze puree o wyższej lepkości, dzięki czemu idealnie nadaje się do nadzień piekarniczych i baz dżemów. Przerwa zimna z dozowaniem kwasu askorbinowego: przecier utrzymuje się w niskiej temperaturze i traktuje kwasem askorbinowym (witaminą C) jako przeciwutleniaczem. Takie podejście lepiej chroni lotne związki aromatyczne i świeże nuty smakowe, dzięki czemu jest preferowane w przypadku najwyższej jakości przecierów owocowych i dodatków do napojów. Po inaktywacji enzymów przecier wchodzi w etap miksowania i standaryzacji. Tutaj Brix i pH są mierzone na bieżąco i dostosowywane do specyfikacji produktu. W przypadku produktów smakowych, takich jak przecier miodowo-brzoskwiniowy, na tym etapie dodaje się słodziki, koncentraty smakowe lub środki zakwaszające za pomocą systemu dozowania zintegrowanego ze zbiornikiem miksującym. Mieszanie odbywa się przy kontrolowanym ścinaniu, aby zapewnić jednorodne rozprowadzenie bez nadmiernego wytwarzania piany. Opcje koncentracji, pasteryzacji i konserwacji W zależności od przeznaczenia przecier z owoców pestkowych można przetworzyć do postaci skoncentrowanej lub przed obróbką termiczną przechowywać w naturalnej temperaturze Brix. Zatężanie przez odparowanie za pomocą wyparki z opadającą warstwą zmniejsza zawartość wody pod próżnią, zwykle doprowadzając puree z brzoskwiń lub moreli o naturalnym stopniu Brixa (10–14° Brixa) do 28–36° Brixa do zastosowań na bazie dżemu. Zatężenie zmniejsza koszty transportu i przechowywania oraz wydłuża okres przydatności do spożycia, zachowując jednocześnie intensywność smaku, gdy jest przeprowadzane w próżni w niskich temperaturach. Pasteryzacja to podstawowy etap konserwacji termicznej przecierów z owoców pestkowych nieprzeznaczonych do aseptycznego pakowania. Poniższa tabela podsumowuje typowe parametry pasteryzacji według rodzaju produktu: Typ produktu Temperatura pasteryzacji Czas zatrzymania Format opakowania Puree owocowe (świeże) 85–90°C 15–30 sek Schłodzona torebka/wanna Nadzienie piekarnicze / baza do dżemu 90–95°C 30–60 sek Aseptyczny worek w bębnie Dodatek do napojów 95–110°C (UHT) 4–15 sek Aseptyczny karton / IBC Zamrożone puree Wstępne zamrożenie w temperaturze 85°C 15 sek Zamrożony blok / IQF W przypadku rynków eksportowych lub zastosowań wymagających stabilności podczas przechowywania w temperaturze otoczenia preferowaną metodą jest przetwarzanie aseptyczne. Puree jest podgrzewane do temperatur UHT w wymienniku ciepła o szorstkiej powierzchni – niezbędnej w przypadku lepkich produktów, które mogłyby zanieczyszczać standardowe wymienniki płytowe – a następnie napełniane w sterylnych warunkach do wstępnie wysterylizowanych worków, bębnów lub pojemników IBC. Ten format dominuje w handlu składnikami przemysłowymi do przecierów z owoców pestkowych stosowanych w produkcji jogurtów, koktajli i wyrobów cukierniczych. Napełnianie, pakowanie i przechowywanie w chłodni Etap napełniania musi być dopasowany do formatu opakowania wybranego dla każdej linii produktowej. Do sprzedaży detalicznej aromatyzowanym puree brzoskwiniowym lub opakowaniami owoców do bezpośredniego spożycia napełnia się kubki, torebki lub słoiki na tłokowych lub rotacyjnych maszynach napełniających z dokładnością napędzaną serwomechanizmem. Nadzienia piekarnicze i bazy dżemów przeznaczone do użytku spożywczego napełniane są aseptycznymi opakowaniami typu worek w bębnie o masie 20 kg lub 200 kg przy użyciu aseptycznych wypełniaczy worków przepłukiwanych sterylnym azotem w celu zapobiegania utlenianiu. W przypadku produkcji mrożonych przecierów napełnione pojemniki przepuszcza się przez spiralną zamrażarkę lub tunel strzałowy, aby przed paletyzacją doprowadzić temperaturę rdzenia do -18°C lub poniżej. Linie IQF (indywidualnie szybko mrożone) są również stosowane do porcji przecierów z owoców pestkowych, produkując mrożone granulki lub krążki, które są wygodne do dozowania porcji w dalszej części produkcji żywności. Projekt chłodni jest integralną częścią linii produkcyjnej. Schłodzone przeciery wymagają przechowywania w temperaturze 0–4°C i kontrolowanej wilgotności, aby zapobiec kondensacji na opakowaniu. Produkty mrożone przechowuje się w temperaturze od –18°C do –22°C. Właściwa rotacja zapasów „pierwsze weszło, pierwsze wyszło” (FIFO) w połączeniu z elektroniczną identyfikowalnością partii gwarantuje, że żaden produkt nie starzeje się dłużej niż określony okres przydatności do spożycia przed wysyłką. Dostosowanie linii do różnych odmian owoców pestkowych Jednym z najważniejszych czynników projektowych linii produkcyjnej do przetwarzania przecierów z owoców pestkowych jest elastyczność w przypadku różnych odmian owoców. Brzoskwinie i morele mają stosunkowo miękki miąższ i konfiguracje pestek z wolnymi pestkami, które są łatwe w obsłudze przy dużej wydajności. Z kolei śliwki często mają odmiany z pestkami, w których pestka ściśle przylega do miąższu, co wymaga większego momentu obrotowego usuwania pestek i dokładniejszego doboru sita. Wiśnie są małe i zawierają dużo pigmentów antocyjanowych, które mogą plamić powierzchnie sprzętu i wymagają częstych cykli CIP. Mango wymaga dodatkowego etapu zarządzania włóknami ze względu na długą, gruboziarnistą sieć światłowodową, która może zatykać ekrany finiszera. Przetwarzanie oliwek na puree lub pastę wprowadza dodatkową złożoność ze względu na wysoką zawartość polifenoli i odmienną strukturę komórkową owocu. Linie przecieru z oliwek zazwyczaj obejmują etap malaksacji – powolne mieszanie rozdrobnionej pasty w celu pobudzenia koalescencji kropelek oleju i rozwoju smaku – przed etapami roztwarzania i wykańczania stosowanymi w przypadku innych owoców pestkowych. Dobrze zaprojektowana linia produkcyjna powinna umożliwiać zmianę produktu przy minimalnych przestojach. Oznacza to zastosowanie szybkozłączy, zwilżonych powierzchni zgodnych z CIP, wymiennych zestawów sit do rozcieracza-wykańczacza oraz receptur programowalnego sterownika logicznego (PLC), który automatycznie dostosowuje prędkość przenośnika, temperaturę pasteryzacji i wartości zadane Brixa podczas przełączania między rodzajami owoców lub klasami produktu. Możliwość przetwarzania wielu odmian owoców pestkowych na jednej linii znacznie poprawia wykorzystanie zasobów i zmniejsza koszt kapitału na jednostkę SKU.
Co sprawia, że nowoczesna linia do przetwarzania produktów mlecznych jest wydajna i bezpieczna? Przetwórstwo mleka ewoluowało dramatycznie w ciągu ostatnich kilku dekad. Dzisiejsze linie do produkcji mleka nie są już prostymi konfiguracjami przetwarzania wsadowego — są to wysoce zintegrowane systemy, które łączą obróbkę termiczną, sterylne pakowanie, kontrolę fermentacji i zarządzanie łańcuchem chłodniczym w ramach jednego ciągłego przepływu pracy. Dla producentów produktów mleczarskich zrozumienie struktury i funkcji każdego segmentu w ramach kompletnej linii przetwórstwa mleczarskiego jest niezbędne nie tylko dla utrzymania jakości produktu, ale także dla osiągnięcia wydajności operacyjnej, zgodności z przepisami i długoterminowej rentowności. Linia do produkcji mleka UHT: stiard wydłużonego okresu przydatności do spożycia Przetwarzanie w ultrawysokiej temperaturze (UHT) to jedna z najczęściej stosowanych technologii w światowym przemyśle mleczarskim. Linia do produkcji mleka UHT podgrzewa mleko do temperatury od 135°C do 150°C przez dwie do czterech sekund, skutecznie eliminując wszystkie mikroorganizmy chorobotwórcze i psujące. Dzięki temu produkt końcowy może zachować trwałość podczas przechowywania przez okres do 12 miesięcy bez chłodzenia, co jest główną zaletą dla rynków eksportowych i regionów o słabo rozwiniętych łańcuchach chłodniczych. Kluczowe wyposażenie linii UHT obejmuje zbiornik wyrównawczy, jednostkę odpowietrzającą, homogenizator, rurowy lub płytowy wymiennik ciepła oraz aseptyczną maszynę do napełniania. Każdy element odgrywa kluczową rolę. Homogenizator zmniejsza wielkość kulek tłuszczu, aby zapobiec oddzielaniu się śmietany, natomiast aseptyczny wypełniacz zapewnia, że sterylizowane mleko jest pakowane w sterylnym środowisku, eliminując ryzyko skażenia poprocesowego. Powszechnie stosowane formaty opakowań obejmują kartony Tetra Pak, butelki HDPE i torebki aseptyczne. Jednym z częstych wyzwań w przetwarzaniu UHT jest zanieczyszczenie — gromadzenie się zdenaturowanych pod wpływem ciepła białek i osadów fosforanu wapnia na powierzchniach wymienników ciepła. Aby rozwiązać ten problem, nowoczesne systemy UHT są wyposażone w systemy czyszczenia na miejscu (CIP), które automatycznie przepuszczają środki czyszczące przez sprzęt po każdym cyklu produkcyjnym, utrzymując sprawność cieplną i skracając przestoje. Linia do produkcji mleka pasteryzowanego: równowaga bezpieczeństwa i świeżości W odróżnieniu od mleka UHT, mleko pasteryzowane poddaje się obróbce w niższych temperaturach – zazwyczaj 72°C przez 15 sekund w metodzie HTST (krótki czas w wysokiej temperaturze), która eliminuje szkodliwe bakterie, zachowując więcej naturalnego smaku mleka, profilu odżywczego i składników bioaktywnych. Mleko pasteryzowane musi być przechowywane w lodówce i zazwyczaj ma okres przydatności do spożycia od 7 do 21 dni, w zależności od opakowania i sposobu postępowania po pasteryzacji. Kompletna linia do produkcji mleka pasteryzowanego obejmuje zbiorniki do odbioru i przechowywania mleka surowego, płytowy wymiennik ciepła do pasteryzacji i chłodzenia, homogenizator, jednostkę normalizacyjną (do kontroli zawartości tłuszczu) i napełniarkę. Jednostka standaryzacyjna jest szczególnie ważna w przypadku operacji na dużą skalę, ponieważ umożliwia producentom konsekwentne spełnianie specyfikacji dotyczących zawartości tłuszczu, takich jak mleko pełne (3,5%), półtłuste (1,5–1,8%) lub odtłuszczone (poniżej 0,5%). Monitorowanie temperatury jest krytycznym punktem kontroli w całej linii mleka pasteryzowanego. Zautomatyzowane czujniki stale rejestrują i rejestrują temperaturę na każdym etapie przetwarzania. Jeśli temperatura w rurze utrzymującej spadnie poniżej wymaganego progu, zawór przełączający automatycznie przekieruje mleko do ponownego przetworzenia — wbudowany mechanizm bezpieczeństwa zapobiega przedostawaniu się niedostatecznie przetworzonego produktu do wypełniacza. Pomieszczenia mleczne w gospodarstwach mlecznych: podstawa jakości surowego mleka Jakość każdego produktu mlecznego ostatecznie zaczyna się u źródła: w gospodarstwie mlecznym. Dobrze zaprojektowana mleczarnia – zwana także halą udojową lub udojnią – jest pierwszym etapem linii produkcyjnej produktów mleczarskich i ma bezpośredni wpływ na obciążenie mikrobiologiczne i liczbę komórek somatycznych w surowym mleku. Źle utrzymane mleczarnie mogą powodować zanieczyszczenia, które są trudne do wyeliminowania nawet przy późniejszej obróbce termicznej. Nowoczesne mleczarnie w gospodarstwach mlecznych są wyposażone w automatyczne systemy doju (AMS), zbiorcze zbiorniki do schładzania mleka, urządzenia filtrujące w linii i systemy czyszczenia CIP. Zbiornik do schładzania mleka szybko schładza surowe mleko z temperatury ciała krowy (~38°C) do temperatury poniżej 4°C w ciągu dwóch godzin od doju — jest to krytyczny okres ograniczający proliferację bakterii. Konstrukcja ze stali nierdzewnej w całej mleczarni zapewnia higieniczne powierzchnie, które są łatwe do czyszczenia i odporne na korozję. Kluczowe wskaźniki wydajności monitorowane w mleczarni na poziomie gospodarstwa obejmują: Całkowita liczba bakterii (TBC): powinna wynosić poniżej 100 000 CFU/ml dla surowego mleka klasy A Liczba komórek somatycznych (SCC): wartości powyżej 200 000 komórek/ml mogą wskazywać na zapalenie sutka w stadzie Temperatura mleka w momencie odbioru: podczas przechowywania i transportu musi utrzymywać się na poziomie ≤4°C Pozostałości antybiotyków: wymagane są rutynowe badania, zanim mleko trafi na jakąkolwiek linię technologiczną Inwestycja w wysokiej jakości infrastrukturę na poziomie gospodarstwa nie jest opcjonalna – jest warunkiem wstępnym dalszej produkcji bezpiecznych produktów mlecznych najwyższej jakości. Linia do produkcji fermentacji jogurtu: precyzyjna kontrola zapewniająca stałą jakość Produkcja jogurtu wymaga zupełnie innego podejścia niż przetwarzanie płynnego mleka. Linia do produkcji fermentacji jogurtu polega na dokładnym kontrolowaniu aktywności drobnoustrojów w celu przekształcenia laktozy mleka w kwas mlekowy, który obniża pH i powoduje żelowanie białek mleka. Rezultatem jest produkt o charakterystycznym pikantnym smaku i gęstej konsystencji. Linia zazwyczaj produkuje jogurt stały (fermentowany w końcowym pojemniku), jogurt mieszany (fermentowany w zbiorniku, a następnie mieszany) lub jogurt pitny, każdy wymagający innej konfiguracji sprzętu. Podstawowe etapy linii produkcyjnej do fermentacji jogurtu są następujące: Krok Proces Kluczowy parametr 1 Standaryzacja i mieszanie mleka Zawartość tłuszczu i białka 2 Homogenizacja Ciśnienie 150–200 barów 3 Obróbka cieplna 90–95°C przez 5 minut 4 Zaszczepianie kultur chłodzących i starterowych Temperatura inokulacji 42–44°C 5 Fermentacja Docelowe pH 4,2–4,6 6 Chłodzenie i napełnianie Poniżej 20°C przed napełnieniem Stosowana kultura starterowa — zazwyczaj kombinacja Streptococcus termofilny and Lactobacillus delbrueckii subsp. bulgaricus — należy dokładnie dozować i dodawać w odpowiedniej temperaturze, aby zapewnić stałą aktywność fermentacji. Zautomatyzowane monitorowanie pH w zbiornikach fermentacyjnych pozwala operatorom zakończyć fermentację dokładnie po osiągnięciu docelowej kwasowości, zapobiegając nadmiernemu zakwaszeniu, które mogłoby skutkować nadmiernie kwaśnym produktem. Integracja i automatyzacja na całej linii przetwarzania produktów mlecznych Konkurencyjny zakład mleczarski nie obsługuje każdej linii produkcyjnej osobno. Nowoczesne zakłady mleczarskie integrują linie UHT, pasteryzację, odbiór z gospodarstwa i linie fermentacyjne poprzez scentralizowany system SCADA (kontrola nadzorcza i gromadzenie danych). Umożliwia to kierownikom zakładów monitorowanie danych procesowych w czasie rzeczywistym, wykrywanie anomalii, planowanie cykli CIP i generowanie raportów produkcyjnych – a wszystko to z jednego interfejsu sterowania. Automatyka odgrywa również kluczową rolę w efektywności energetycznej. Systemy odzyskiwania ciepła na liniach pasteryzacji i UHT mogą odzyskać do 94% energii cieplnej wykorzystywanej do ogrzewania, radykalnie zmniejszając zużycie pary. Napędy o zmiennej częstotliwości w pompach i sprężarkach dodatkowo zmniejszają zużycie energii elektrycznej. W przypadku obiektów, które chcą uzyskać certyfikaty zrównoważonego rozwoju lub chcą obniżyć koszty operacyjne, inwestycje te zwracają się zazwyczaj w ciągu dwóch do trzech lat. Identyfikowalność to kolejny obszar, w którym integracja dostarcza wymierną wartość. Łącząc zapisy partii od spożycia mleka w gospodarstwie poprzez przetwarzanie, pakowanie i dystrybucję, producenci produktów mleczarskich mogą szybko i precyzyjnie reagować na zdarzenia związane z bezpieczeństwem żywności, izolując dotknięte partie produktów w ciągu kilku minut, a nie dni. Ten poziom identyfikowalności jest coraz częściej wymagany przez sprzedawców detalicznych i organy regulacyjne na kluczowych rynkach. Wybór właściwej konfiguracji linii produkcyjnej produktów mlecznych Wybór właściwej kombinacji linii produkcyjnych zależy od kilku czynników: docelowego asortymentu produktów, dziennej zdolności przetwarzania, położenia geograficznego rynku, dostępnej infrastruktury i budżetu kapitałowego. Mała regionalna mleczarnia obsługująca lokalne rynki świeżych produktów może priorytetowo traktować linię mleka pasteryzowanego z jednostką do fermentacji jogurtu. Z kolei duży przetwórca zorientowany na eksport zainwestuje znaczne środki w wydajność UHT i technologię aseptycznego pakowania. Oceniając dostawców sprzętu, nabywcy powinni patrzeć poza początkową cenę zakupu i sprawdzać całkowity koszt posiadania – w tym zużycie energii, dostępność części zamiennych, zakres usług posprzedażnych oraz doświadczenie dostawcy w instalacjach o podobnej skali. Testy na skalę pilotażową przed uruchomieniem pełnej linii mogą również zapobiec kosztownym błędom, szczególnie w przypadku nowych kategorii produktów lub nietypowych składów mleka surowego. Ostatecznie dobrze skonfigurowana linia do produkcji wyrobów mleczarskich to nie tylko aktywa kapitałowe — to operacyjny szkielet marki produktów mlecznych. Uzyskanie technologii, układu i kontroli procesu od samego początku determinuje jakość produktu, czas sprawności produkcji i możliwość skalowania wydajności w miarę wzrostu zapotrzebowania rynku.
Dane kontaktowe
Production Address: Nr 9188 Chuannan Fenggong Road, dystrykt Fengxian, Szanghaj
Office Address: Pokój 603, budynek 57, nr 260 Maoyuan Road, dzielnica Fengxian, Szanghaj
TEL: 86-18221904658
E-mail: [email protected]
Poproś o niestandardową wycenę Potrzebujesz czegoś specjalnego? Jesteśmy tutaj, aby pomóc.