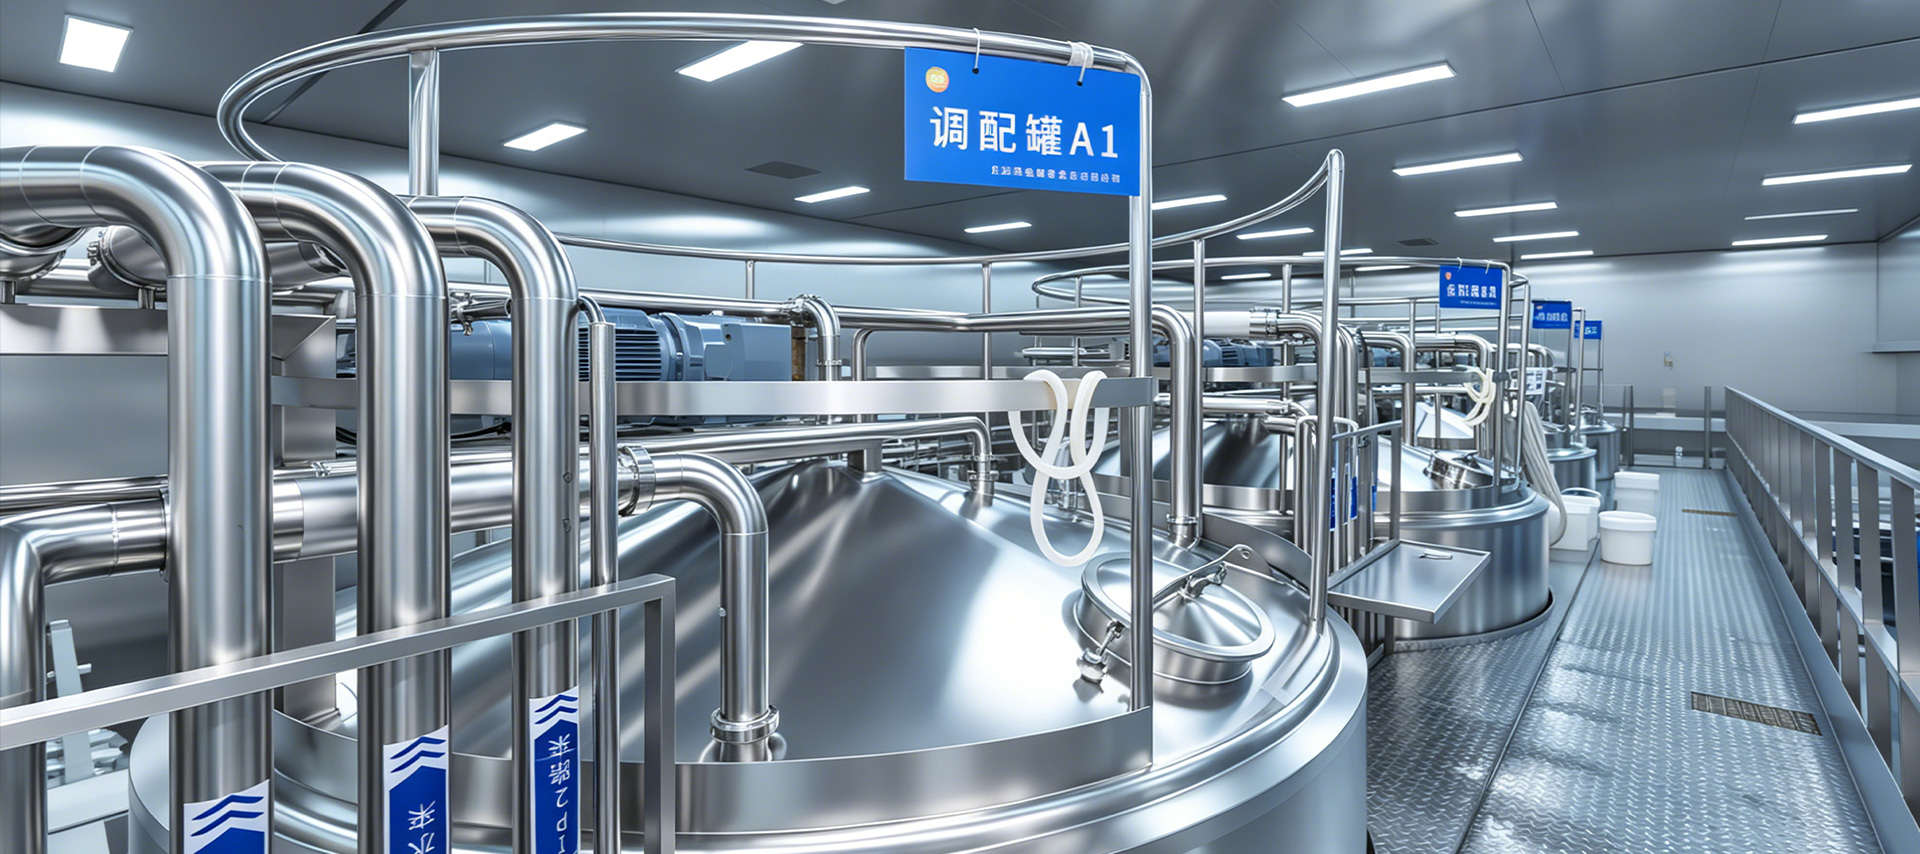
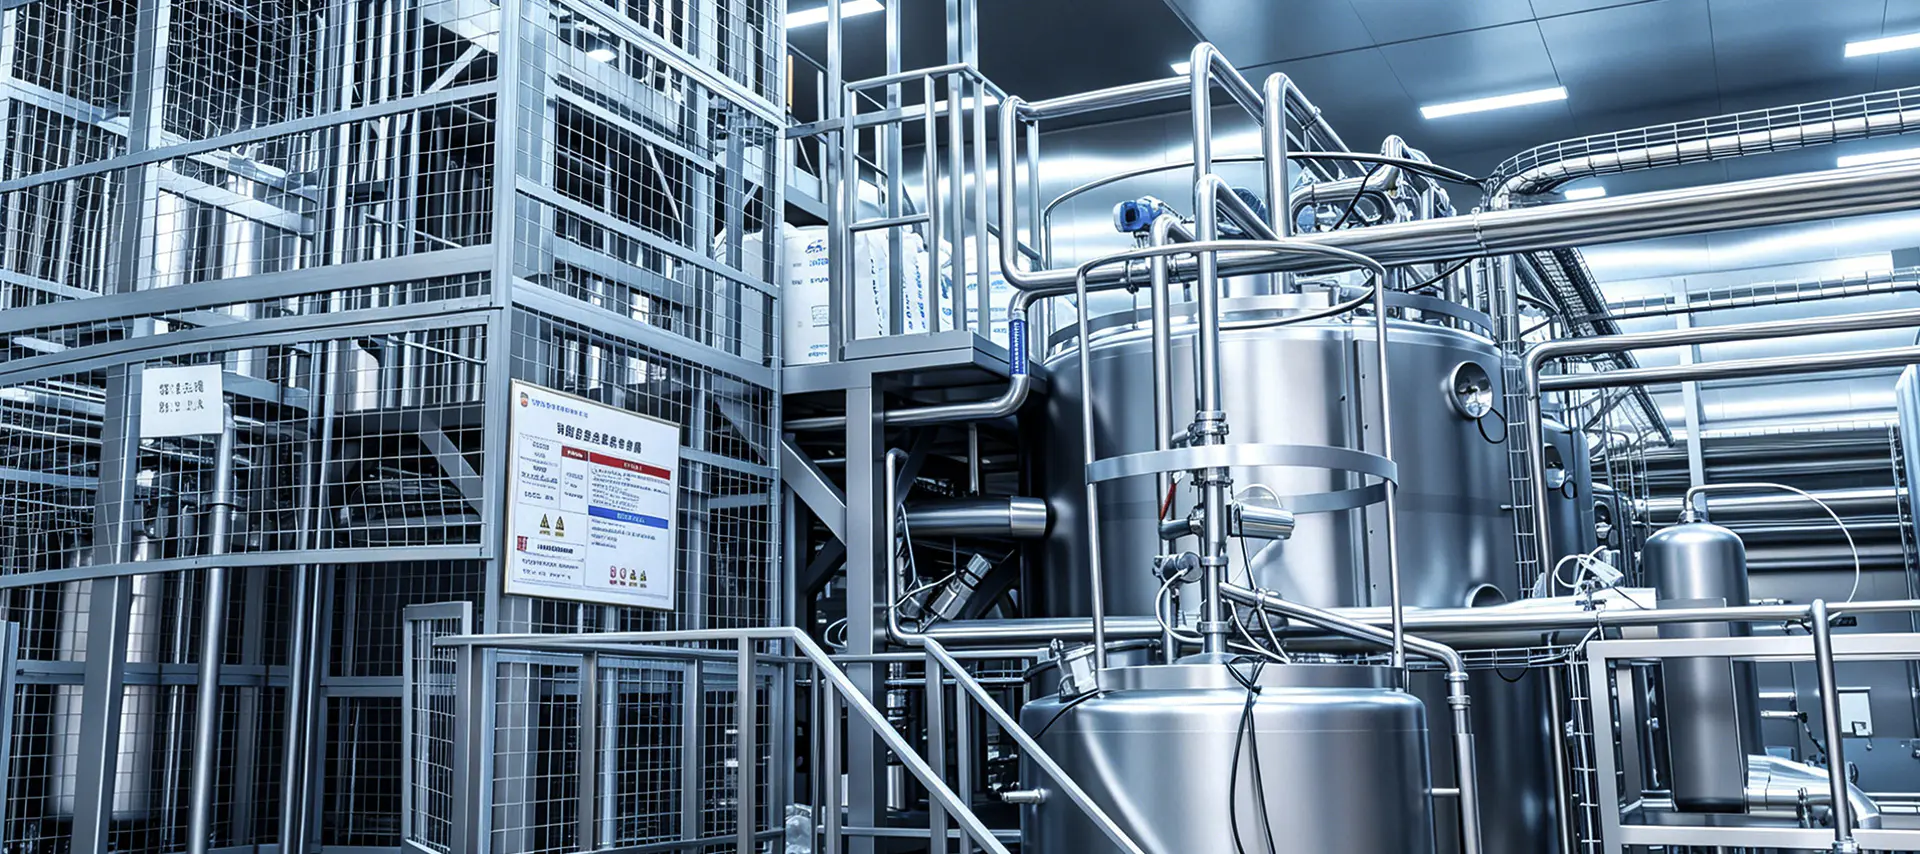
Przetwórstwo mleka ewoluowało dramatycznie w ciągu ostatnich kilku dekad. Dzisiejsze linie do produkcji mleka nie są już prostymi konfiguracjami przetwarzania wsadowego — są to wysoce zintegrowane systemy, które łączą obróbkę termiczną, sterylne pakowanie, kontrolę fermentacji i zarządzanie łańcuchem chłodniczym w ramach jednego ciągłego przepływu pracy. Dla producentów produktów mleczarskich zrozumienie struktury i funkcji każdego segmentu w ramach kompletnej linii przetwórstwa mleczarskiego jest niezbędne nie tylko dla utrzymania jakości produktu, ale także dla osiągnięcia wydajności operacyjnej, zgodności z przepisami i długoterminowej rentowności.
Przetwarzanie w ultrawysokiej temperaturze (UHT) to jedna z najczęściej stosowanych technologii w światowym przemyśle mleczarskim. Linia do produkcji mleka UHT podgrzewa mleko do temperatury od 135°C do 150°C przez dwie do czterech sekund, skutecznie eliminując wszystkie mikroorganizmy chorobotwórcze i psujące. Dzięki temu produkt końcowy może zachować trwałość podczas przechowywania przez okres do 12 miesięcy bez chłodzenia, co jest główną zaletą dla rynków eksportowych i regionów o słabo rozwiniętych łańcuchach chłodniczych.
Kluczowe wyposażenie linii UHT obejmuje zbiornik wyrównawczy, jednostkę odpowietrzającą, homogenizator, rurowy lub płytowy wymiennik ciepła oraz aseptyczną maszynę do napełniania. Każdy element odgrywa kluczową rolę. Homogenizator zmniejsza wielkość kulek tłuszczu, aby zapobiec oddzielaniu się śmietany, natomiast aseptyczny wypełniacz zapewnia, że sterylizowane mleko jest pakowane w sterylnym środowisku, eliminując ryzyko skażenia poprocesowego. Powszechnie stosowane formaty opakowań obejmują kartony Tetra Pak, butelki HDPE i torebki aseptyczne.
Jednym z częstych wyzwań w przetwarzaniu UHT jest zanieczyszczenie — gromadzenie się zdenaturowanych pod wpływem ciepła białek i osadów fosforanu wapnia na powierzchniach wymienników ciepła. Aby rozwiązać ten problem, nowoczesne systemy UHT są wyposażone w systemy czyszczenia na miejscu (CIP), które automatycznie przepuszczają środki czyszczące przez sprzęt po każdym cyklu produkcyjnym, utrzymując sprawność cieplną i skracając przestoje.
W odróżnieniu od mleka UHT, mleko pasteryzowane poddaje się obróbce w niższych temperaturach – zazwyczaj 72°C przez 15 sekund w metodzie HTST (krótki czas w wysokiej temperaturze), która eliminuje szkodliwe bakterie, zachowując więcej naturalnego smaku mleka, profilu odżywczego i składników bioaktywnych. Mleko pasteryzowane musi być przechowywane w lodówce i zazwyczaj ma okres przydatności do spożycia od 7 do 21 dni, w zależności od opakowania i sposobu postępowania po pasteryzacji.
Kompletna linia do produkcji mleka pasteryzowanego obejmuje zbiorniki do odbioru i przechowywania mleka surowego, płytowy wymiennik ciepła do pasteryzacji i chłodzenia, homogenizator, jednostkę normalizacyjną (do kontroli zawartości tłuszczu) i napełniarkę. Jednostka standaryzacyjna jest szczególnie ważna w przypadku operacji na dużą skalę, ponieważ umożliwia producentom konsekwentne spełnianie specyfikacji dotyczących zawartości tłuszczu, takich jak mleko pełne (3,5%), półtłuste (1,5–1,8%) lub odtłuszczone (poniżej 0,5%).
Monitorowanie temperatury jest krytycznym punktem kontroli w całej linii mleka pasteryzowanego. Zautomatyzowane czujniki stale rejestrują i rejestrują temperaturę na każdym etapie przetwarzania. Jeśli temperatura w rurze utrzymującej spadnie poniżej wymaganego progu, zawór przełączający automatycznie przekieruje mleko do ponownego przetworzenia — wbudowany mechanizm bezpieczeństwa zapobiega przedostawaniu się niedostatecznie przetworzonego produktu do wypełniacza.
Jakość każdego produktu mlecznego ostatecznie zaczyna się u źródła: w gospodarstwie mlecznym. Dobrze zaprojektowana mleczarnia – zwana także halą udojową lub udojnią – jest pierwszym etapem linii produkcyjnej produktów mleczarskich i ma bezpośredni wpływ na obciążenie mikrobiologiczne i liczbę komórek somatycznych w surowym mleku. Źle utrzymane mleczarnie mogą powodować zanieczyszczenia, które są trudne do wyeliminowania nawet przy późniejszej obróbce termicznej.
Nowoczesne mleczarnie w gospodarstwach mlecznych są wyposażone w automatyczne systemy doju (AMS), zbiorcze zbiorniki do schładzania mleka, urządzenia filtrujące w linii i systemy czyszczenia CIP. Zbiornik do schładzania mleka szybko schładza surowe mleko z temperatury ciała krowy (~38°C) do temperatury poniżej 4°C w ciągu dwóch godzin od doju — jest to krytyczny okres ograniczający proliferację bakterii. Konstrukcja ze stali nierdzewnej w całej mleczarni zapewnia higieniczne powierzchnie, które są łatwe do czyszczenia i odporne na korozję.
Kluczowe wskaźniki wydajności monitorowane w mleczarni na poziomie gospodarstwa obejmują:
Inwestycja w wysokiej jakości infrastrukturę na poziomie gospodarstwa nie jest opcjonalna – jest warunkiem wstępnym dalszej produkcji bezpiecznych produktów mlecznych najwyższej jakości.
Produkcja jogurtu wymaga zupełnie innego podejścia niż przetwarzanie płynnego mleka. Linia do produkcji fermentacji jogurtu polega na dokładnym kontrolowaniu aktywności drobnoustrojów w celu przekształcenia laktozy mleka w kwas mlekowy, który obniża pH i powoduje żelowanie białek mleka. Rezultatem jest produkt o charakterystycznym pikantnym smaku i gęstej konsystencji. Linia zazwyczaj produkuje jogurt stały (fermentowany w końcowym pojemniku), jogurt mieszany (fermentowany w zbiorniku, a następnie mieszany) lub jogurt pitny, każdy wymagający innej konfiguracji sprzętu.
Podstawowe etapy linii produkcyjnej do fermentacji jogurtu są następujące:
| Krok | Proces | Kluczowy parametr |
| 1 | Standaryzacja i mieszanie mleka | Zawartość tłuszczu i białka |
| 2 | Homogenizacja | Ciśnienie 150–200 barów |
| 3 | Obróbka cieplna | 90–95°C przez 5 minut |
| 4 | Zaszczepianie kultur chłodzących i starterowych | Temperatura inokulacji 42–44°C |
| 5 | Fermentacja | Docelowe pH 4,2–4,6 |
| 6 | Chłodzenie i napełnianie | Poniżej 20°C przed napełnieniem |
Stosowana kultura starterowa — zazwyczaj kombinacja Streptococcus termofilny and Lactobacillus delbrueckii subsp. bulgaricus — należy dokładnie dozować i dodawać w odpowiedniej temperaturze, aby zapewnić stałą aktywność fermentacji. Zautomatyzowane monitorowanie pH w zbiornikach fermentacyjnych pozwala operatorom zakończyć fermentację dokładnie po osiągnięciu docelowej kwasowości, zapobiegając nadmiernemu zakwaszeniu, które mogłoby skutkować nadmiernie kwaśnym produktem.
Konkurencyjny zakład mleczarski nie obsługuje każdej linii produkcyjnej osobno. Nowoczesne zakłady mleczarskie integrują linie UHT, pasteryzację, odbiór z gospodarstwa i linie fermentacyjne poprzez scentralizowany system SCADA (kontrola nadzorcza i gromadzenie danych). Umożliwia to kierownikom zakładów monitorowanie danych procesowych w czasie rzeczywistym, wykrywanie anomalii, planowanie cykli CIP i generowanie raportów produkcyjnych – a wszystko to z jednego interfejsu sterowania.
Automatyka odgrywa również kluczową rolę w efektywności energetycznej. Systemy odzyskiwania ciepła na liniach pasteryzacji i UHT mogą odzyskać do 94% energii cieplnej wykorzystywanej do ogrzewania, radykalnie zmniejszając zużycie pary. Napędy o zmiennej częstotliwości w pompach i sprężarkach dodatkowo zmniejszają zużycie energii elektrycznej. W przypadku obiektów, które chcą uzyskać certyfikaty zrównoważonego rozwoju lub chcą obniżyć koszty operacyjne, inwestycje te zwracają się zazwyczaj w ciągu dwóch do trzech lat.
Identyfikowalność to kolejny obszar, w którym integracja dostarcza wymierną wartość. Łącząc zapisy partii od spożycia mleka w gospodarstwie poprzez przetwarzanie, pakowanie i dystrybucję, producenci produktów mleczarskich mogą szybko i precyzyjnie reagować na zdarzenia związane z bezpieczeństwem żywności, izolując dotknięte partie produktów w ciągu kilku minut, a nie dni. Ten poziom identyfikowalności jest coraz częściej wymagany przez sprzedawców detalicznych i organy regulacyjne na kluczowych rynkach.
Wybór właściwej kombinacji linii produkcyjnych zależy od kilku czynników: docelowego asortymentu produktów, dziennej zdolności przetwarzania, położenia geograficznego rynku, dostępnej infrastruktury i budżetu kapitałowego. Mała regionalna mleczarnia obsługująca lokalne rynki świeżych produktów może priorytetowo traktować linię mleka pasteryzowanego z jednostką do fermentacji jogurtu. Z kolei duży przetwórca zorientowany na eksport zainwestuje znaczne środki w wydajność UHT i technologię aseptycznego pakowania.
Oceniając dostawców sprzętu, nabywcy powinni patrzeć poza początkową cenę zakupu i sprawdzać całkowity koszt posiadania – w tym zużycie energii, dostępność części zamiennych, zakres usług posprzedażnych oraz doświadczenie dostawcy w instalacjach o podobnej skali. Testy na skalę pilotażową przed uruchomieniem pełnej linii mogą również zapobiec kosztownym błędom, szczególnie w przypadku nowych kategorii produktów lub nietypowych składów mleka surowego.
Ostatecznie dobrze skonfigurowana linia do produkcji wyrobów mleczarskich to nie tylko aktywa kapitałowe — to operacyjny szkielet marki produktów mlecznych. Uzyskanie technologii, układu i kontroli procesu od samego początku determinuje jakość produktu, czas sprawności produkcji i możliwość skalowania wydajności w miarę wzrostu zapotrzebowania rynku.

Dane kontaktowe
Production Address: Nr 9188 Chuannan Fenggong Road, dystrykt Fengxian, Szanghaj
Office Address: Pokój 603, budynek 57, nr 260 Maoyuan Road, dzielnica Fengxian, Szanghaj
TEL: 86-18221904658
E-mail: [email protected]
Szybkie łącze
Poproś o niestandardową wycenę Potrzebujesz czegoś specjalnego? Jesteśmy tutaj, aby pomóc.