Linia do produkcji fermentacji jogurtu Factory
-- Stały i niezawodny producent --
Przegląd produktu
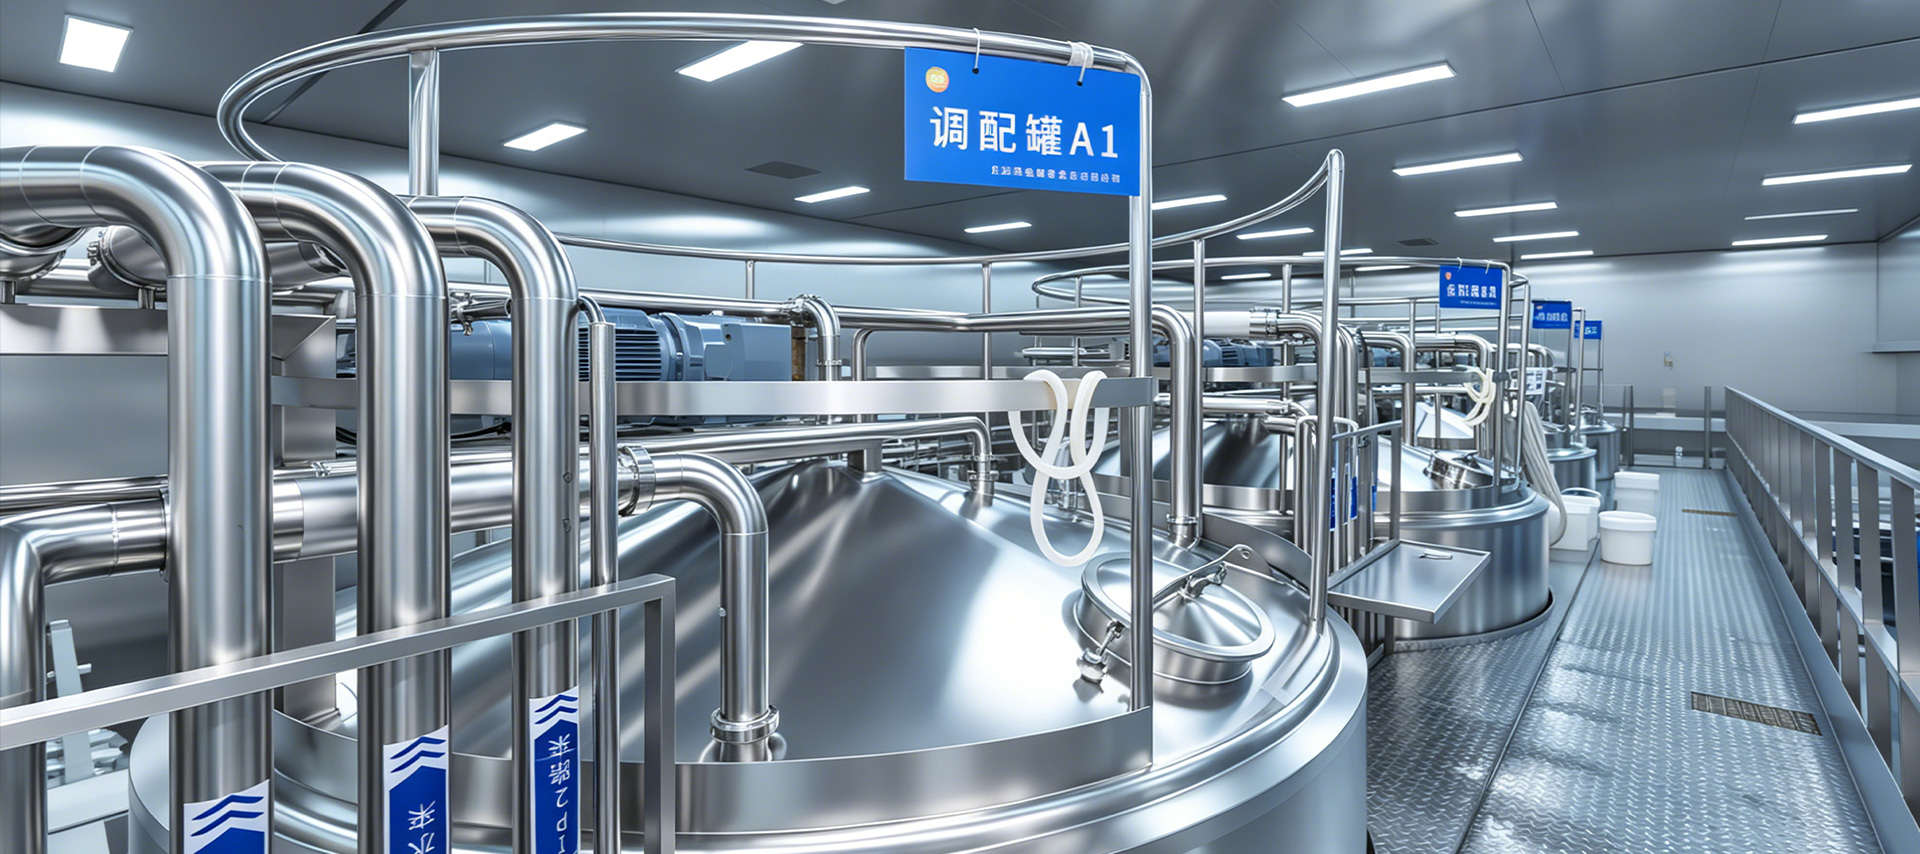
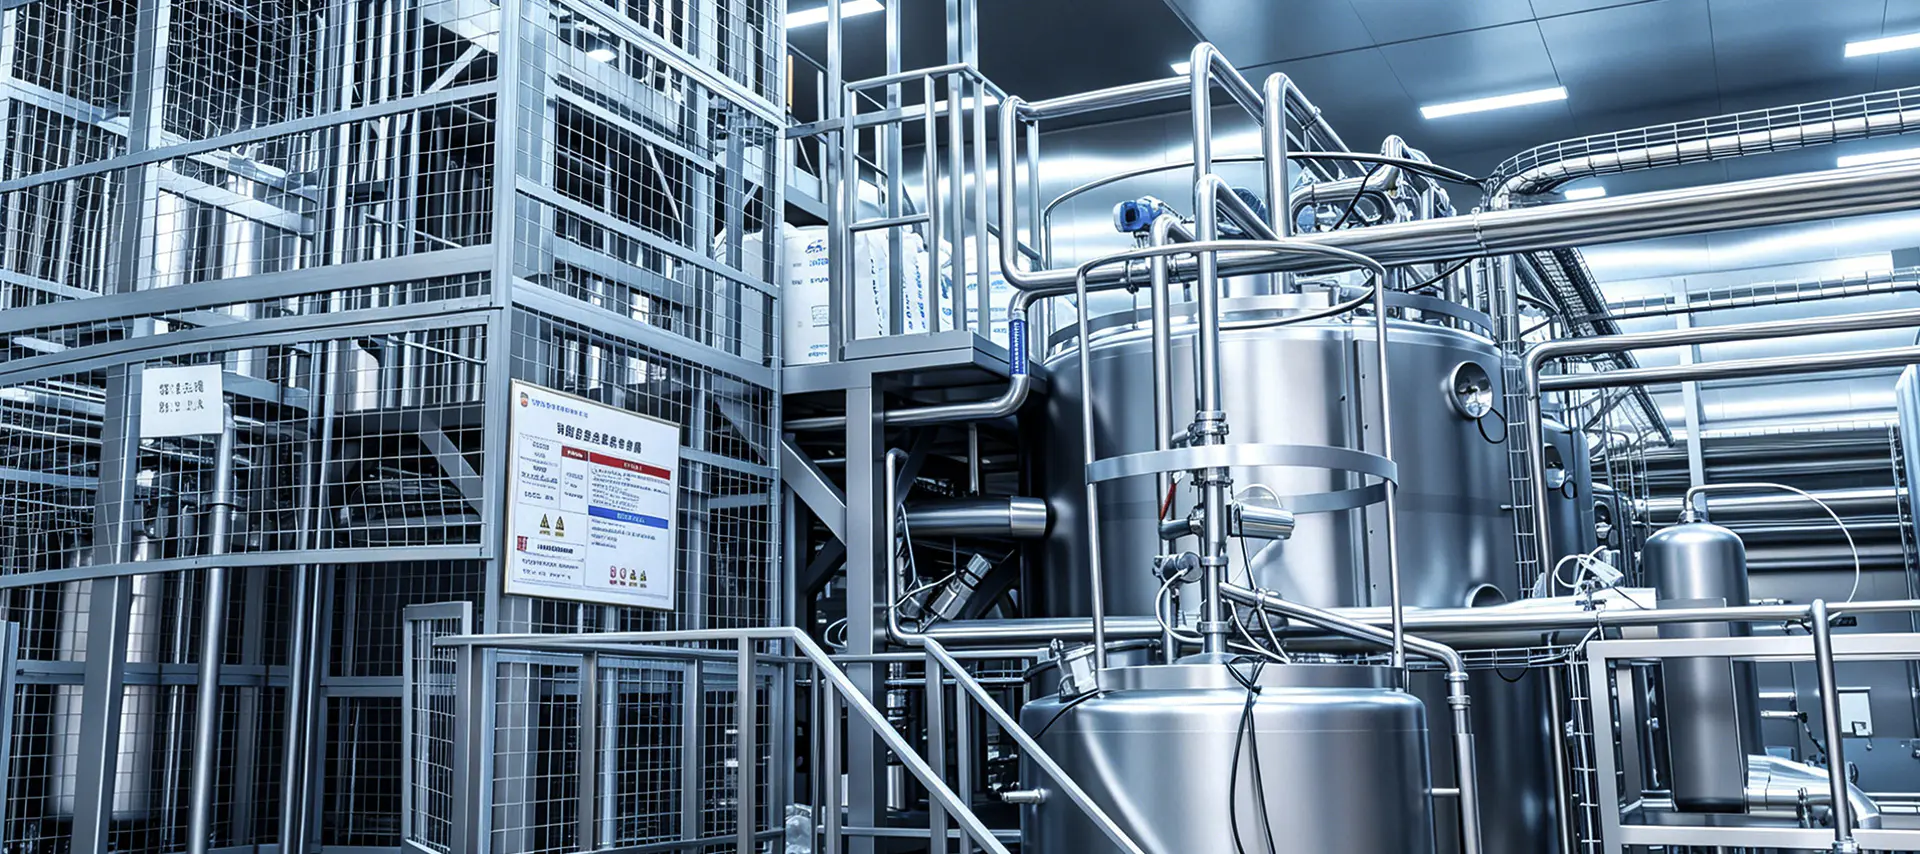
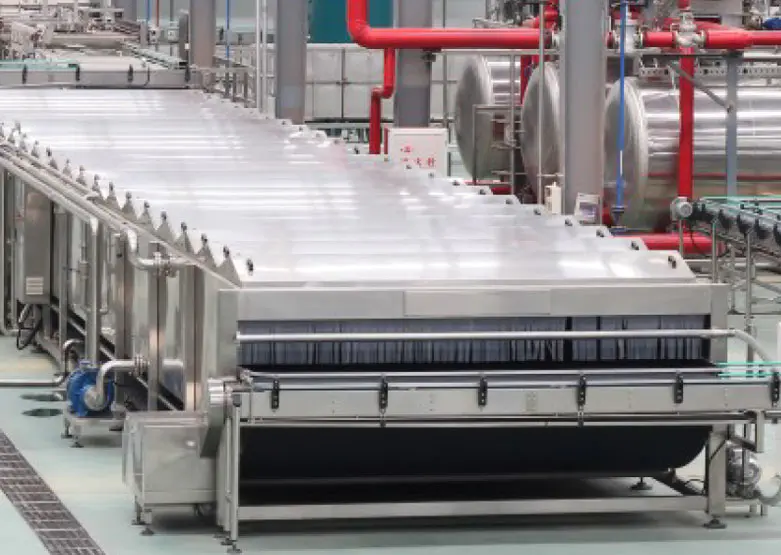
Nasza linia do produkcji fermentacji jogurtu to w pełni procesowe, zautomatyzowane rozwiązanie do produkcji jogurtów setowych, jogurtów mieszanych, jogurtów greckich i aromatyzowanych napojów probiotycznych. Począwszy od odbioru surowego mleka i pasteryzacji, poprzez precyzyjną fermentację w kontrolowanej temperaturze, szybkie chłodzenie, aromatyzowanie i higieniczne napełnianie, linia została zaprojektowana tak, aby zapewnić stałą konsystencję, stabilną kwasowość i zawartość aktywnych probiotyków w każdej partii. Linia zbudowana ze stali SS 316L dopuszczonej do kontaktu z żywnością i sterowana automatyką PLC, spełnia standardy GMP, CE i ISO 9001 i można ją konfigurować pod kątem wydajności od małych rzemieślniczych mleczarni po dużych przemysłowych producentów jogurtów produkujących dziesiątki tysięcy litrów dziennie.
Karta specyfikacji technicznych
| Parametr | Szczegół |
|---|---|
| Wydajność przetwarzania | 500 L/h – 20 000 L/h (wsadowa lub ciągła) |
| Temperatura pasteryzacji | 85–95°C, przetrzymywanie 15–30 minut (denaturacja białek serwatkowych dla uzyskania struktury żelu) |
| Ciśnienie homogenizacji | 150–200 bar (dwustopniowy) |
| Temperatura fermentacji | 40–45°C, kontrolowana do 0,5°C w zbiornikach z płaszczem |
| Czas fermentacji | 4–8 godzin (zestaw jogurtowy); 3–5 godzin (mieszanie, fermentacja w zbiorniku) |
| Kultura startowa | L. bulgaricus S. thermophilus (standard); opcjonalne dodatkowe szczepy probiotyczne |
| Chłodzenie pofermentacyjne | Szybkie chłodzenie do 4–8°C w celu zatrzymania aktywności drobnoustrojów |
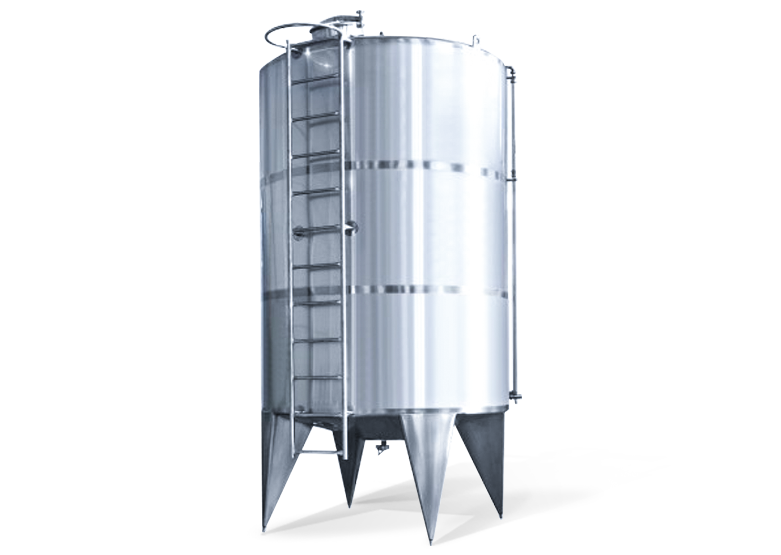
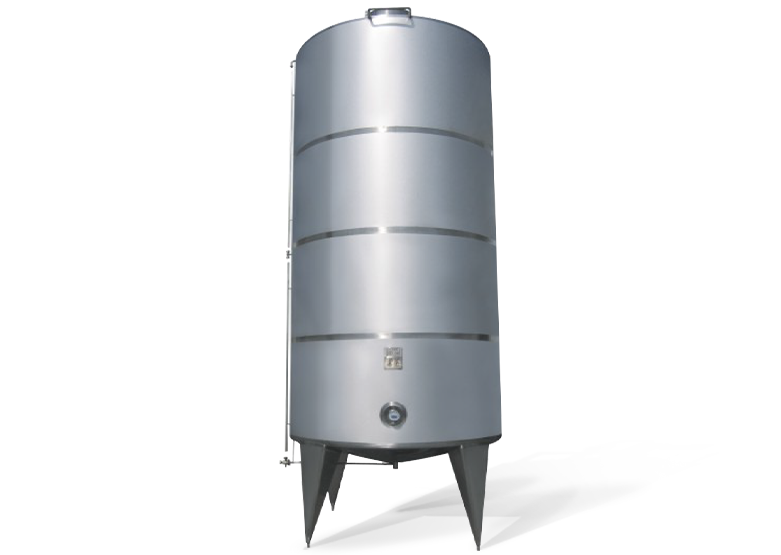
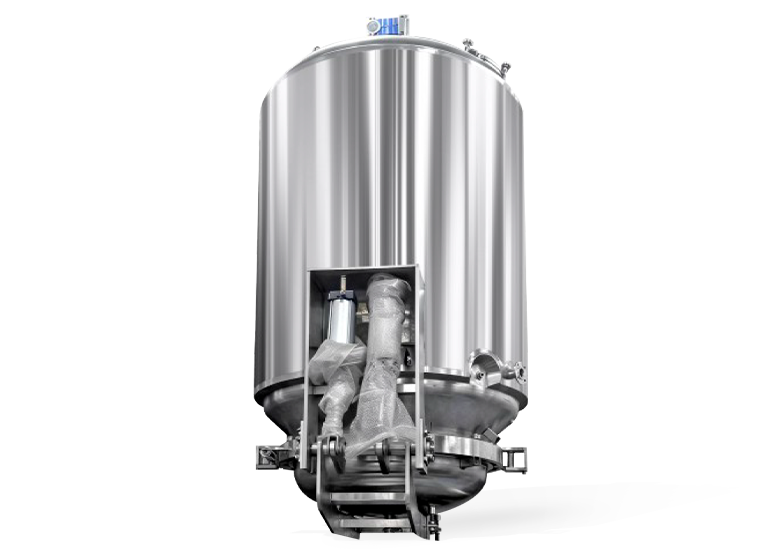
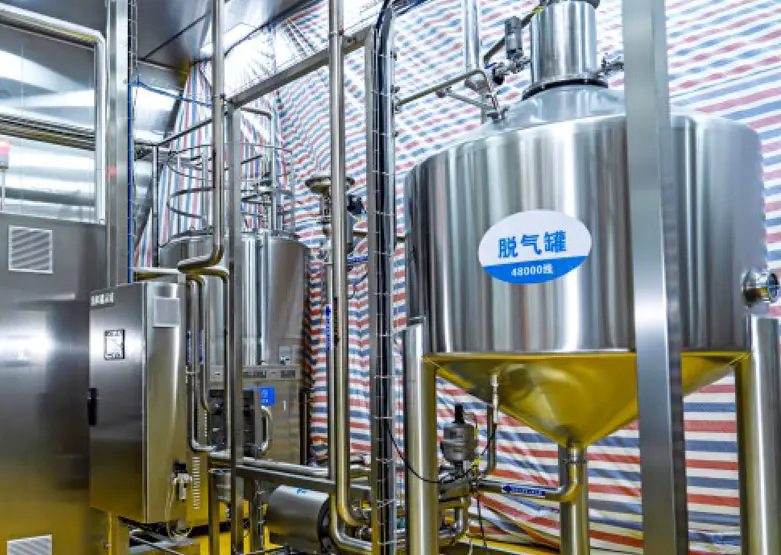
| Materiał zbiornika fermentacyjnego | SS 316L, w całości pokryty izolacją; Możliwość CIP |
| Obowiązujące produkty | Jogurt setowy, jogurt mieszany, jogurt grecki, jogurt smakowy, napoje probiotyczne |
| Certyfikacja | CE, ISO 9001, zgodny z GMP |
Kluczowe funkcje
- Zbiorniki fermentacyjne z precyzyjnym płaszczem utrzymują temperaturę fermentacji w granicach 0,5°C, zapewniając stały rozwój kwasowości, strukturę żelu i liczbę aktywnych probiotyków w każdej partii.
- Wyższa temperatura pasteryzacji (85–95°C) powoduje denaturację białek serwatkowych, poprawiając konsystencję jogurtu, zmniejszając synerezę (oddzielanie serwatki) i wydłużając okres przydatności do spożycia produktu – to kluczowy proces odróżniający proces od standardowej pasteryzacji mleka.
- Sterylny system dozowania kultur starterowych wtryskuje odmierzone ilości żywych kultur bakteryjnych bezpośrednio do schłodzonego mleka w warunkach aseptycznych, zapobiegając zanieczyszczeniu i zapewniając stabilną wydajność hodowli seria po partii.
- Podajnik owoców pofermentacyjnych i system aromatyzujący dodaje przetwory owocowe, syropy cukrowe i naturalne aromaty bezpośrednio przed napełnieniem, obsługując szeroką gamę smakowych jogurtów SKU z jednej linii.
- Konfiguracja modułowa obsługuje zarówno jogurty gotowe (fermentacja w opakowaniu końcowym), jak i jogurty mieszane (fermentacja w zbiorniku przed napełnieniem) na tej samej platformie podstawowej.
Przepływ procesu
- Odbiór i przechowywanie surowego mleka: Surowe mleko jest poddawane kontroli jakości po dostarczeniu, filtrowane w celu usunięcia zanieczyszczeń i schładzane do temperatury 4°C w izolowanych zbiornikach magazynowych SS 316L. Potwierdzono, że zawartość suchej masy w mleku wynosi co najmniej 11,2% — minimum wymagane do uzyskania zwartej i stabilnej struktury żelu jogurtu.
- Standaryzacja i mieszanie składników: Poziomy tłuszczu i białka są standaryzowane zgodnie z docelowymi wartościami receptury. Dodatkowe odtłuszczone mleko w proszku, cukier, stabilizatory (pektyna, skrobia) i włókna prebiotyczne są rozpuszczane i mieszane z bazą mleczną przy kontrolowanym mieszaniu.
- Homogenizacja: Mleko podgrzewa się do temperatury 60°C i homogenizuje pod ciśnieniem 150–200 barów w dwustopniowym homogenizatorze wysokociśnieniowym w celu rozbicia kuleczek tłuszczu, utworzenia gładkiej, jednolitej podstawy i zapobieżenia oddzielaniu się śmietany podczas wydłużonego okresu fermentacji.
- Pasteryzacja w wysokiej temperaturze: Mleko podgrzewa się do temperatury 85–95°C i utrzymuje przez 15–30 minut. Ta podwyższona temperatura nie tylko niszczy organizmy powodujące psucie się, ale także denaturuje białka serwatkowe – jest to krytyczny krok, który znacznie poprawia konsystencję jogurtu, zmniejsza synerezę (oddzielanie serwatki) i zwiększa lepkość.
- Chłodzenie i inokulacja: Mleko pasteryzowane schładza się do temperatury 42–45°C, a żywe kultury starterowe (Lactobacillus bulgaricus i Streptococcus thermophilus oraz opcjonalne szczepy probiotyczne) dozuje się aseptycznie do schłodzonego mleka za pomocą skalibrowanego, sterylnego systemu dozowania.
- Fermentacja: Zaszczepione mleko przetrzymuje się w zbiornikach fermentacyjnych z płaszczem ze stali nierdzewnej w temperaturze 42°C przez 4–8 godzin. Wbudowane czujniki pH monitorują krzywą zakwaszenia; fermentację zatrzymuje się przez ochłodzenie po osiągnięciu docelowego pH 4,2–4,6.
- Chłodzenie, aromatyzowanie i napełnianie: Jogurt fermentowany jest szybko schładzany do temperatury 4–8°C, aby zachować konsystencję i aktywność probiotyczną. Przetwory owocowe, aromaty lub słodziki dodawane są za pomocą wbudowanego systemu dozowania, zanim produkt zostanie napełniony kubkami, butelkami lub torebkami w higienicznych warunkach.
Konkurencyjne korzyści
- Stała aktywność probiotyczna: Precyzyjna kontrola temperatury fermentacji w zakresie 0,5°C i szybka blokada chłodzenia po fermentacji w zakresie ilości aktywnych probiotyków partia po partii, co potwierdza funkcjonalne oświadczenia zdrowotne i spełnia wymagania CFU zadeklarowane na etykiecie przez cały okres przydatności do spożycia produktu.
- Elastyczność typu wielu jogurtów: Jogurty gotowe, jogurty mieszane, jogurty pitne, jogurty greckie (przecedzone) i aromatyzowane napoje probiotyczne można produkować na tej samej platformie, przełączając się między wstępnie zapisanymi programami receptur PLC — maksymalizując szerokość SKU w ramach pojedynczej inwestycji kapitałowej.
- Zmniejszona synereza: Połączenie zoptymalizowanego ciśnienia homogenizacji i pasteryzacji w wysokiej temperaturze (85–95°C) znacznie zmniejsza oddzielanie się serwatki w gotowym produkcie, zapewniając niezmiennie gęstą, gładką teksturę, która wydłuża trwałość produktu i ogranicza skargi konsumentów.
- Szybka integracja smaku i owoców: Wbudowany podajnik owoców i precyzyjny system dozowania aromatów eliminują ręczne dozowanie, zmniejszają ryzyko skażenia krzyżowego i umożliwiają szybką zmianę pomiędzy różnymi SKU o różnych smakach — od jogurtu zwykłego po wersje truskawkowe, jagodowe lub mango — w czasie krótszym niż 30 minut.
- Niskie zapotrzebowanie na siłę roboczą: Pełna automatyzacja PLC z automatycznym CIP zmniejsza całkowite zapotrzebowanie na wykwalifikowaną siłę roboczą do jednego lub dwóch operatorów na zmianę, znacznie obniżając koszt produkcji na litr w porównaniu z półręcznymi zakładami mleczarskimi.