Linia do produkcji mleka pasteryzowanego Factory
-- Stały i niezawodny producent --
Przegląd produktu
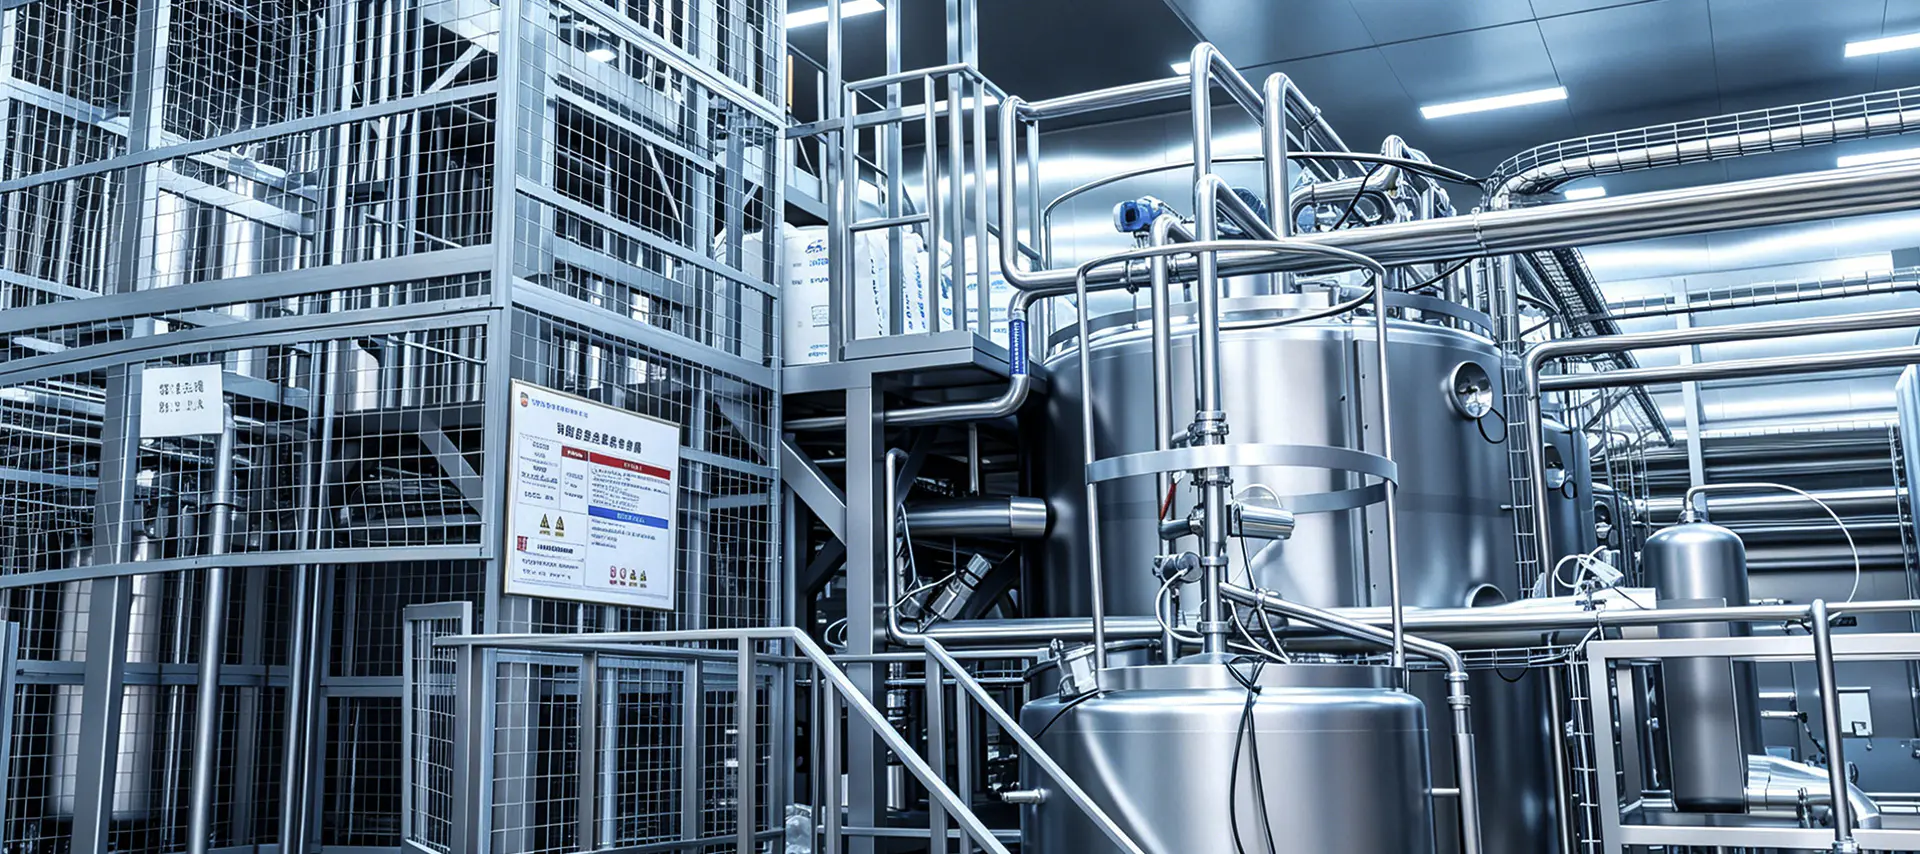
Nasza linia do produkcji mleka pasteryzowanego to kompletne, higieniczne rozwiązanie „pod klucz” umożliwiające wydajne przetwarzanie świeżych produktów mlecznych o krótkim okresie przydatności do spożycia. Wykorzystując technologię pasteryzacji krótkoterminowej w wysokiej temperaturze (HTST), linia podgrzewa surowe mleko do temperatury 72–85°C przez 15–30 sekund, aby zniszczyć patogenne mikroorganizmy, zachowując jednocześnie naturalny smak, korzystne enzymy i wartości odżywcze. Rezultatem jest świeże, pasteryzowane mleko o okresie przydatności do spożycia w lodówce wynoszącym 7–21 dni — doskonały wybór dla konsumentów poszukujących minimalnie przetworzonego, świeżego nabiału. W pełni zautomatyzowana i wykonana ze stali nierdzewnej SS 316L dopuszczonej do kontaktu z żywnością, linia jest odpowiednia zarówno dla gospodarstw mleczarskich, regionalnych zakładów mleczarskich, jak i dużych przedsiębiorstw przetwórczych.
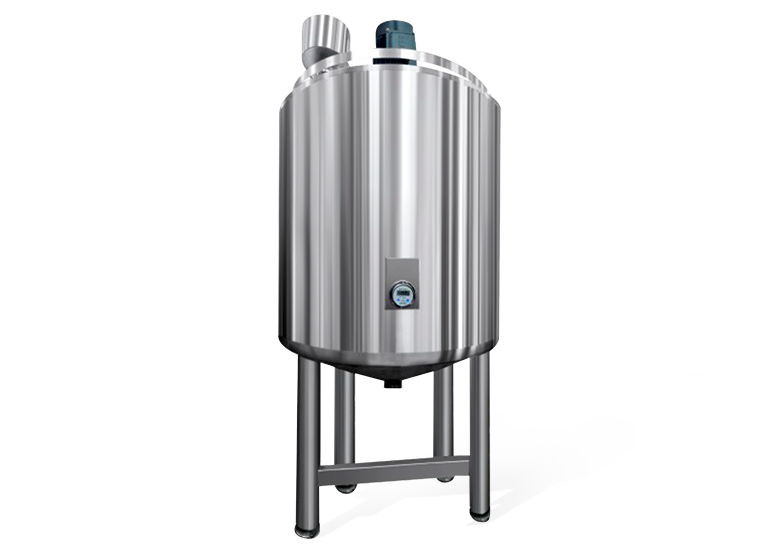
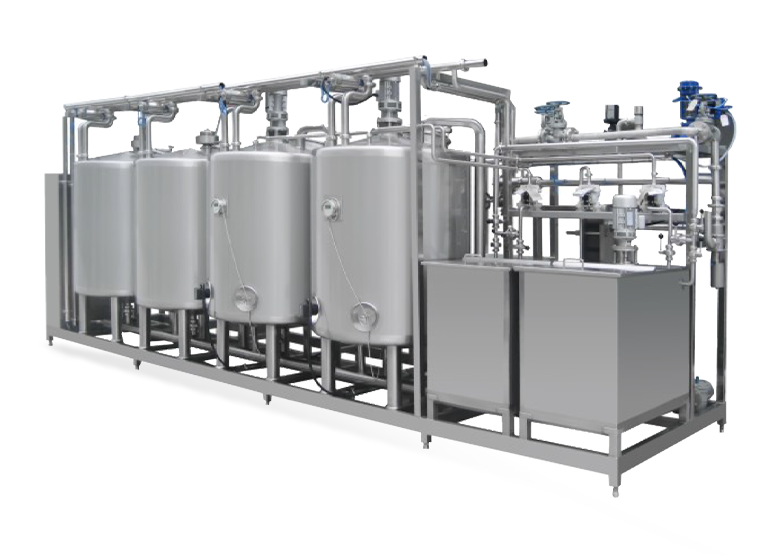
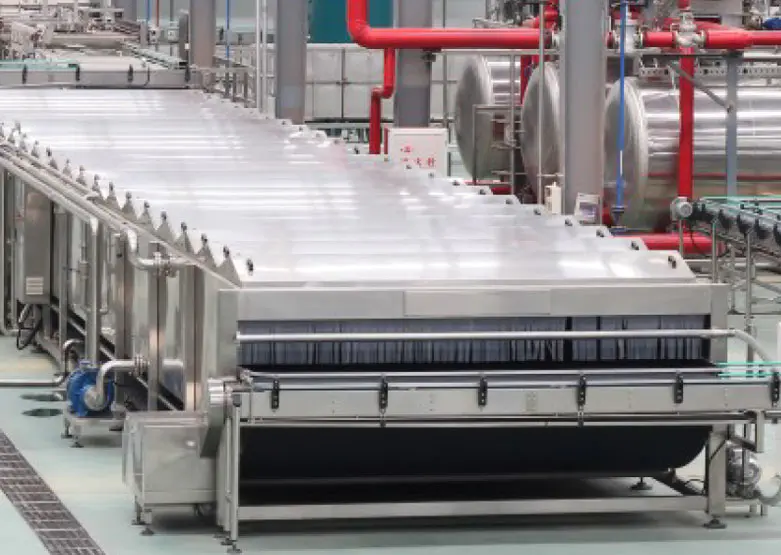
Karta specyfikacji technicznej
| Parametr | Szczegół |
|---|---|
| Wydajność przetwarzania | 200 L/h – 30 000 L/h (możliwość dostosowania) |
| Temperatura pasteryzacji | 72–85°C, czas wytrzymywania 15–30 sekund (HTST) |
| Ciśnienie homogenizacji | 150–200 bar (homogenizator dwustopniowy) |
| Stopień odzysku ciepła | ≥80% odzysku energii cieplnej |
| System czyszczenia CIP | W pełni automatyczny; cykle alkaliczne, kwasowe i płukania |
| Poziom automatyzacji | Sterowanie PLC za pomocą HMI; ciągły zapis temperatury |
| Materiał części zwilżonych | SS 316L; elektropolerowane powierzchnie mające kontakt z produktem |
| Obowiązujące produkty | Mleko pełne, odtłuszczone, standaryzowane, mleko smakowe, mleko kozie, mleko wielbłądzie |
| Formaty opakowań | Butelki plastikowe, butelki szklane, torebki HDPE, wypełniacze kompatybilne z kartonami |
| Certyfikacja | CE, ISO 9001, konstrukcja zgodna z HACCP |
Kluczowe funkcje
- Płytowy wymiennik ciepła HTST zapewnia precyzyjną kontrolę temperatury w zakresie 0,5°C, gwarantując stałą skuteczność pasteryzacji we wszystkich wielkościach produkcji.
- Zintegrowany regeneracyjny odzysk ciepła wstępnie podgrzewa napływające zimne mleko przy użyciu wychodzącego gorącego mleka pasteryzowanego, odzyskując ponad 80% energii cieplnej i radykalnie zmniejszając zużycie pary.
- Automatyczny zawór zmiany kierunku przepływu (FDV) natychmiast przekierowuje mleko o zbyt niskiej temperaturze z powrotem do zbiornika wyrównawczego – co stanowi kluczowe zabezpieczenie bezpieczeństwa żywności, gwarantujące, że żaden niepasteryzowany produkt nigdy nie przedostanie się do dalszej części napełniania.
- Wysokociśnieniowy dwustopniowy homogenizator zapobiega oddzielaniu się śmietanki i zapewnia gładkie, jednolite odczucie w ustach w każdej butelce.
- W pełni automatyczny system CIP zapewnia szybkie, wydajne chemicznie czyszczenie pomiędzy seriami produkcyjnymi bez konieczności ręcznego demontażu.
Przepływ procesu
- Odbiór i chłodzenie surowego mleka: Przychodzące mleko surowe jest ważone, pobierane są próbki do badania jakości, filtrowane i schładzane do temperatury 4°C w izolowanych silosach magazynowych ze stali nierdzewnej, aby zachować świeżość przed przetwarzaniem.
- Standaryzacja: Separacja śmietanki i standaryzacja tłuszczu na linii zapewniają, że każda partia spełnia docelową specyfikację zawartości tłuszczu – na przykład 3,2% w przypadku mleka pełnego lub poniżej 0,5% w przypadku mleka odtłuszczonego – przed dalszym przetwarzaniem.
- Podgrzewanie i homogenizacja: Mleko jest podgrzewane do temperatury 60–65°C w sekcji regeneracji termicznej, a następnie przepuszczane przez dwustopniowy homogenizator wysokociśnieniowy (150–200 barów) w celu rozbicia kulek tłuszczu i stworzenia gładkiej, jednolitej tekstury, która zapobiega oddzielaniu się śmietany na półce.
- Pasteryzacja HTST: Mleko podgrzewa się do temperatury 72–85°C i trzyma przez 15–30 sekund w skalibrowanej rurce ze stali nierdzewnej. Zawór zmiany kierunku przepływu (FDV) automatycznie przekierowuje mleko o zbyt niskiej temperaturze z powrotem do zbiornika wyrównawczego, zapewniając, że żaden niepasteryzowany produkt nigdy nie dotrze do dalszych urządzeń.
- Chłodzenie i przechowywanie buforów: Mleko pasteryzowane jest szybko schładzane do temperatury 4°C przy użyciu schłodzonej wody w sekcji chłodzenia regeneracyjnego, a następnie przechowywane w izolowanych zbiornikach wyrównawczych w oczekiwaniu na napełnienie.
- Napełnianie i pakowanie: Schłodzone mleko rozlewane jest do plastikowych butelek, torebek HDPE lub kartonów w higienicznych warunkach, a następnie zamykane, etykietowane, kodowane datą i umieszczane na paletach w celu wysyłki w lodówce do sprzedaży detalicznej.
Konkurencyjne korzyści
- Zachowanie świeżego smaku: Technologia HTST wykorzystuje minimalną ilość ciepła niezbędną do wyeliminowania patogenów, zachowując wrażliwe na ciepło witaminy, naturalne enzymy i czysty, świeży smak, który konsumenci zdecydowanie preferują w porównaniu z mlekiem UHT na rynkach premium i zorientowanych na zdrowie.
- Niższy koszt kapitału w porównaniu z UHT: Nie jest wymagany żaden aseptyczny system napełniania ani sprzęt do retort, co znacznie zmniejsza początkową inwestycję w porównaniu z pełną linią UHT – co sprawia, że linia pasteryzowana jest preferowanym punktem wejścia dla nowych zakładów mleczarskich i przetwórców z gospodarstw rolnych.
- Wysoka wydajność: Przetwarzanie HTST o przepływie ciągłym umożliwia nieprzerwaną produkcję do 30 000 l/h przy niewielkich rozmiarach zakładu, jednym operatorze na zmianę i minimalnych przestojach między seriami.
- Elastyczność wielu produktów: Ta sama linia przetwarza mleko krowie, mleko kozie, mleko wielbłądzie i napoje z mleka smakowego, przy czym szybka zmiana produktu jest w pełni wspierana przez automatyczny system CIP, maksymalizując wykorzystanie obiektu i szerokość portfolio produktów.
- Inteligentna zgodność temperaturowa: Ciągłe rejestrowanie temperatury pasteryzacji, zautomatyzowane zdarzenia FDV i zapisy partii ze znacznikiem czasu zapewniają pełną dokumentację potwierdzającą zgodność procesu termicznego na potrzeby audytów bezpieczeństwa żywności, wymagań sprzedawców detalicznych i przepisów rynku eksportowego.