Sześć miesięcy po wprowadzeniu na rynek produktu zawierającego wodę witaminową zwykle ujawnia się, czy linia technologiczna została zaprojektowana wokół produktu, czy też wokół dostępnych maszyn. Najbardziej widoczne oznaki to niespójność między partiami, niska retencja witamin, częste zatrzymania linii i gromadzenie się osadów w miejscach, do których program czyszczenia nie może dotrzeć. Praktyczny wniosek z projektów żywności płynnej jest prosty: najpierw zdefiniuj okno stabilności witamin, wybierz etapy procesu, a dopiero potem wybierz koncepcję napełniania.
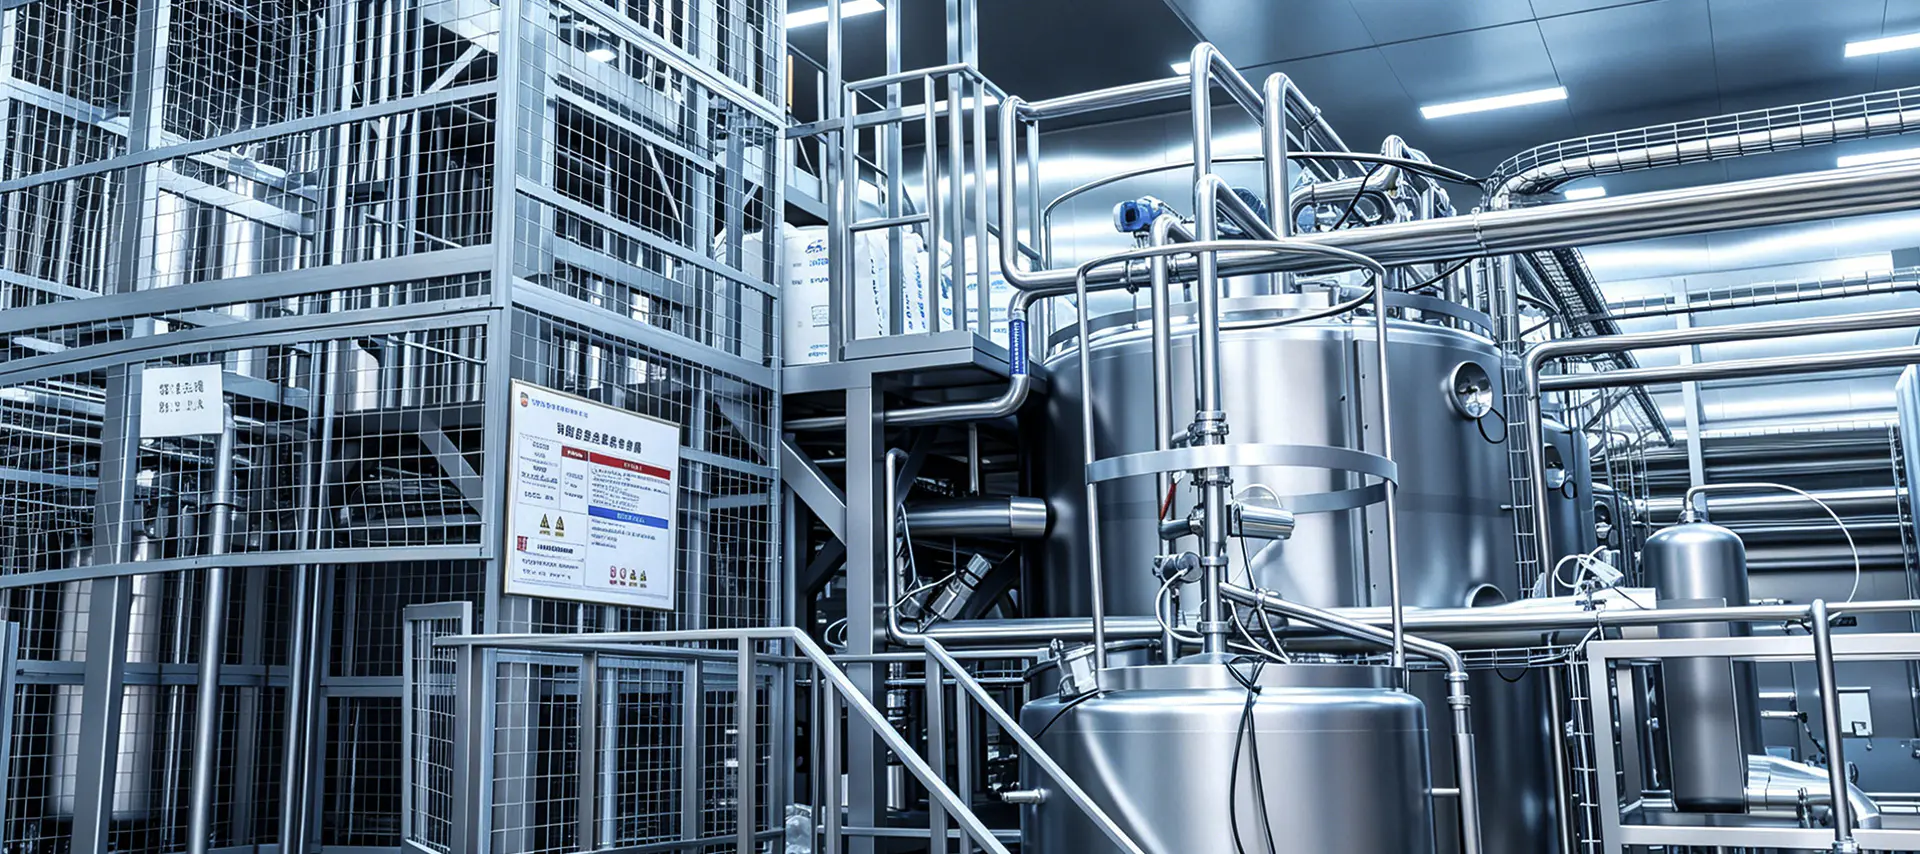
A linia do przetwarzania napojów witaminowych to sekwencja współzależnych operacji jednostkowych, które przekształcają oczyszczoną wodę, słodziki, kwasy, aromaty i premiksy witaminowe w stabilny gotowy napój. Każda jednostka ma określoną funkcję, a połączenia między jednostkami są tak samo ważne, jak same maszyny.
Większość linii soków jest zoptymalizowana pod kątem smaku i koloru. Linia napojów witaminowych musi być zaprojektowana z myślą o zatrzymywaniu składników aktywnych. Witamina C (kwas askorbinowy) jest wrażliwa na tlen, pH, światło i jony metali. Witaminy z grupy B w roztworze wodnym podlegają różnym szlakom degradacji, a witaminy rozpuszczalne w olejach wymagają stabilnego układu emulsyjnego. Ignorowanie tych cech jest najczęstszą przyczyną, dla której projekty nie dostarczają spójnych deklarowanych wartości.
Większość formuł wody witaminowej jest zaprojektowana w zakresie pH od 3,5 do 5,5. W zakresie słabo kwaśnym kwas askorbinowy jest stosunkowo stabilny, ale rozpuszczony tlen i metale przejściowe nadal przyspieszają utlenianie. Dlatego też projekt procesu musi łącznie kontrolować rozpuszczony tlen, maksymalną temperaturę i czas ekspozycji. Retencja witamin jest funkcją warunków procesu, a nie czymś, co formuła może osiągnąć samodzielnie . Jest to główny powód, dla którego zintegrowane podejście do projektowania jest bardziej niezawodne niż kupowanie pojedynczych maszyn.
Chociaż receptury poszczególnych marek różnią się, produkcja napojów witaminowych przebiega według powtarzalnej sekwencji:
Nie na każdym etapie potrzebna jest oddzielna maszyna. W dojrzałych projektach linii mieszanie, odpowietrzanie i sterylizacja są często zintegrowane w jednym procesie. Im krótsza droga od miksowania do napełnienia, tym mniejsze jest wchłanianie tlenu i tym mniej czasu witaminy spędzają w niestabilnym środowisku.
Suche premiksy witaminowe docierają do fabryk w postaci proszków i granulatów. Proste mieszadła często nie są w stanie wystarczająco szybko zwilżyć tych ciał stałych, co powoduje powstawanie grudek, które pływają, osiadają lub tylko częściowo się rozpuszczają. Kiedy płyn przemieszcza się do zbiornika do napełniania, różne butelki mogą otrzymywać różne ilości deklarowanych witamin. Jest to w równym stopniu ryzyko braku zgodności, jak i ryzyko jakości.
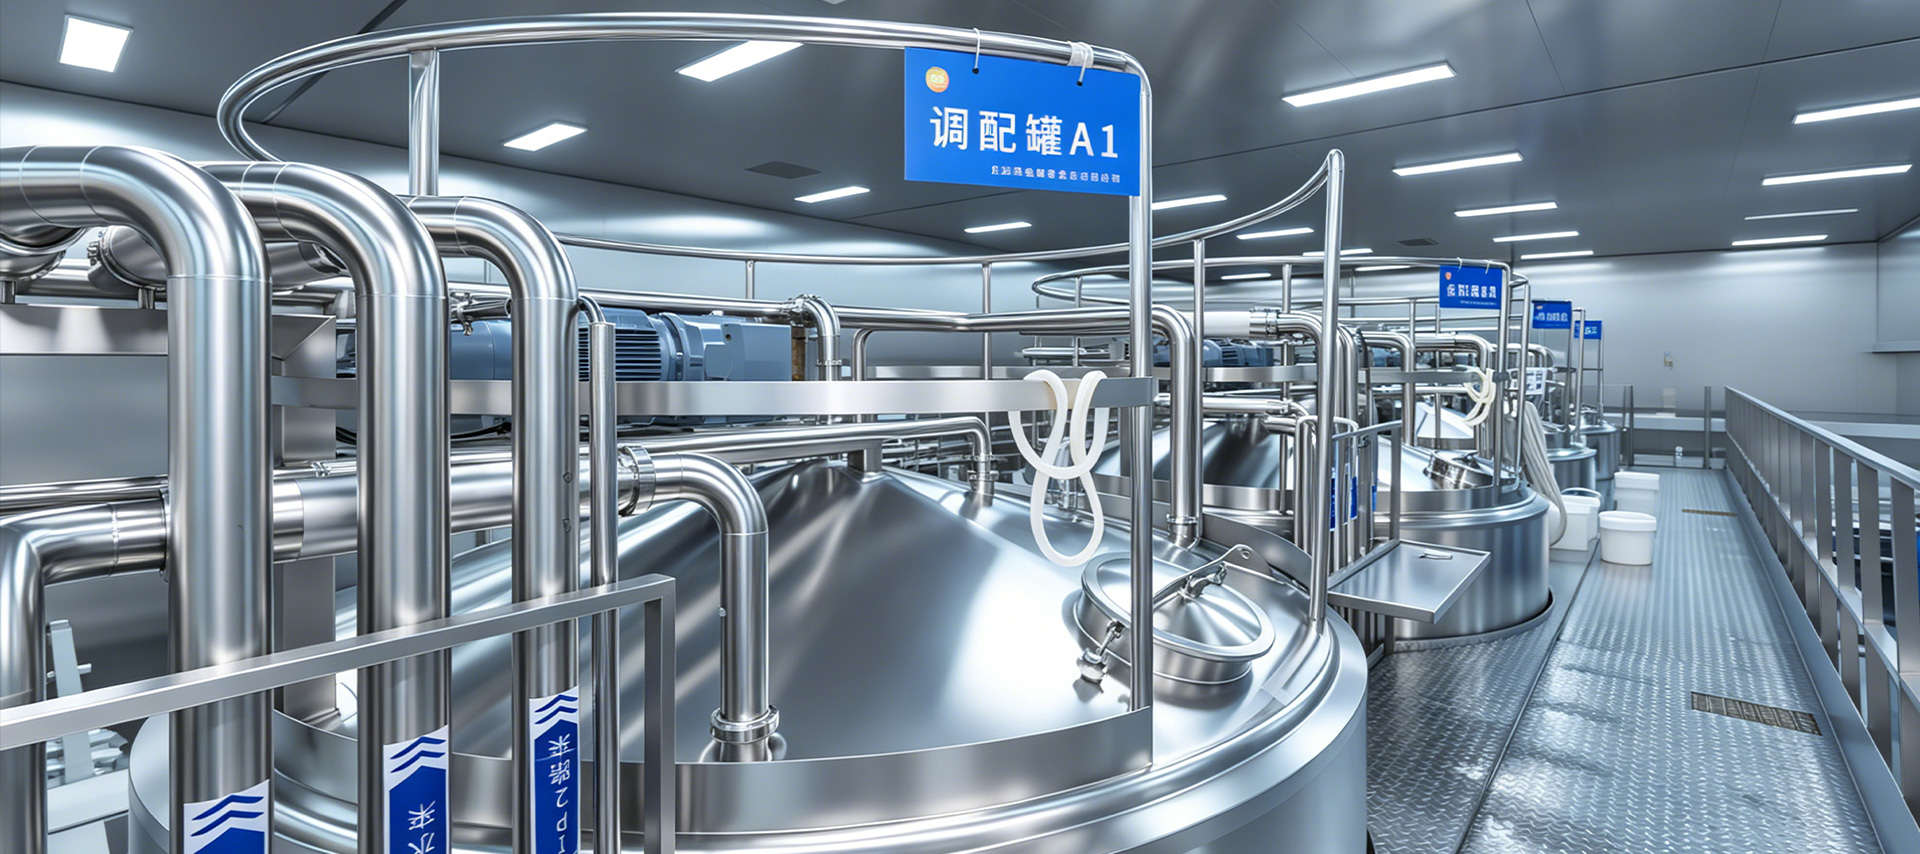
Gdy linia obsługuje suche premiksy witaminowe i składniki rozpuszczalne w olejach, a zbiornik mieszający emulgujący o wysokim ścinaniu to praktyczny wybór w centrum miksującym. Siła ścinająca szybko wciąga proszek do cieczy i rozprasza fazę olejową na drobne kropelki, tworząc stabilną emulsję. W przypadku napoju witaminowego o ścisłej powtarzalności poszczególnych partii ten etap nie jest opcjonalny.
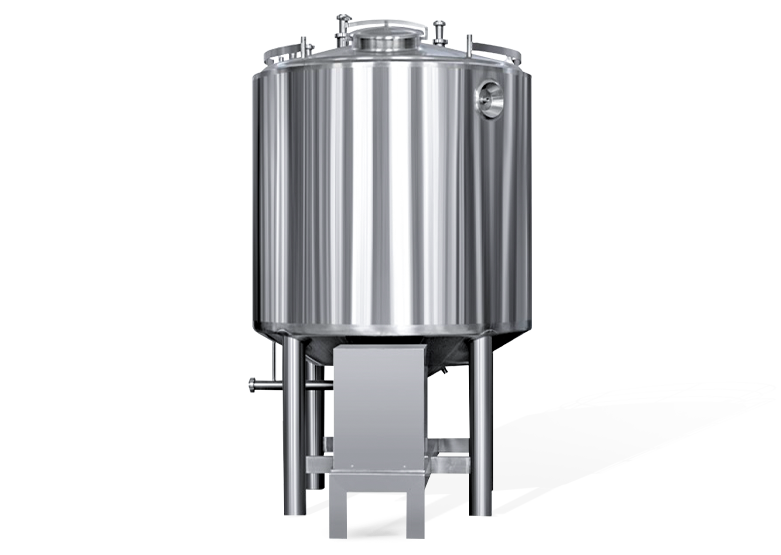 Dostawcy zbiorników do mieszania emulgującego o wysokim ścinaniu, fabryka niestandardowa, producenci - Yi Yang Fluid Tech to dostawcy zbiorników do mieszania z emulgacją o wysokim ścinaniu, dostosowana do indywidualnych potrzeb fabryka i producent zbiorników do mieszania z emulsją o wysokim ścinaniu... Zobacz produkt →
Po zmieszaniu i ścinaniu ciecz jest bliska nasycenia tlenem. Jeśli tlen nie zostanie usunięty przed ogrzewaniem, witamina C i kilka witamin z grupy B ulegają degradacji w wyniku reakcji oksydacyjnych. Rozpuszczony tlen również w dalszym ciągu zużywa witaminy po napełnieniu, poprzez tlen z przestrzeni nad opakowaniem i przenikanie przez opakowanie.
Wbudowany w pełni automatyczna maszyna odgazowująca usuwa rozpuszczony gaz, poddając ciecz działaniu próżni w postaci cienkiej warstwy. W praktyce może to spowodować spadek poziomu tlenu znacznie poniżej 1 ppm. Położenie odgazowywacza ma znaczenie tak samo jak model: powinien on znajdować się za urządzeniami szybkoobrotowymi, które mogą wprowadzać powietrze, a przed sterylizatorem, który w przeciwnym razie przyspieszyłby utlenianie.
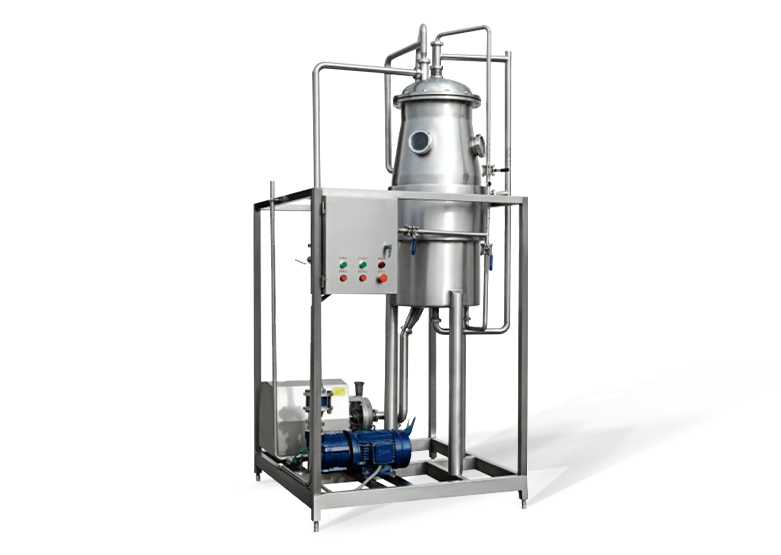 Dostawcy w pełni automatycznych maszyn odgazowujących, fabryka niestandardowa, producenci - Shan Yi Yang Fluid Tech to dostawcy w pełni automatycznych maszyn odgazowujących, dostosowana do indywidualnych potrzeb fabryka w pełni automatycznych maszyn odgazowujących i producenci... Zobacz produkt →
Sterylizacja to moment, w którym ciepło ma największy wpływ na witaminy. Krótkotrwała obróbka w wysokiej temperaturze zwykle pozwala zachować witaminy lepiej niż długie okresy przechowywania, ponieważ degradacja rośnie z czasem, nawet gdy temperatura jest umiarkowana. W obu przypadkach HTST w temperaturze od 72 do 75°C przez 15 do 30 sekund i UHT w temperaturze 135 do 150°C przez 2 do 5 sekund dają napoje bezpieczne pod względem handlowym, ale ich wpływ na zatrzymywanie witamin jest bardzo różny.
W przypadku preparatów o wysokiej kwasowości i pH poniżej 4,0 można stosować łagodniejszy tryb pasteryzacji. Formuły o niskiej zawartości kwasu lub prawie neutralne wymagają silniejszych warunków sterylizacji. Przy wyborze wyposażenie systemu sterylizacji , należy zwrócić uwagę na kontrolę temperatury przechowywania i szybką wydajność chłodzenia, ponieważ ciepło resztkowe podczas chłodzenia również zmniejsza aktywność witamin.
 Dostawcy sprzętu do systemów sterylizacji, fabryka niestandardowa, producenci - Szanghaj Yi Yang Fluid Tech to dostawcy sprzętu do systemów sterylizacji, niestandardowa fabryka sprzętu do systemów sterylizacji i producenci w Ch... Zobacz produkt →
Nadzienie to ostatnia techniczna szansa na ochronę witamin. Temperatura produktu wchodzącego do wypełniacza, poziom tlenu w fazie otwartej i przepłukiwanie azotem wpływają na okres przydatności do spożycia. Wielu producentów napojów witaminowych preferuje napełnianie na zimno, szczególnie w celu uniknięcia dodatkowego obciążenia cieplnego. Jednakże napełnianie na zimno wymaga ścisłego higienicznego środowiska napełniania i często chemicznej dezynfekcji opakowań. Dokonany tutaj wybór określa, które materiały opakowaniowe nadają się do użycia i jak długo produkt może pozostać stabilny w dystrybucji.
Koncepcja napełniania zmienia całą konfigurację poprzedzającą. Napełnianie na zimno i napełnianie na gorąco to nie tylko różne opcje maszyn do napełniania; prowadzą one do różnych strategii pakowania, zużycia energii i okresu przydatności do spożycia.
| Parametr | Napełnianie na zimno | Napełnianie na gorąco |
|---|---|---|
| Typowa temperatura napełniania | 4 do 25°C | 85 do 92°C |
| Obciążenie cieplne witaminami | Niski; korzystne dla witaminy C i witamin z grupy B | Wysoki; może wymagać dodania nadwyżki |
| Bariera mikrobiologiczna | Zależy od higieny wypełnienia i dezynfekcji opakowania | Butelka i zakrętka są dezynfekowane termicznie przez sam produkt |
| Pojemnik do pakowania | Można zastosować standardowy PET lub HDPE | Wymagany jest żaroodporny PET, szkło lub metal |
| Oczekiwany okres trwałości | 3 do 6 miesięcy w lodówce | 6 do 12 miesięcy w temperaturze otoczenia |
| Wzór energii | Wyższe zapotrzebowanie na chłodzenie i dezynfekcję | Wyższe zapotrzebowanie na ogrzewanie i chłodzenie butelek |
Jeśli formuła jest wrażliwa na ciepło, a łańcuch dystrybucji obsługuje chłodzenie, napełnianie na zimno jest często rozsądnym punktem wyjścia. Jeśli rynek wymaga okresu trwałości w temperaturze otoczenia, napełnianie aseptyczne umożliwia napełnianie w niższej temperaturze przy jednoczesnym zachowaniu długiego okresu trwałości, ale inwestycja jest wyższa. Decyzję tę należy podjąć na etapie projektowania procesu, ponieważ późniejsza zmiana koncepcji napełniania oznacza przeróbkę sterylizatora, systemu obsługi opakowań i linii transportowej.
Jeśli w tej samej fabryce będą działać także inne kategorie napojów, należy to uwzględnić podczas projektowania linii. Produkty takie jak napoje elektrolitowe większość urządzeń wyższego szczebla ma taką samą wodę witaminową, ale ich kwasowość, poziom cukru i wrażliwość na ciepło są różne. Czas zmiany produktu ma bezpośredni wpływ na wykorzystanie roślin i plony.
Wyzwaniem w zakresie czyszczenia napojów witaminowych nie jest głównie cukier; to składniki śladowe. Na rozgrzanych powierzchniach mogą osadzać się witaminy i minerały, a niepełne czyszczenie powoduje gromadzenie się osadów, które stają się schronieniem dla mikroorganizmów. Szczegóły konstrukcyjne mające wpływ na możliwość czyszczenia obejmują martwe odgałęzienia, ślepe rury, geometrię zaworu napełniającego, wewnętrzne powierzchnie odgazowywacza i homogenizatora oraz pokrycie natryskiem w zbiornikach magazynowych.
Solidna konstrukcja od samego początku ogranicza martwe strefy czyszczenia i wykorzystuje system CIP, który pokrywa każdą powierzchnię stykającą się z produktem poprzez kombinację przemywania alkaliami i kwasami. Praktyczne pytania dotyczą tego, czy cykl czyszczenia można ukończyć w zaplanowanym oknie zmiany, czy rurociąg można sprawdzić i zdemontować w razie potrzeby oraz w jaki sposób potwierdzany jest punkt końcowy czyszczenia podczas zmiany produktu. CIP nie ma bezpośredniego wpływu na produkt końcowy, ale jest podstawowym warunkiem zatrzymania witamin i bezpieczeństwa mikrobiologicznego.
Z punktu widzenia zakupu wybór linii można sprowadzić do czterech warstw oceny:
W przypadku zakupu kompletnej linii, a nie pojedynczej maszyny, możliwości projektu dostawcy mają większe znaczenie niż specyfikacje poszczególnych urządzeń. Dostawca z własnym wyposażeniem usługi inżynierii procesowej może łączyć projektowanie procesów, produkcję sprzętu, instalację i uruchomienie w ramach jednej odpowiedzialności, zmniejszając ryzyko interakcji między wieloma dostawcami. Na uwagę zasługuje także wsparcie techniczne po dostawie, ponieważ dostosowywanie parametrów czyszczenia i przełączanie receptur to normalne operacje przy produkcji napojów witaminowych.
Produkcja napojów witaminowych to łańcuch wyborów: głębokość uzdatniania wody, przygotowanie premiksu, skuteczność odpowietrzania, intensywność obróbki cieplnej i środowisko napełniania. Marki, które dobrze radzą sobie na rynku, to zazwyczaj te, które dokonują tych wyborów we właściwej kolejności. Zacznij od okna stabilności witamin, zaprojektuj wokół niego proces i skorzystaj z dostawcy, który może dostarczyć całą sekwencję wraz z walidacją i obsługą. Dzięki takiemu podejściu powstaje linia, która nie tylko napełnia butelki, ale faktycznie chroni znajdujący się w nich produkt.

Dane kontaktowe
Production Address: Nr 9188 Chuannan Fenggong Road, dystrykt Fengxian, Szanghaj
Office Address: Pokój 603, budynek 57, nr 260 Maoyuan Road, dzielnica Fengxian, Szanghaj
TEL: 86-18221904658
E-mail: [email protected]
Szybkie łącze
Poproś o niestandardową wycenę Potrzebujesz czegoś specjalnego? Jesteśmy tutaj, aby pomóc.