Przetwarzanie UHT definiuje się za pomocą prostego zestawu parametrów: mleko podgrzewa się do temperatury 135–150°C, utrzymuje przez 2–5 sekund, a następnie szybko schładza do temperatury otoczenia. Rezultatem jest komercyjnie sterylny produkt, który można przechowywać nieotwarty w temperaturze pokojowej przez 6 do 12 miesięcy w porównaniu z typowym okresem przydatności do spożycia w lodówce wynoszącym 7 do 15 dni, typowym dla mleka pasteryzowanego HTST. Ta pojedyncza różnica zmienia całą logikę zakładu mleczarskiego, w tym promień dystrybucji, format opakowania, warunki w magazynie i zależność od łańcucha chłodniczego.
Parametry temperatury opisują jednak jedynie wynik, a nie koszt. Faza UHT wyzwala reakcje Maillarda, które powodują lekki posmak ugotowania, częściową utratę tiaminy i witaminy C oraz denaturację białka serwatkowego, której nasilenie zależy od kształtu pełnej krzywej ogrzewania, utrzymywania i chłodzenia. Powolne ogrzewanie zwiększa brązowienie; niewystarczające chłodzenie wydłuża ekspozycję na ciepło. Dlatego dobrze zaprojektowana linia UHT nie tyle skupia się na osiągnięciu docelowej temperatury, ile na zapewnieniu, że każda kropla mleka przepływającego przez system będzie miała tę samą zwartą charakterystykę termiczną.
Systemy bezpośredniego UHT wtryskują parę kulinarną bezpośrednio do produktu, osiągając niezwykle szybki wzrost temperatury i minimalne obciążenie cieplne, co jest odpowiednie dla produktów, w których priorytetem jest zachowanie smaku. Jednak systemy bezpośrednie wymagają pary wysokiej jakości, złożonych elementów sterujących równoważeniem ciśnienia i wyższych inwestycji początkowych. Systemy pośrednie przekazują ciepło przez płytowe lub rurowe wymienniki ciepła, osiągając współczynnik odzysku ciepła powyżej 90%, oferując jednocześnie bardziej intuicyjne sterowanie i prostsze programy CIP. Z wyjątkiem bardzo dużych zakładów produkujących mleko białe, większość linii UHT opiera się na ogrzewaniu pośrednim.
W konfiguracji pośredniej podgrzewanie wstępne, ogrzewanie końcowe i chłodzenie odbywają się w ramach tych samych modułów wymiany ciepła. Jakość projektu tego pakietu ma bezpośredni wpływ na wydajność ogrzewania, stopień zarastania i zużycie energii. Dlatego też ocena sprzętu nie powinna kończyć się na maksymalnej temperaturze sterylizacji, ale powinna koncentrować się na praktycznym tempie regeneracji, spadku ciśnienia i możliwości czyszczenia sterylizacji. poślizg wymiennika ciepła w rzeczywistych warunkach produkcyjnych.
 Dostawcy płoz wymienników ciepła, fabryka na zamówienie, producenci - Shanghai Yi Yang Yi Yang Fluid Tech to dostawcy płoz wymienników ciepła, dostosowana fabryka i producenci płoz wymienników ciepła w Chinach, opis funkcji... Zobacz produkt →
Linia UHT nie jest sterylizatorem połączonym z wypełniaczem. Jest to seria wzajemnie powiązanych etapów procesu, w których jakość wyjściowa każdego etapu determinuje stabilność następnego. Kompletna linia zazwyczaj obejmuje następujące moduły:
Wiele zakładów koncentruje swoją uwagę na sekcji UHT, ale prawdziwe ograniczenie wydajności występuje zazwyczaj na wyższym szczeblu łańcucha dostaw. Jeśli surowe mleko ma wysoką początkową liczbę drobnoustrojów, enzymy odporne na ciepło mogą przetrwać obróbkę UHT i kontynuować rozkład tłuszczu i białka podczas przechowywania, co prowadzi do koagulacji lub utraty smaku przez kilka tygodni po napełnieniu. Właściwa filtracja, odgazowanie i standaryzacja zmniejszają obciążenie sterylizatora, a także ograniczają osady na powierzchniach przenoszących ciepło.
Umiejscowienie homogenizatora ma równie duże znaczenie. Gdy homogenizację przeprowadza się przed obróbką UHT, kuleczki tłuszczu są rafinowane przy niższej lepkości, a tendencja do zanieczyszczania sterylizatora jest zmniejszona. Źle dobrany homogenizator, np. o niewystarczającym ciśnieniu lub złym uszczelnieniu, powoduje agregację tłuszczu po sterylizacji, a wada ta staje się znacznie bardziej widoczna, gdy produkt jest trzymany poza łańcuchem chłodniczym.
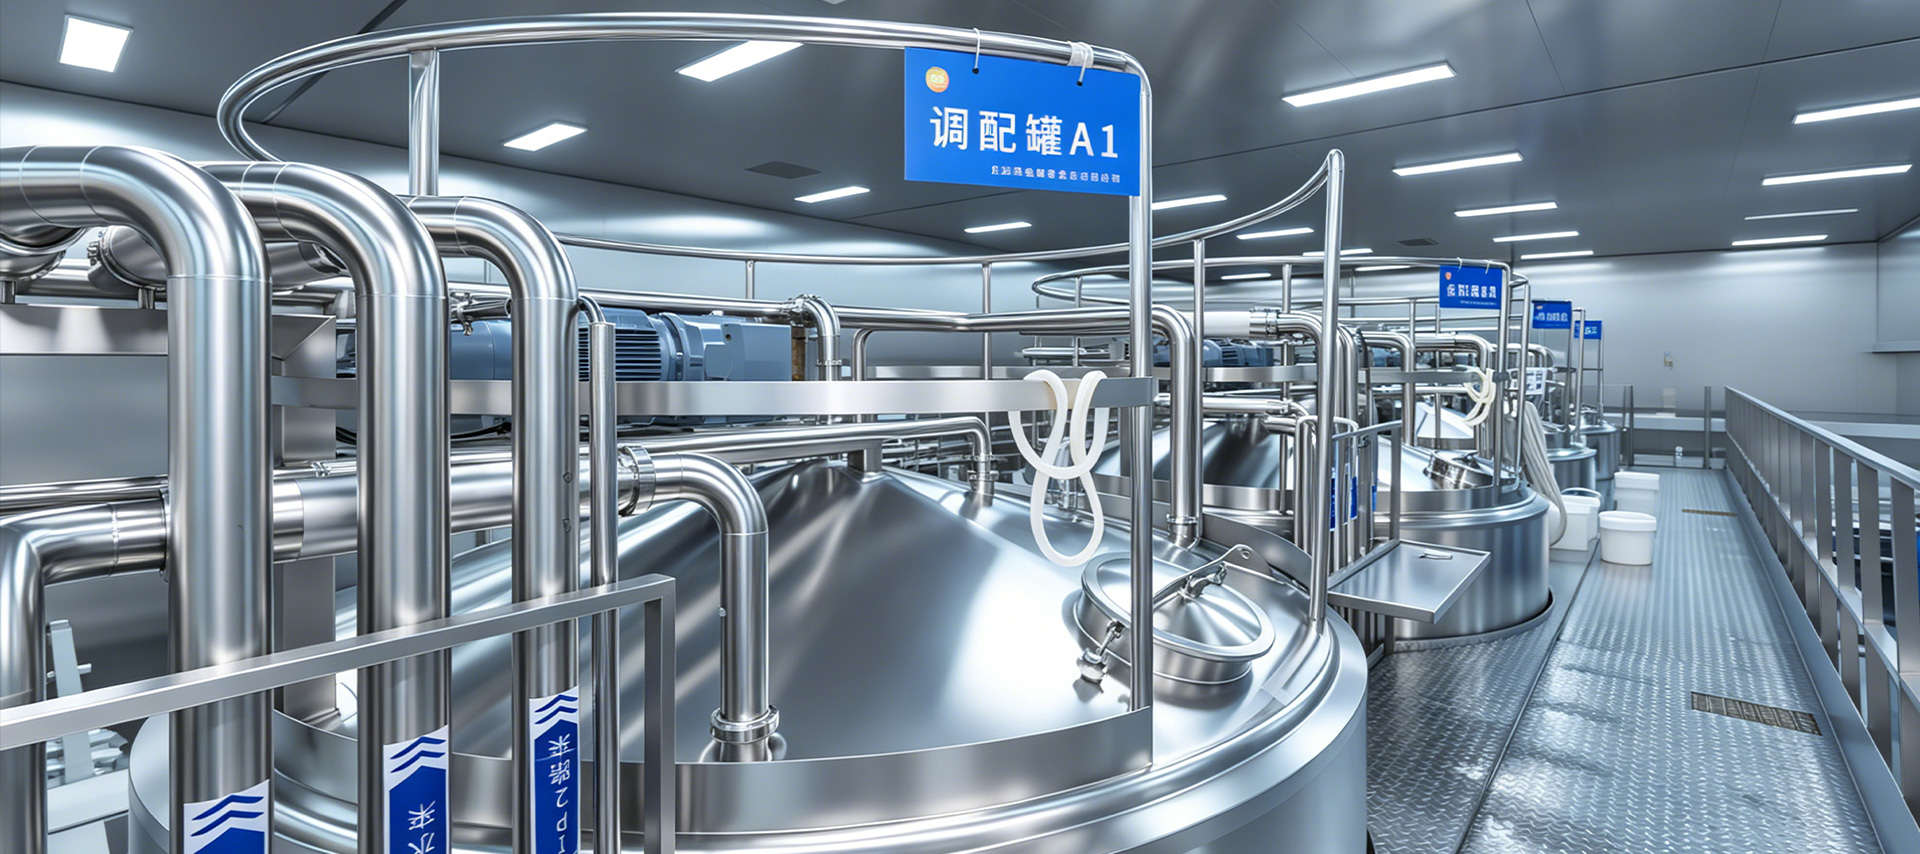
Sekcja UHT jest sercem procesu linii. Mleko jest szybko podgrzewane do zadanej temperatury, przepuszczane przez rurkę utrzymującą przez wymagany czas przebywania, a następnie schładzane poniżej 80°C. Jeśli temperatura spadnie poniżej dolnej granicy procesu, zawór zmiany kierunku przepływu musi automatycznie przekierować niedostatecznie wysterylizowany produkt tak, aby nigdy nie osiągnął etapu napełniania.
Funkcja ta zależy nie tylko od samego sterylizatora, ale także od oprzyrządowania, mechanizmów zaworowych i logiki sterowania. Ocenianie wyposażenie systemu sterylizacji wymaga zatem bliższego przyjrzenia się marginesowi konstrukcyjnemu rurki mocującej, wydajności wymiany ciepła, czasowi reakcji czujnika i niezawodności systemu przekierowania. Szczegóły te określają, czy linia może utrzymać sterylność handlową w zmiennych warunkach surowego mleka.
 Dostawcy sprzętu do systemów sterylizacji, fabryka niestandardowa, producenci - Szanghaj Yi Yang Fluid Tech to dostawcy sprzętu do systemów sterylizacji, niestandardowa fabryka sprzętu do systemów sterylizacji i producenci w Ch... Zobacz produkt →
Rola odgazowania w linii UHT jest łatwo niedoceniana. Rozpuszczony tlen w surowym mleku przyspiesza utlenianie tłuszczu i powoduje nieświeży smak, podczas gdy porywane powietrze zakłóca przepływomierze i dokładność napełniania. Jednostka odgazowująca nieznacznie podnosi temperaturę mleka, aby zmniejszyć rozpuszczalność gazu, a następnie przykłada próżnię w celu usunięcia powietrza i części lotnych związków aromatycznych, poprawiając stabilność smaku produktu końcowego.
W prawidłowo zaprojektowanej linii, zdolność udarowa przed i za sekcją UHT pochłania przerywane działanie wypełniacza w trybie start-stop. Bez tego bufora przerwy w napełnianiu bezpośrednio zakłócają prędkość przepływu i czas przetrzymywania w sterylizatorze, tworząc ukrytą zmienność, której żadna pętla kontrolna nie jest w stanie w pełni skorygować.
Wybór linii należy rozpocząć od realistycznego planu wydajności i produktu, a nie od listy maszyn. Dopiero po ustaleniu zakresu wydajności można spójnie dopasować metodę ogrzewania, powierzchnię wymiany ciepła, objętość zbiornika buforowego i prędkość napełniania. Poniższa tabela przedstawia typowe zakresy referencyjne.
| Pojemność | Typowe podejście do ogrzewania | Rozważania |
|---|---|---|
| 1 000–3 000 l/h | Pośredni płytowy wymiennik ciepła | Kompaktowy układ, mniejsze zapotrzebowanie na energię, dostosowany do dostaw regionalnych |
| 3 000–6 000 l/h | Infuzja pośrednia lub parowa | Wymaga większych zbiorników buforowych i cykli CIP o wyższej wydajności |
| 6 000–12 000 l/h | Systemy infuzyjne parowe lub mieszane | Pełna automatyzacja, odzysk ciepła, ciągła koordynacja napełniania |
Jakość surowego mleka wyznacza twarde ograniczenie trwałości UHT. Podczas planowania projektu dostawca powinien otrzymać jasne dane dotyczące liczby drobnoustrojów, liczby komórek somatycznych i stabilności cieplnej białek, ponieważ wartości te wpływają na wybór temperatury sterylizacji i ciśnienia homogenizacji. Mleko o słabej stabilności termicznej białka ma tendencję do szybkiego zanieczyszczania powierzchni grzewczych, skracając ciągły czas pracy i zwiększając liczbę cykli czyszczenia.
Na krajowym rynku chińskim mleko UHT pakowane jest głównie w aseptyczne formaty cegieł i poduszek do dystrybucji w temperaturze otoczenia. Jeśli linia jest planowana na eksport do Azji Południowo-Wschodniej, na Bliski Wschód lub do Afryki, należy wcześniej sprawdzić zgodność materiału wypełniającego, format opakowania i warunki przechowywania. Jeżeli na tej samej linii będzie obsługiwane również mleko smakowe lub napoje mleczne, sekwencję CIP należy zaprojektować tak, aby zapobiec zanieczyszczeniu krzyżowemu pomiędzy zmianami produktów.
W przypadku zakładu obsługującego wyłącznie rynek lokalny i nie ma potrzeby dystrybucji w otoczeniu, rozwiązanie prostsze linia do produkcji mleka pasteryzowanego jest często rozsądniejszym wyborem kapitału. Wartość ekonomiczna technologii UHT pojawia się tylko wtedy, gdy model biznesowy obejmuje długi okres przydatności do spożycia i logistykę w temperaturze pokojowej.
Najbardziej nieprzewidywalną przyczyną przestojów w instalacjach UHT jest zanieczyszczenie powierzchni wymiany ciepła. Białka mleka i sole wapnia osadzają się na gorącej ścianie, stopniowo zmniejszając efektywność wymiany ciepła i zwiększając spadek ciśnienia, aż system będzie wymagał zatrzymania czyszczenia. Praktycznym sposobem kontrolowania zanieczyszczania jest sprawdzenie temperatury wstępnego podgrzewania, prędkości przepływu i składu mleka surowego, a nie proste skrócenie odstępów między czyszczeniami. Dobrze zaprojektowany wymiennik utrzymuje różnicę temperatur pomiędzy ścianką a płynem na tyle niską, że spowalnia osadzanie.
Największe ryzyko jakościowe w linii UHT nie występuje wewnątrz sterylizatora, ale za nim. Aseptyczne otwory wentylacyjne zbiorników, systemy powietrza wypełniającego i uszczelki na połączeniach rur mogą umożliwić ponowne skażenie i tak już sterylnego produktu. Ponieważ tego typu wada pojawia się zwykle dopiero po kilku tygodniach przechowywania, badanie jest kosztowne i często wiąże się z koniecznością utylizacji dużych partii. Zapobieganie zależy od projektu sekcji aseptycznej i zdyscyplinowanej konserwacji każdego elementu uszczelniającego.
Regularne czyszczenie jest podstawowym środkiem zapobiegającym zarówno osadzaniu się, jak i ponownemu zanieczyszczeniu. Kompletny program CIP obejmuje etapy mycia alkalicznego i kwasowego oraz płukanie końcowe i musi zapewniać wymagane natężenie przepływu i temperaturę specjalnie przez rurę utrzymującą. Odpowiednio dobrany rozmiar System czyszczenia CIP zmniejsza potrzebę ręcznego demontażu i zmniejsza ryzyko błędu ludzkiego.
 Dostawcy urządzeń do czyszczenia CIP, fabryka niestandardowa, producenci - Shangh Yi Yang Fluid Tech to dostawcy sprzętu do czyszczenia CIP, dostosowana fabryka sprzętu do czyszczenia CIP i producenci w Ch... Zobacz produkt →
Nawet przy odpowiednim sprzęcie parametry CIP wymagają weryfikacji i ciągłej optymalizacji w oparciu o warunki panujące w miejscu instalacji. The wsparcie serwisu technicznego jakie dostawca zapewnia po oddaniu do eksploatacji, łącznie z walidacją czyszczenia, diagnostyką usterek i szkoleniem operatorów, często robi różnicę pomiędzy linią, która działa niezawodnie, a linią, która nigdy nie osiąga swojej nominalnej wydajności.
Kupujący w naturalny sposób porównują ceny i marki sterylizatorów i wypełniaczy, ale projekt techniczny tych maszyn decyduje o tym, czy instalacja faktycznie działa. Rozmiar zbiornika, nachylenie rur, dobór pomp, sieci odzyskiwania ciepła, logika automatyki i sieć rurociągów CIP muszą być zrównoważone w ramach jednego systemu. Dostawca posiadający doświadczenie w integracji pełnej linii zaczyna od obliczenia przebiegu procesu, a następnie wybiera sprzęt pasujący do tego przepływu, zamiast montować pojedyncze maszyny z różnych źródeł.
Oto dlaczego projektowanie procesowe i inżynieryjne możliwości muszą mieć taką samą wagę w ocenie dostawcy, jak wycena sprzętu. Linie UHT wiążą się z dużymi nakładami inwestycyjnymi i pozostawiają niewiele miejsca na modyfikacje po instalacji. Nadanie równego priorytetu projektowaniu procesu, dopasowaniu sprzętu, walidacji czyszczenia i wsparciu posprzedażnemu jest ważniejsze niż targowanie się o najniższą cenę na pojedynczą maszynę.

Dane kontaktowe
Production Address: Nr 9188 Chuannan Fenggong Road, dystrykt Fengxian, Szanghaj
Office Address: Pokój 603, budynek 57, nr 260 Maoyuan Road, dzielnica Fengxian, Szanghaj
TEL: 86-18221904658
E-mail: [email protected]
Szybkie łącze
Poproś o niestandardową wycenę Potrzebujesz czegoś specjalnego? Jesteśmy tutaj, aby pomóc.