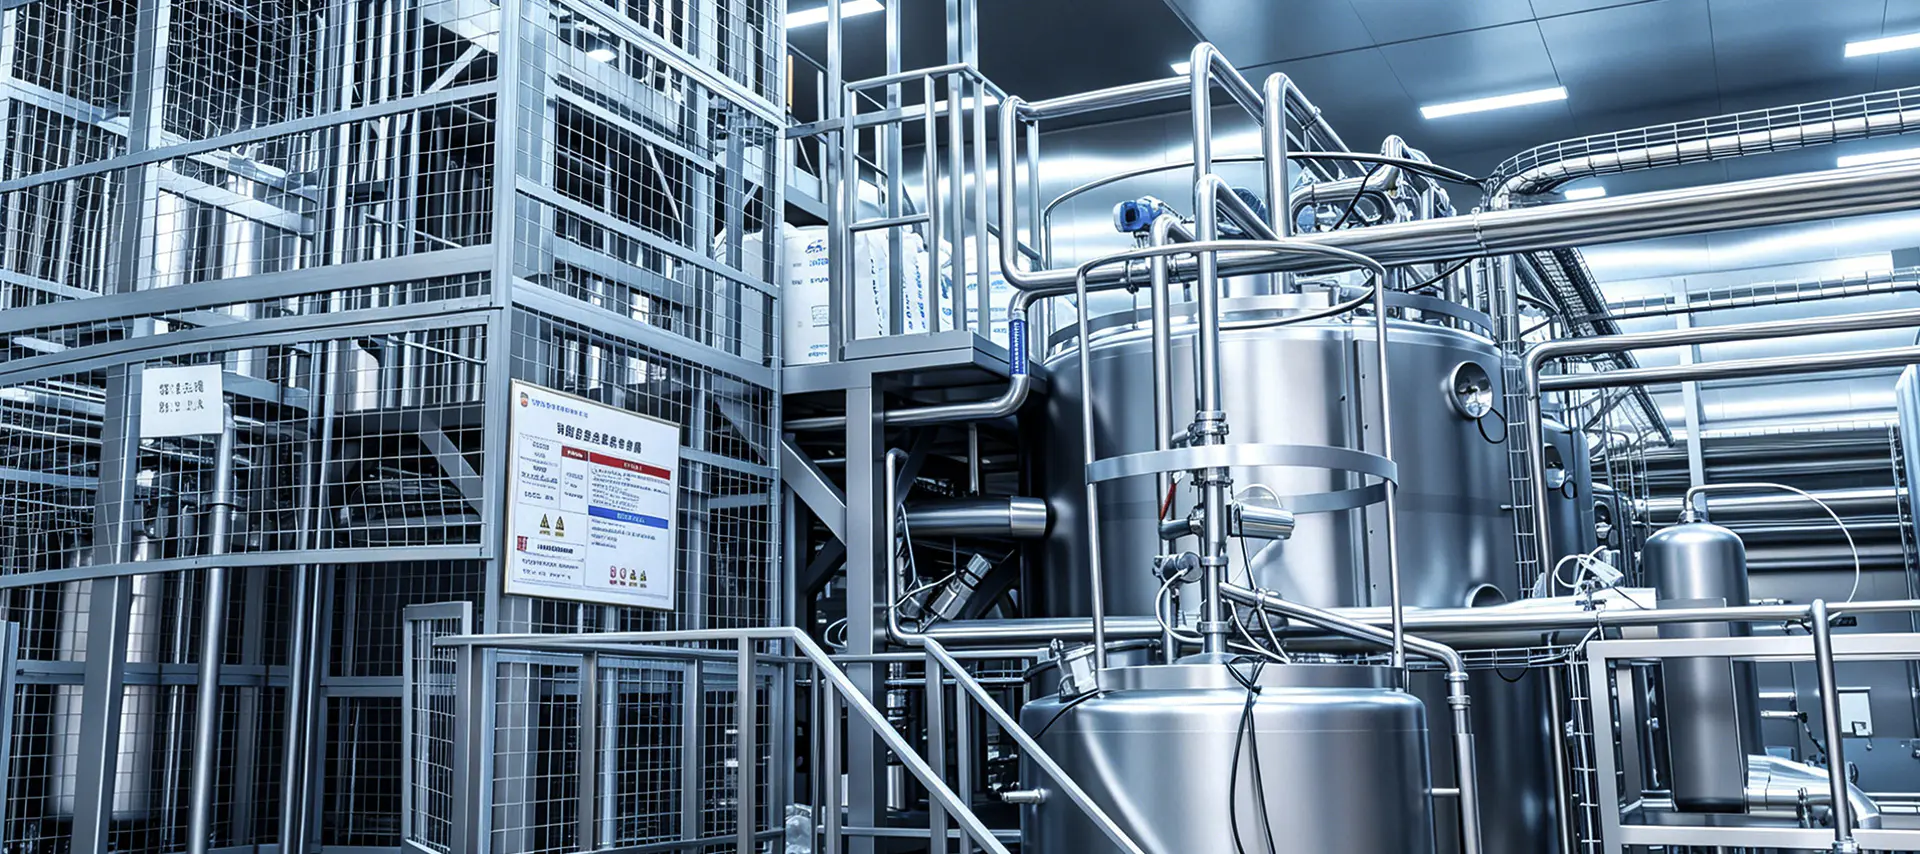
Zakład mleczarski planujący linię mleka pasteryzowanego o wydajności 10 000 l/h stoi przed decyzją, która na papierze wygląda prosto: podgrzać surowe mleko do 72°C, trzymać przez 15 sekund, ochłodzić i napełnić. W praktyce pasteryzator jest tak niezawodny, jak podłączone do niego systemy przechowywania, klarowania, standaryzacji, homogenizacji, napełniania i czyszczenia surowego mleka. Linię do produkcji mleka pasteryzowanego najlepiej zatem rozumieć jako jeden ciągły, higieniczny przepływ, a nie pojedynczą maszynę.
Wniosek ważny dla kupujących jest następujący: o okresie przydatności do spożycia, bezpieczeństwie żywności i smaku decyduje się, zanim mleko dotrze do pasteryzatora i ponownie po opuszczeniu rurki do przechowywania . Surowe mleko z dużą liczbą bakterii skraca okres przydatności do spożycia, nawet jeśli pasteryzator działa idealnie. Napełnianie w niehigienicznym środowisku spowoduje ponowne zanieczyszczenie w pełni pasteryzowanego produktu. Niepowodzenie czyszczenia spowoduje cofnięcie wszystkiego w ciągu kilku serii produkcyjnych. Zatem linię należy oceniać jako system, od przyjęcia cysterny do zapakowanego produktu.
Każda linia do produkcji mleka pasteryzowanego zbudowana jest w oparciu o sprawdzoną kombinację czasu i temperatury. Najczęstszym odniesieniem w międzynarodowej praktyce mleczarskiej jest: 72°C przez 15 sekund , znaną jako pasteryzacja krótkoterminowa w wysokiej temperaturze (HTST). Zabieg ten niszczy wegetatywne patogeny, takie jak Salmonella, Listeria i E. coli, powodując jedynie ograniczone szkody dla jakości odżywczej i sensorycznej mleka.
| Metoda | Temperatura | Czas trzymania | Typowe zastosowanie |
|---|---|---|---|
| LTLT (partia) | 63°C | 30 minut | Małe lub rzemieślnicze objętości |
| HTST | 72°C | 15 s | Standardowe płynne mleko w większości roślin |
| Wyższe ciepło i krótszy czas | 89°C | 1,0 s | Wydłużony okres przydatności do spożycia w lodówce |
| UHT | 135–150°C | 2–5 s | Mleko stabilne w otoczeniu |
Czas utrzymywania jest równie ważny jak temperatura. W linii HTST rurka utrzymująca musi być wystarczająco długa, aby utrzymać każdą cząstkę mleka w temperaturze 72 °C przez co najmniej 15 sekund przy maksymalnym projektowym natężeniu przepływu. Zawór zmiany kierunku przepływu znajdujący się za rurką utrzymującą automatycznie kieruje niedogrzane mleko z powrotem do zbiornika wyrównawczego. Dlatego czujniki temperatury, przyrządy rejestrujące i zawory przełączające nie są akcesoriami opcjonalnymi; stanowią podstawę bezpieczeństwa linii. Weryfikację zwykle przeprowadza się za pomocą testu na fosfatazę, ponieważ enzym fosfataza alkaliczna jest inaktywowany w warunkach pasteryzacji.
Standardową linię można podzielić na przygotowanie, obróbkę cieplną, napełnianie i czyszczenie. Na każdym etapie wykorzystuje się sprzęt wybrany pod kątem wydajności, właściwości produktu i wymagań higienicznych.
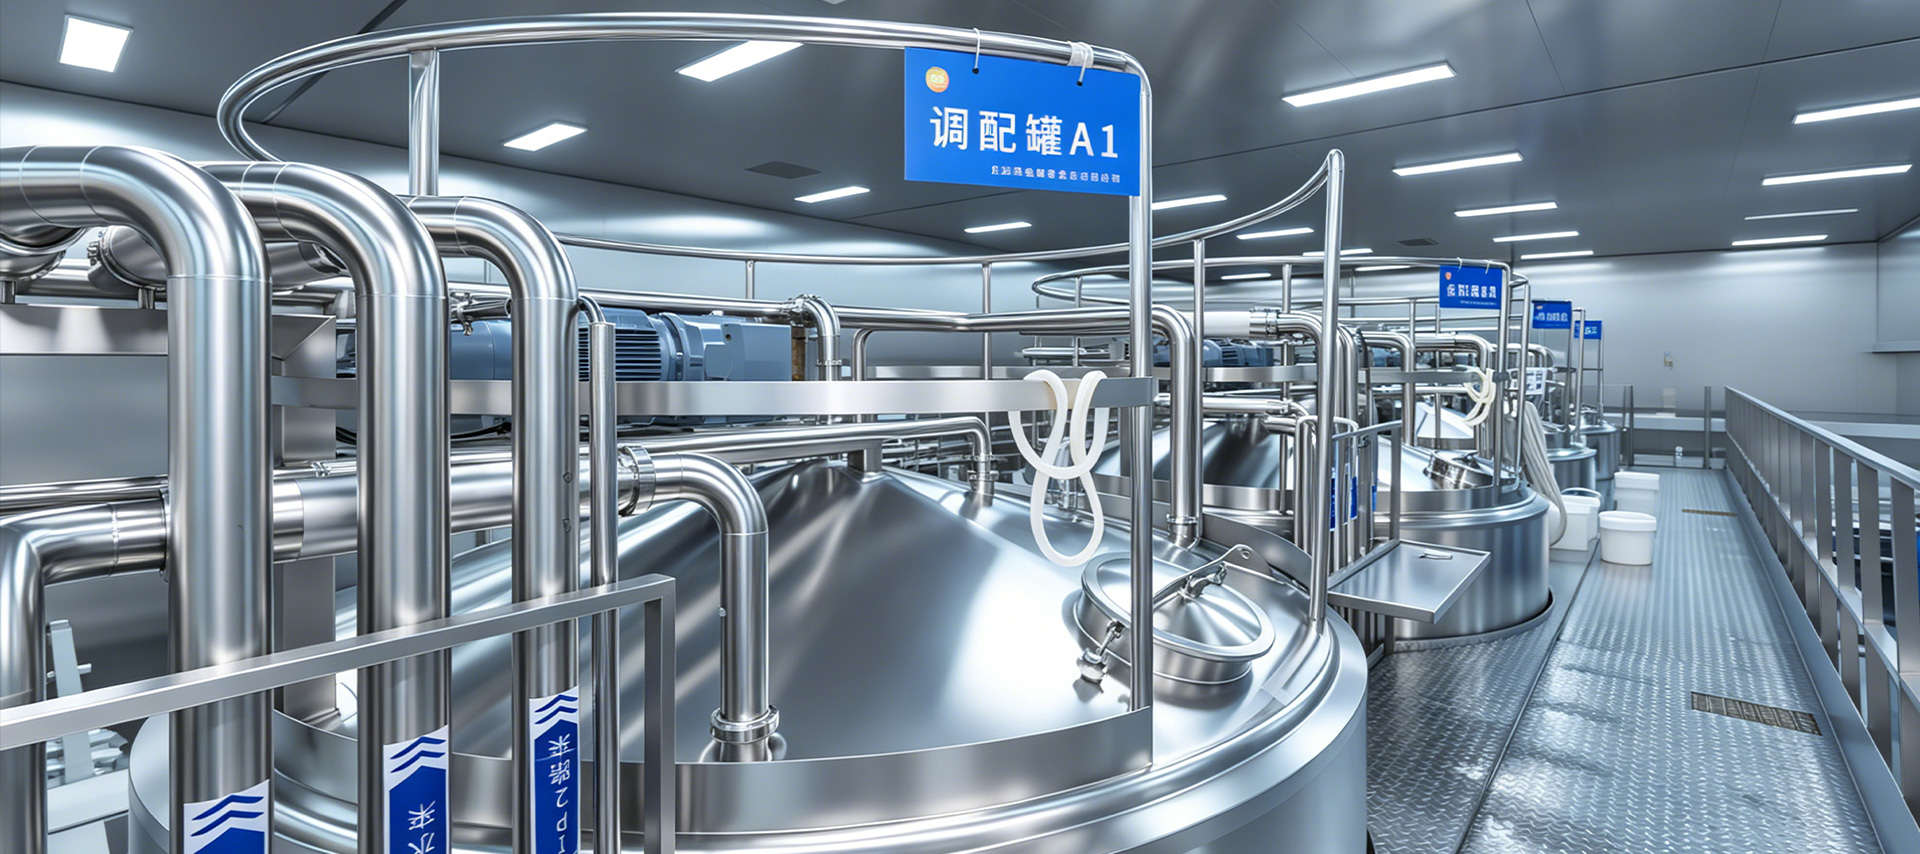
Mleko z cysterny odbierane jest przez stację odbiorczą wyposażoną w filtr, przepływomierz i chłodnicę płytową, a następnie przechowywane w temperaturze poniżej 4°C, aby ograniczyć rozwój bakterii. Pojemność magazynu powinna wystarczyć na co najmniej jedną lub dwie zmiany załadunkowe. A dwuwarstwowy izolowany zbiornik magazynowy utrzymuje stabilną temperaturę mleka i chroni je przed ciepłem otoczenia. Duże zakłady często korzystają z zewnętrznych zbiorników silosowych, aby obniżyć koszty budowy, podczas gdy mniejsze mleczarnie zazwyczaj wybierają izolowane zbiorniki wewnętrzne z delikatnym mieszaniem.
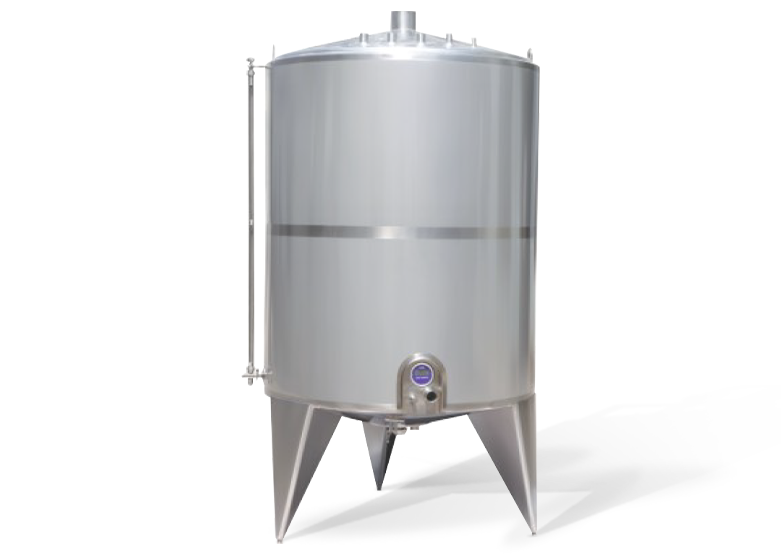 Dostawcy dwuwarstwowych izolowanych zbiorników, fabryka na zamówienie, producenci - Szanghaj Yi Yang Fluid Tech to dostawcy dwuwarstwowych izolowanych zbiorników, dostosowana do indywidualnych potrzeb fabryka dwuwarstwowych izolowanych zbiorników i producenci w Chinach, F... Zobacz produkt →
Standaryzacja dostosowuje zawartość tłuszczu do wartości wydrukowanej na etykiecie. Standaryzacja liniowa wykorzystuje separator odśrodkowy do produkcji odtłuszczonego mleka i śmietanki, które są ponownie łączone w obliczonych proporcjach. Homogenizacja następuje pod typowym ciśnieniem 150–200 barów w dwustopniowym homogenizatorze, zmniejszając wielkość kuleczek tłuszczu, dzięki czemu śmietanka nie oddziela się, a odczucie w ustach pozostaje gładkie.
Sercem linii jest płoza płytowego wymiennika ciepła zbudowany do regeneracji, ogrzewania, przechowywania i chłodzenia. W sekcji regeneracji gorące mleko pasteryzowane podgrzewa napływające zimne mleko i odzyskuje 90–95% energii, zmniejszając zapotrzebowanie na parę i schłodzoną wodę. Następnie produkt wchodzi do sekcji grzewczej, przechodzi przez rurkę utrzymującą i przed napełnieniem jest schładzany do temperatury 2–4°C. Zawór zmiany kierunku przepływu chroni proces: jeśli temperatura spadnie poniżej wartości zadanej, zawór kieruje produkt z powrotem do ponownego przetworzenia.
 Dostawcy płoz wymienników ciepła, fabryka na zamówienie, producenci - Shanghai Yi Yang Yi Yang Fluid Tech to dostawcy płoz wymienników ciepła, dostosowana fabryka i producenci płoz wymienników ciepła w Chinach, opis funkcji... Zobacz produkt →
Mleko pasteryzowane napełniane jest na zimno, zatem pomieszczenie rozlewnicze musi minimalizować zanieczyszczenie powietrza. Wypełniacze do torebek, butelek i kartonów nakładają inne wymagania higieniczne. Wiele zakładów posiada w pełni automatyczną maszynę odgazowującą przed napełnieniem, która usuwa rozpuszczone powietrze, co ogranicza utlenianie i poprawia stabilność smaku. Po każdym cyklu produkcyjnym czyszczona jest cała linia od zbiorników na mleko surowe po dysze napełniające zautomatyzowany sprzęt do czyszczenia CIP , cyrkulujące roztwory zasadowe i kwasowe w określonych temperaturach i natężeniach przepływu. Bez CIP pozostałości białek i tłuszczów szybko tworzą biofilm, do którego żaden środek dezynfekujący nie jest w stanie w pełni dotrzeć.
 Dostawcy urządzeń do czyszczenia CIP, fabryka niestandardowa, producenci - Shangh Yi Yang Fluid Tech to dostawcy sprzętu do czyszczenia CIP, dostosowana fabryka sprzętu do czyszczenia CIP i producenci w Ch... Zobacz produkt →
Wybór poszczególnych komponentów to dopiero połowa projektu. Linia działa zgodnie ze standardami tylko wtedy, gdy otaczająca ją inżynieria jest prawidłowa.
Wydajność linii należy obliczać na podstawie dziennej wydajności i godzin pracy, z praktycznym buforem wynoszącym 10–20%. Linia o wydajności 10 000 l/h działająca 12 godzin dziennie wytwarza około 120 000 l dziennie; jeśli ta sama linia będzie musiała później wyprodukować 180 000 litrów, należy zmienić projekt, a nie tylko harmonogram. Równie istotne jest planowanie mediów: para do ogrzewania i CIP, woda lodowa do chłodzenia, sprężone powietrze do zaworów i maszyn napełniających oraz moc elektryczna do pomp i homogenizatorów. Wiele opóźnień w projektach wynika z niedowymiarowanego kotła parowego lub niewystarczającego przepływu wody lodowej.
Nowoczesne linie wykorzystują sterowanie PLC i HMI z zarządzaniem recepturami, automatyczną kontrolą pasteryzacji, rejestracją trendów i dziennikami alarmów. W przypadku mleka pasteryzowanego, gdzie o bezpieczeństwie decyduje kilka stopni lub sekund, rejestracja danych jest częścią zgodności. Dokumentacja musi umożliwiać audyt i eksport na potrzeby zespołów ds. jakości i inspekcji regulacyjnych. Dostawca, który zapewnia Inżynieria i realizacja projektu pod klucz zapewnia spójność automatyki, rurociągów i mediów zgodnie z projektem, co zmniejsza ryzyko integracji na miejscu.
Kluczową decyzją dla każdej firmy mleczarskiej jest to, czy produkować mleko pasteryzowane, mleko UHT, czy jedno i drugie. Mleko pasteryzowane musi znajdować się w temperaturze poniżej 4 ° C od mleczarni do konsumenta i zazwyczaj zapewnia okres przydatności do spożycia wynoszący 7–15 dni; jego świeży smak sprawia, że jest to preferowany produkt na rynkach o niezawodnym łańcuchu chłodniczym. A Linia do produkcji mleka UHT podgrzewa mleko do temperatury 135–150 °C przez 2–5 sekund i napełnia je w sposób aseptyczny, zapewniając kilkumiesięczny okres przydatności do spożycia w temperaturze otoczenia przy wyższych kosztach energii. Wiele zakładów instaluje obie linie i dzieli systemy przygotowania i czyszczenia, zachowując jednocześnie oddzielne sekcje obróbki cieplnej.
Najbardziej niezawodnym sposobem wyboru dostawcy jest ocena, w jaki sposób radzi sobie z walidacją procesu, higienicznym projektowaniem i wsparciem posprzedażnym. Przed złożeniem zamówienia poproś o co najmniej następujące informacje:
Certyfikaty materiałowe dla stali nierdzewnej 316L, zapisy kontroli spoin i specyfikacje wykończenia powierzchni określają łatwość czyszczenia linii. Dokumentacja nie jest papierkową robotą; jest to dowód na to, że linia spełni wymaganą redukcję kłód i docelowy okres trwałości. Dostawca dysponujący silnym zespołem inżynierów może dostosować linię do jakości surowego mleka, strategii standaryzacji tłuszczu i lokalnych wymogów prawnych.
Linia mleka pasteryzowanego często pracuje na wiele zmian, więc części zamienne i szybki serwis stanowią część kosztów operacyjnych. Potwierdź terminy dostaw płyt, uszczelek, pomp i elementów sterujących oraz zapytaj o uruchomienie i szkolenie operatorów. Zobowiązanie dostawcy do świadczenia usług technicznych wpływa na czas sprawności w większym stopniu niż początkowa cena sprzętu.
Gdy standardy są już jasne i sprzęt jest zdefiniowany, pozostałe ryzyko dotyczy głównie integracji. Dostawca, który projektuje, produkuje i uruchamia całą linię, może zredukować liczbę interfejsów i skrócić czas realizacji projektu. Porównując oferty, przejrzyj całość linia do produkcji mleka pasteryzowanego zakres, w tym projekt procesu, dostawę sprzętu, instalację i uruchomienie, w celu potwierdzenia, że podany jest działający system, a nie zbiór maszyn.

Dane kontaktowe
Production Address: Nr 9188 Chuannan Fenggong Road, dystrykt Fengxian, Szanghaj
Office Address: Pokój 603, budynek 57, nr 260 Maoyuan Road, dzielnica Fengxian, Szanghaj
TEL: 86-18221904658
E-mail: [email protected]
Szybkie łącze
Poproś o niestandardową wycenę Potrzebujesz czegoś specjalnego? Jesteśmy tutaj, aby pomóc.